2026-09-19 05:25:06 分类:正文
刚进机械厂当学徒那会,我总爱蹲在磨床边上发呆。听砂轮转起来的动静,嗡嗡的,带着细得发麻的震脚感,和车床哐当哐当的粗嗓门完全不一样。那时候以为这活没啥技术,不就是把零件蹭光吗?直到挨了师傅第一顿骂,才知道这行当里的弯弯绕,比磨床工作台还深。
你摸过刚磨好的高精度零件吗
你伸手摸一下刚下磨床的工件,全是砂轮带出来的冷却液,凉得冻手。擦干净了再摸,好的磨削活,触感细得像刚剥了壳的煮鸡蛋,你拿指甲轻轻刮过去,一点挂绊都没有。很多人以为磨削只是磨掉多余的材料,把表面弄好看。其实根本不是。它吃的是微米级的余量,差一丁点,整个零件就废了。我刚学的时候,师傅要求我磨一根小轴,公差比一张打印纸还薄,我调了三次进给,每次差半微米,师傅拿千分尺一卡,直接给我扔废料堆了,说你凑合用,到了客户那里转起来晃,出了问题谁扛?
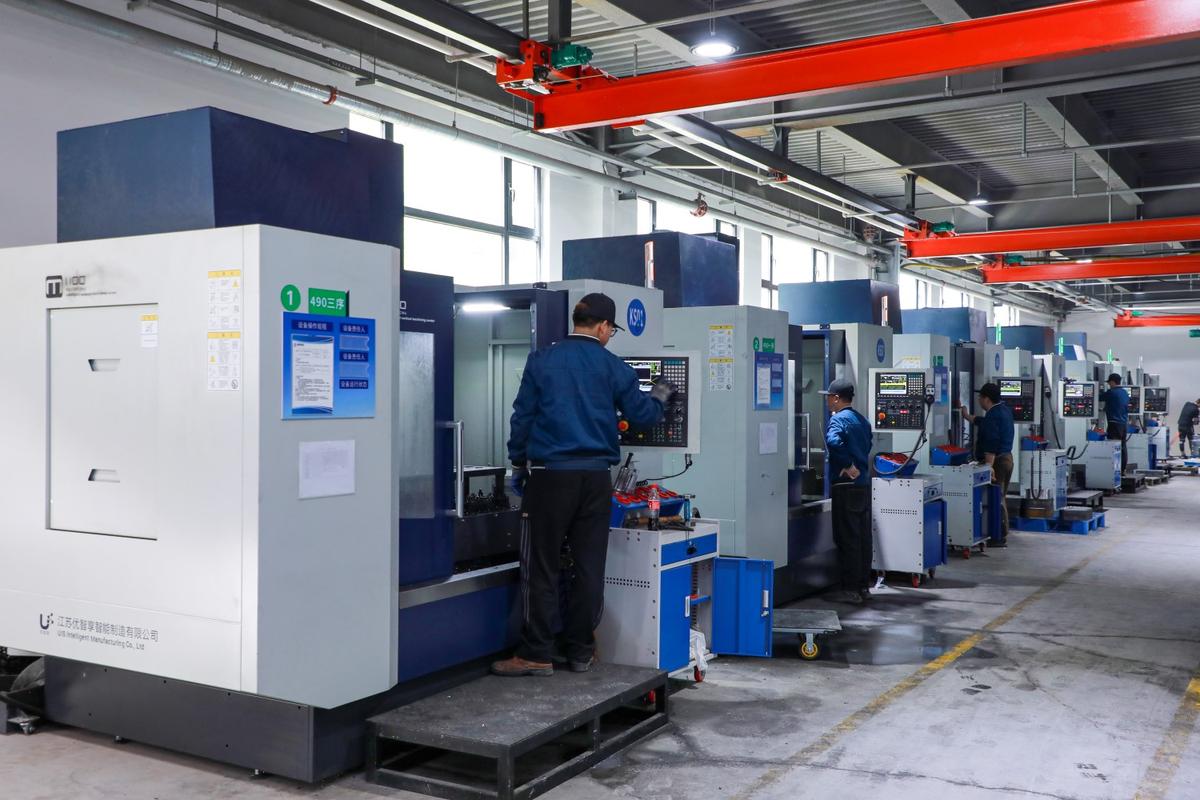 机械车间平面磨床加工现场
新手最容易踩的几个坑
第一个坑就是觉得砂轮越硬越好。我刚上手那会就这么想,硬砂轮耐磨啊,能用好久,省得换了。结果给一批淬过火的硬轴加工,用了硬砂轮,磨完一看,表面黑一块亮一块,还有一股烧糊的铁腥味飘出来。师傅过来一脚轻轻踹我屁股,说你是不是傻?硬砂轮磨硬料,砂粒磨钝了掉不下来,堵在砂轮面上,直接就在零件表面摩擦生热,把工件都烧变了形,内应力一歪,你尺寸对了也没用。后来换了软砂轮,磨钝的砂粒自己往下掉,随时露出新的刃口,磨出来干干净净,一点问题都没有。还有个误区,就是觉得磨削就是最后一道工序,没必要太上心。不对,很多复杂零件,中间都要磨,淬完火变形了,得先磨掉变形层才能进下一道,不然前面干的全白搭。
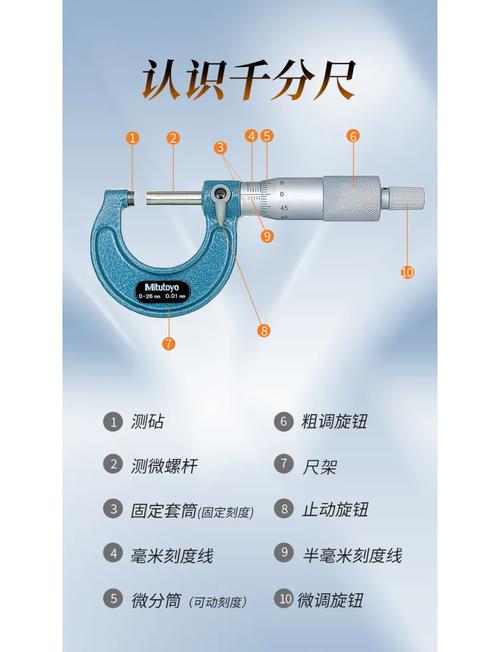 千分尺测量磨削后零件尺寸
为什么高端制造离不了磨削
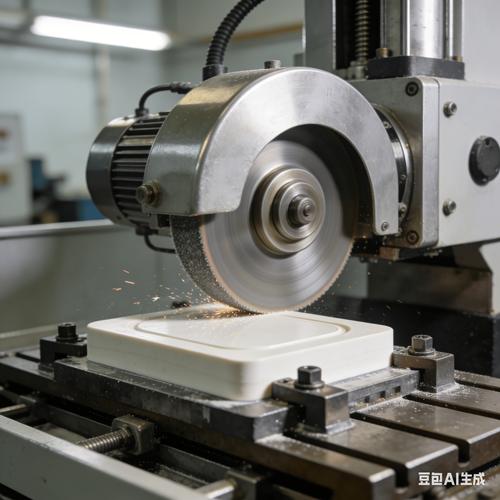 为什么高端制造离不了磨削
说实话,现在各种新工艺满天飞,什么3D打印,什么激光加工,看起来花里胡哨。但真到了要精度要光洁度的地方,还是得找磨削。你汽车发动机里的曲轴,转起来每分钟几千转,一点晃动都不能有,那个轴颈就是磨出来的。轴承里的滚珠沟道,你别的工艺根本做不出那个细腻度,转起来噪音大寿命短,只能磨。那种特别硬的材料,什么硬质合金,陶瓷,车刀上去都崩刃,磨削不怕,它是无数个小砂粒一点点啃,再硬的东西也能啃出你想要的形状。不过话说回来,磨削真的是个细活,娇气得很。砂轮动平衡没做好,磨出来的零件表面就会有一圈圈波浪纹,一眼就能看出来,废了。进给量调大一丝,直接就烧工件,前面十几道工序的功夫全打水漂,你说憋屈不憋屈?它从来不是什么显眼的工艺,不像焊接切割那样火花四溅,也不像加工中心那样看起来高大上,多数时候就在车间角落安安静静转着,一点点磨掉多余的余量,给整个产品守住最后那道精度的关。很多干了十几年机械的老师傅,都说磨床是养性子的活,你急着赶活,它肯定给你出问题,你沉下心,它就能给你交出完美的活。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:没几个人说透的磨削工艺:它到底在磨掉什么?
文章链接:https://m.lfdjt.com/p/zhizao/a/994.html