2026-09-19 03:31:03 分类:正文
刚从翻砂车间出来,裤脚还沾着半干的型砂,鞋缝里卡着两粒发烫的铁屑。
很多人对铸造的印象还停留在老故事里,光着膀子的工人舀铁水,黑乎乎的车间全是烟。
说实话,我刚入行的时候也觉得,不就是把金属烧化了倒进模子,凉了拿出来不就完了?能有什么难的?
别被课本定义骗了,铸造就是给金属拆积木再搭房子
你想啊,一块好好的固态金属,要把它变成想要的奇奇怪怪形状,切割焊接也行,但要是做个带内腔的泵壳,或者整体的重型支座,焊接的应力总归不如一体成型靠谱。
铸造就是换个思路:把固态金属拆成分子级的“小积木”——也就是烧成液态,再倒进做好的模子里,让它重新冷却凝结成你想要的形状。就这么简单?真不是。
从做模子到烧铁水再到开箱清砂,每一步差一点,出来就是废品。
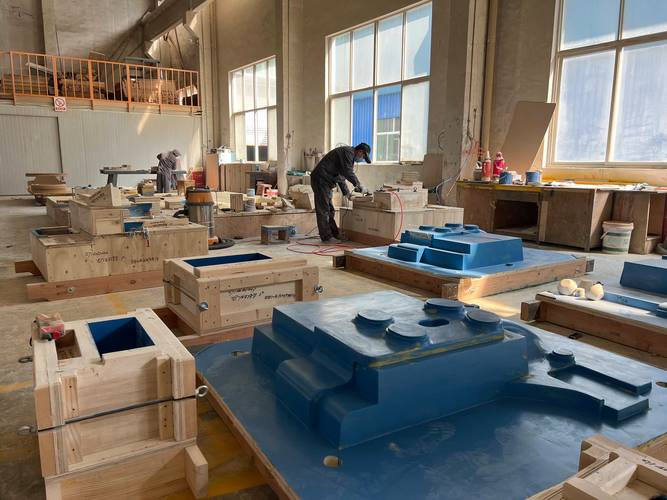 铸造车间砂型造型工位实拍
最容易出废品的三个坑,老师傅都得绷紧弦
我干了十几年,见过最多的废品,全栽在三个不起眼的小问题上。
第一个就是气孔。做砂型的时候,砂子之间全是空气,你浇铁水的时候,液态金属冲进去,空气没来得及排出去,就闷在里面,等金属凉了,就留下一个个圆圆的小空洞。小的气孔要打磨补焊,大的直接回炉。上次整批出气孔,那批料融了重铸,耽误了整整三天工期,全车间跟着加班。
第二个是粘砂。就是浇完冷却开箱,砂子牢牢粘在铸件表面,拿钢丝铲都铲不掉,摸上去扎手,后续加工刀头都能崩掉。要么是型砂外面的涂料没刷匀,要么是浇的温度太高,把砂子烧融了粘在上面,直接废了。
第三个坑最隐蔽,就是缩松。金属冷却的时候会收缩,要是补缩没做好,内部就会变成密密麻麻的松散小孔,外观一点都看不出来,只有探伤的时候才能发现。要是做承重零件,出了缩松就是重大安全隐患,直接报废,一点商量余地都没有。
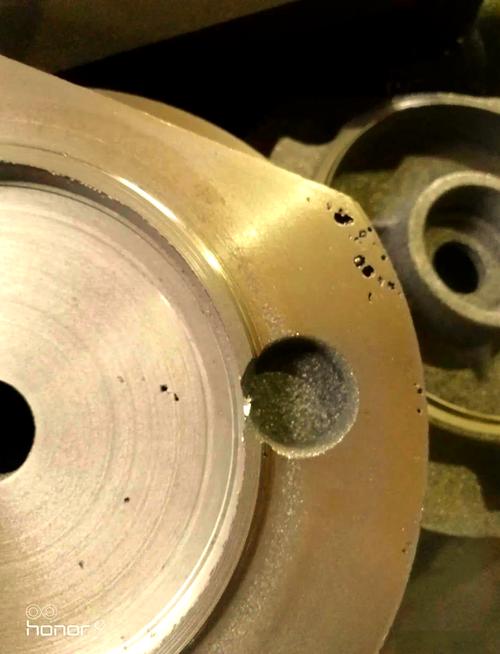 铸件气孔缺陷砂型放大图
现在的铸造,早就不是光靠卖力气了
 现在的铸造,早就不是光靠卖力气了
以前老师傅配型砂,全靠手摸,抓起一把攥一攥,松开看看散不散,湿不湿。你要是攥完松开,型砂散成一团就是太干,攥成硬团捏不动就是太湿,不干不湿攥完能留下清晰指印的,才是能用的好料。
现在很多产线都改成自动化了,型砂湿度温度全靠在线检测,机器人做造型比人整齐多了。不过话说回来,老经验到现在还管用,我见过老师傅走在造型工位边上,随手敲两下砂型,听声就知道里面干没干,误差比机器还小,不服不行。
别觉得铸造是老旧落后的工艺,现在很多高端的大零件,还真离不开铸造。一体成型的强度,是焊接拼接比不了的。哪怕是现在各种新材料新工艺出来,铸造还是制造业里离不开的老底子。
下次路过铸造车间,别只看到飘出来的烟和发烫的热浪,多瞅两眼刚开箱那发红发亮的铸件,那是大半工业零件一辈子的起点。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里发烫的铸造工艺:没你想的那么简单
文章链接:https://m.lfdjt.com/p/zhizao/a/980.html