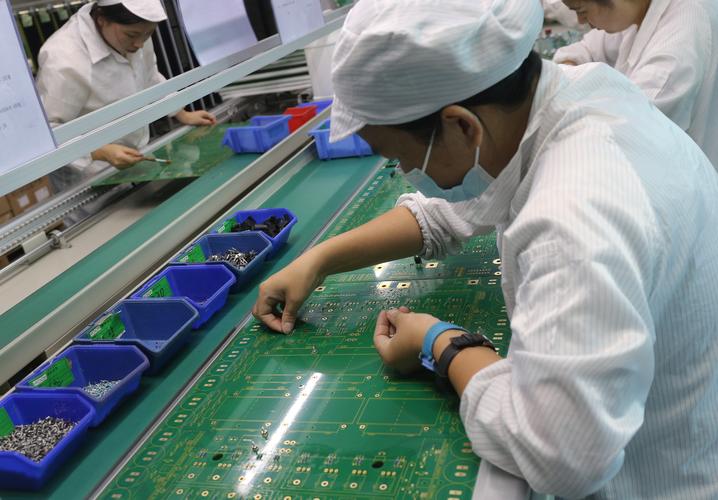
上周带刚毕业的实习生进SMT车间,刚走到三号流水线边上,这小子突然指着设备凑过来:”师傅这挤胶枪怎么还装在滑轨上?比我家装修时手动挤的玻璃胶精准多了啊?”
我当时没接话,就站边上看了十分钟。他盯着的那台,就是咱们常说的点胶机。
你以为它是大号胶枪?差远了
很多人第一次见点胶机,第一反应就是把手动胶枪装在XYZ传动滑轨上,想涂哪就涂哪,本质上跟人站在地上拿胶枪涂东西没区别。
根本不对。
上次接的返修单里,有个刚转岗的调试员就是照着手动胶枪的逻辑调参数,胶量给得偏大,溢出来的UV胶顺着焊盘流到相邻的传感器引脚上,等胶完全固化硬成塑料块,整板的元件直接报废了小两百块。那小子蹲在工位上,用镊子一点点挑胶块,车间通风扇呼呼吹,汗把工服后背都浸出半圈印子,我路过递了瓶冰红茶,他都腾不出手接。
真要拿日常的东西打比方,点胶机更像给精密工件做”化妆”的师傅——手稳,量准,每一笔落在哪、涂多厚,差一点都不行。不是说只要把胶水挤出来就算完成任务,涂在电路上的保护胶厚度差个几十微米,可能就会导致后面的元件装不上;涂在散热片上的导热硅脂要是有空隙,设备跑起来温度能直接飘上去十几度。
胶头那点细碎讲究,能卡掉九成新手
别觉得点胶机的结构有多复杂,大部分人栽跟头的地方,全在最不起眼的胶头上。
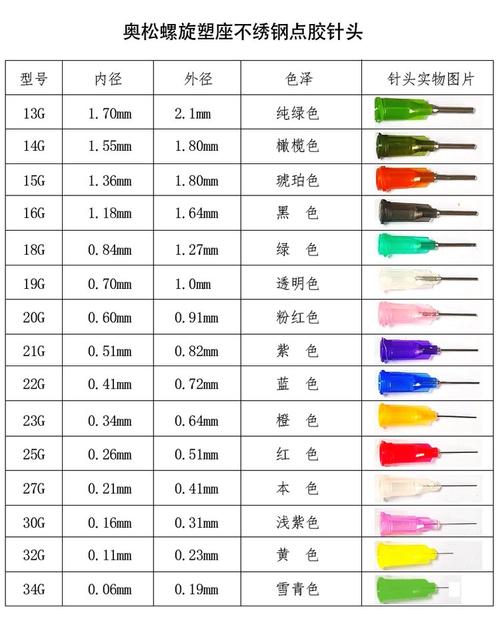
就说最普通的针头,都不是统一粗细的。要给宽度零点几毫米的芯片引脚涂保护胶,你用日常挤白乳胶的粗针头,出来的胶柱比焊盘宽三倍,能不溢胶吗?还有的人调压力的时候,总觉得拧得越大出胶越顺,根本不管胶水本身的粘度。那些低粘度的导电银胶,压力稍微过了头,胶就会顺着针头外壁往上爬,漏到下面的传动导轨上,时间长了导轨磨得发毛,走起来一顿一顿的,涂出来的胶线歪歪扭扭像蚯蚓爬。
说真的,我见过最离谱的维护记录,有人为了清导轨上的残胶,拿工业酒精对着导轨猛喷,喷完直接开机跑生产。结果导轨上的润滑油被酒精冲得一干二净,跑了不到两个班次,导轨的定位精度直接飘了两丝,整线停下来拆了重新上油、找正,耽误的产能够做小半批货。
我之前见过不带接触的喷射式点胶头,根本不挨到工件表面,胶从针头喷出来精准落在需要的位置,连最薄的芯片引脚都不会碰,效率比挨在工件上涂胶的针头高一大截。但这玩意娇贵得很,对胶水的粘度要求卡得特别死,胶里混个细小的杂质,堵了喷嘴,拆下来清理都要费半天劲。
那些看起来”闹鬼”的小故障,根本不是玄学
很多刚接触点胶机的人,遇到出胶忽大忽小的问题,第一反应就是泵坏了,要花大几千换零件。
真不是。
十次里有八次,是胶管里混进了小气泡。你想啊,胶从储料罐被压到胶管里,混进去一个直径几毫米的小气泡,等气泡走到针头位置被压破,那一下喷出的胶量直接比平时多两倍;等气泡走完,出胶又突然变细,在工件上留个忽大忽小的胶点,不熟悉的人看了,还以为机器成精了。
还有那种,机器程序里设的点胶位置明明对着焊盘,涂出来的胶偏偏偏个半毫米,很多人上来就调坐标,对着参数表拧俩小时都不对。最后发现是传送带上的定位挡块松了,工件本身就放歪了,你机器坐标调得再准有啥用?
说实话,我刚入行那会也踩过这个坑。当时对着坐标系统从下午三点调到晚上八点,眼睛都看花了,最后带我的老师傅过来,伸手晃了晃传送带的挡块,咔哒一声把松掉的螺丝紧上,开机试了三个工件,位置全对。我当时站那脸都发烫,合着我这一下午的功夫,全是在给松掉的螺丝当陪跑。
那些被人当成报废件换下来的点胶泵,十有八九根本没坏。很多时候只是被人在不匹配的参数下硬造了几个月,里面的密封件被高粘度的硬胶磨出了细槽,只要换个密封件重新校压,拿回去接着用个三五年一点问题没有。
上周那个一开始把点胶机当成大号胶枪的实习生,现在已经能独立换针头、调胶量了。昨天他还跟我说,原来这机器看着简单,里面的门道比他大学一学期学的机械原理还实在。
我听完没说话,递了个新的针头给他。
毕竟车间里的道理从来都不复杂。
你蹲下来看,摸,多拆两次,就懂了。
作者|制造
排版|制造
审核|阿辰