2026-10-13 13:08:51
作者:
制造
你刚进锻造车间,第一反应肯定是捂耳朵。震得胸腔发懵的哐当声,混着红铁块散出来的热浪,扑得人睁不开眼。大多数人只会盯着那块慢慢成型的红热钢坯看,没人会多瞧一眼承托着一切的那些铁疙瘩。
你以为都是傻大黑粗?错了
刚入行的时候我也觉得,锻造设备不就是用来砸铁块的吗?块头越大,力气越大,越简单越好。跟着师傅在车间转了半个月,被烫了一次,砸坏了一块试料,才知道自己想的太浅。同样是锻,做散件的和做批量件的,根本不是一套东西。
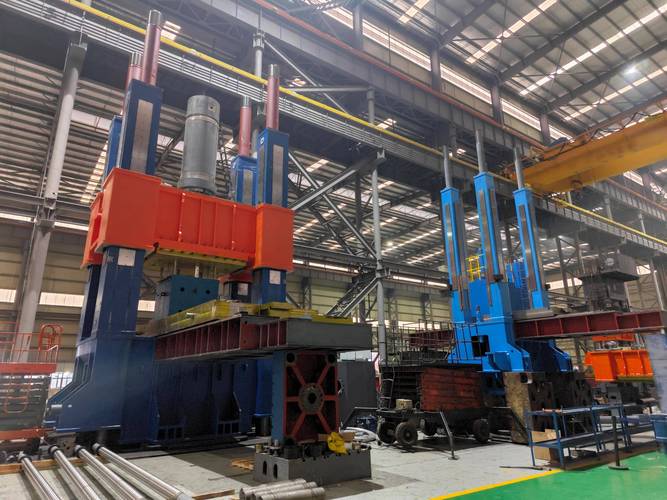 锻造车间现场自由锻设备图
就说最常见的锻锤,靠势能砸下去,看着粗笨,实际上很多小批量的异形件,离不了它。它砸出来的工件,内部应力分布比很多精密设备还要均匀,尤其是那些厚壁的锻件,这一点至今没法替代。现在用得越来越多的液压锻造机,精度高,压力稳,干模锻批量活特别顺手,噪音还比锻锤小一半,但是碰上奇奇怪怪的定制件,就不如老锻锤灵活。说白了,各吃各的饭。
最容易出问题的地方,总藏在看不见的角落
干了十几年锻造,见过太多次设备趴窝,说实话,新手找故障总盯着锤头、液压泵这些显眼的地方,十有八九找错。我之前碰到过一个怪事,连续出了十多个工件,尺寸都偏了不到两毫米,怎么调锤头都不对,液压系统测了一圈压力也正常。一群人折腾了大半天,最后还是老师傅蹲下来摸了摸导轨间隙,一测,差了不到半个毫米,就是这里歪了。
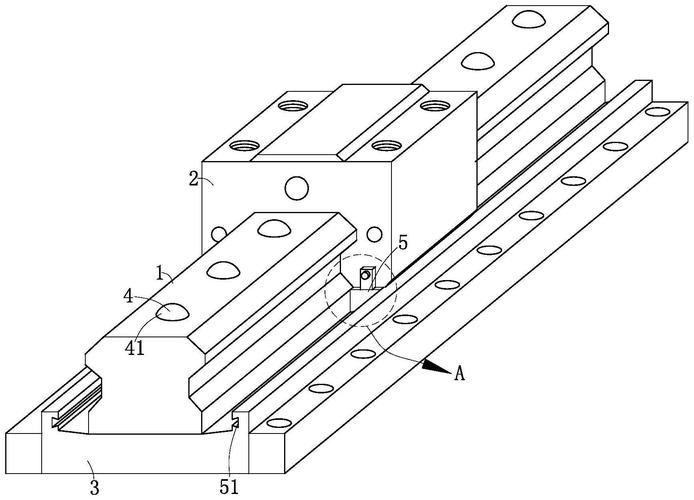 锻造设备滑块导轨结构剖面图
你想啊,锻造设备每一次施压,整个力都要顺着滑块传到导轨,再传到机座、地基。天天几千次上万次震,受力稍微偏一点,日积月累导轨就磨偏了,尺寸自然不对。很多人不知道,锻造设备打地基就要打好几米深,不是因为它重,是怕震。震得多了,不光导轨歪,砧座下面的垫铁都会松,那出活就更没谱了。我总结过,停了机之后你伸手摸一摸机座,正常的只有一点细微的麻感,要是麻得你放不住手,不用查,肯定哪里松了。这都是摸出来的经验,书上不会写这么细。
新设备真能把老伙计全换掉?
 新设备真能把老伙计全换掉?
这些年见过不少厂子换数控锻造设备,自动化程度高得很,自动送料自动测温,工人不用蹲在红铁块跟前烤,精度也上去了。但是大部分厂子,那台用了几十年的老锻锤还是留着。为啥?小批量定制件开一次模成本太高,用自由锻敲两锤子就出来,省下来的钱够给工人发半个月工资。
我见过刚毕业的小孩刚来,指着老锻锤说这东西早就该淘汰了,全是油污噪音又大。真让他上手锻个异形块,连落锤的力度都控制不好,要么砸薄了要么砸偏了。控制锻锤力度这事儿,真的是手感,干五六年才能摸出门道,不是编个程序就能解决的。
说实话,锻造设备从来没有什么高低贵贱。能出合格的活,适合厂子的活,就是好设备。你天天见的汽车大梁,飞机上的起落架,哪个不是锻造设备砸出来的?铸件气孔多,轧件强度不够,只有锻件,靠一次一次的压力把内部的空隙压合,纤维组织顺着受力方向走,扛十几年荷载都不会裂。这门手艺,根子就在这些大大小小的铁疙瘩上。
昨天还跟老班长蹲在砧座旁边抽烟,风一吹,氧化皮渣子蹭得满裤腿都是。老班长说,这老伙计再干十年没问题。我点头,可不是嘛,你天天给它上油紧螺栓,它就给你踏踏实实出活,比很多不靠谱的新鲜玩意儿靠谱多了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛车间才懂:锻造设备没你想的那么糙
文章链接:https://m.lfdjt.com/p/zhizao/a/9597.html