2026-10-13 07:49:51
作者:
制造
刚进车间跟着师傅转,老远就听见那声脆响——不是冲压机那种闷得震胸口的咚,是“咔”的一声,带着金属发力的硬劲儿,那就是折弯机在干活。很多人站边上看,不就是一块钢板放上去,压一下就弯了?有什么难的?
别听外行瞎吹,折弯不是靠硬压
说实话,我刚入门那会也这么想。不就是出够力,把板压出折痕吗?直到自己上手,废了五块料都折不出合格的九十度,才知道这里面的门道。
很多人搞错了核心,折弯靠的不是硬怼,是预控回弹量。钢板这东西,你压弯的时候它发生塑性变形,松开压力它必然会往回弹一点——有的多一点有的少一点,折出来的角度差个三五度,焊箱体的时候接口对不齐,整批活都废。
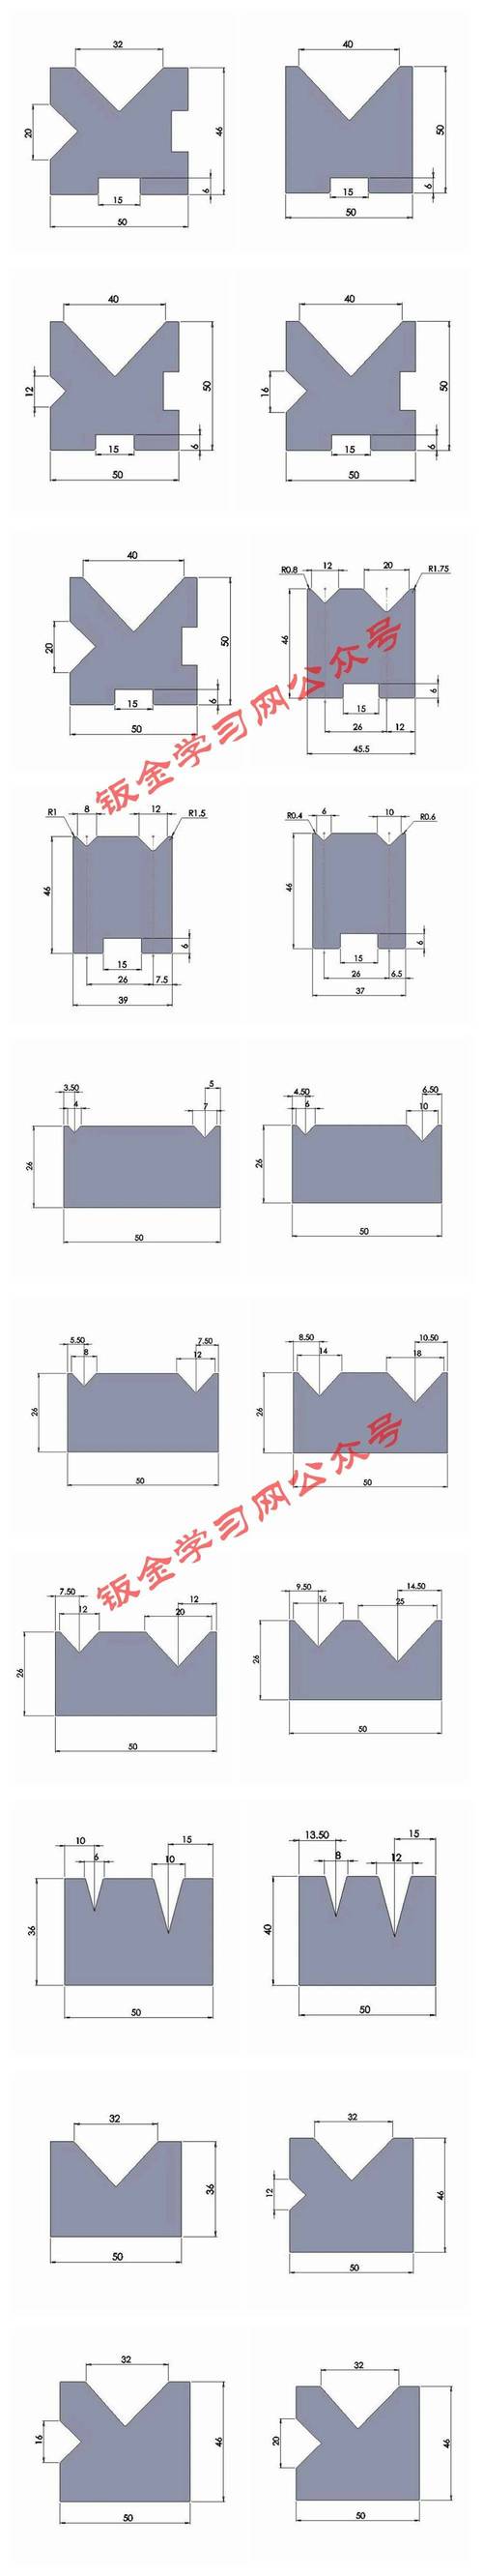 钣金折弯机下模槽口对比图
下模槽口的宽度才是决定折弯角度的关键。槽太窄,压的时候会把板挤裂,槽太宽,折出来的边会圆钝,达不到要求。很多新手调机第一步就错在选槽,选不对再怎么压都白搭。
我那会师傅教我,一毫米的冷轧板,槽宽选板厚的八倍左右,大致差不了,具体回弹量自己试一次记下来——没有什么通用的标准答案,换个料都得调。
踩踏板的脚,比卡尺还准
现在都有数控折弯机了,输好参数滑块自动走,很多小年轻觉得老师傅那套脚感没用了。
这话不对。非标活呢?临时改尺寸的活呢?客户拿一块奇奇怪怪的料过来要折一个件,你上哪找现成参数去?还得靠手动点动调。
你去看老手踩脚踏,从来不是一脚踩死。都是点一下,停住,看一眼,再稍微往下压一点,绝不多走一毫米。那种稳劲,真的比数控还准。上次我们接了个机箱的活,要求对接缝不超过一张A4纸的厚度,数控调了三次,每次都差一度,换老师傅上去,脚晃了三下,压出来第一个件,缝隙插不进一张纸,直接开干。
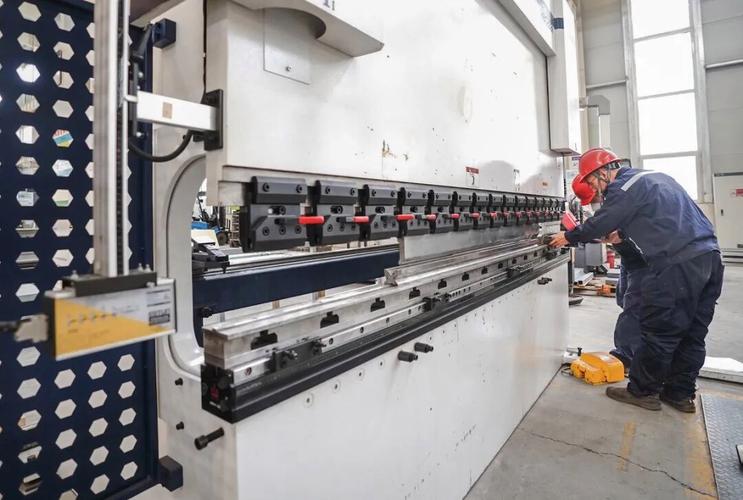 车间师傅手动操作折弯机现场图
不过话说回来,我也不是说数控不好。批量活数控省老鼻子劲了,一天干的活比手动干三天还多。但就是那些杂活、急活、非标活,最见功夫,也最容易让新手栽跟头。
我见过干了三年的师傅,折铝板的时候按钢板的回弹量调,结果出来全部角度大了,二十块料全废,心疼的他吃了三天泡面。铝板软,回弹比钢板小,你按钢板的量压,肯定错——这点经验,都是废料堆出来的,没人能教你一口吃成胖子。
最容易出危险的地方,从来都不是大滑块
 最容易出危险的地方,从来都不是大滑块
很多新人刚上折弯机,最怕那个几吨重的上滑块掉下来压手,其实真要说起安全事故,大半都不是整只手压进去,都是细节没注意。
比如换模具的时候,图快,不锁机,模具没放稳,一开机飞出来,擦着身子打在防护栏上,能砸出一个坑。比如拿小工件的时候,手指离槽口太近,点动的时候蹭一下,就掉个指尖。还有折长料的时候,板一头翘起来,没扶住,弹过来直接打脸上,破相都是轻的。
很多厂为了赶活,把安全光栅拆了,说挡着放料麻烦,这纯粹是作死。我见过干了二十年的老工人,就是嫌光栅挡事拆了,那天走神手没拿出来,压了半个手掌,提前退休了,剩下的日子都不方便。
其实就一句话,开机之前扫一眼,手在哪,模具锁了没有,料放正了没有,花两秒钟,比什么都强。
昨天去车间转,看见个新人蹲在折弯机旁边,拿笔在模座侧面的空地方画道道,记不同料的回弹量,一笔一划挺认真。突然就想起我刚入行那会,口袋里永远揣着个小本子,记满了乱七八糟的参数,废板堆得比人还高,才摸出点门道。
哪有什么天生的好手艺,不就是一刀一枪试出来的嘛。对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:蹲在折弯机旁边才懂:为什么钣金师傅都怕调机?
文章链接:https://m.lfdjt.com/p/zhizao/a/9519.html