2026-10-13 03:08:50
作者:
制造
上周带新人逛车间,走过后墙角那台一直嗡嗡震的机器,新人扭头问我:这不就是个打磨的吗?为啥师傅说它比前面那台大铣床还值钱?
我笑了笑,没直接答。入行快二十年,见过太多干了五六年机械的,都没摸透磨床的门道。
磨床的“切”,和你想的完全不一样
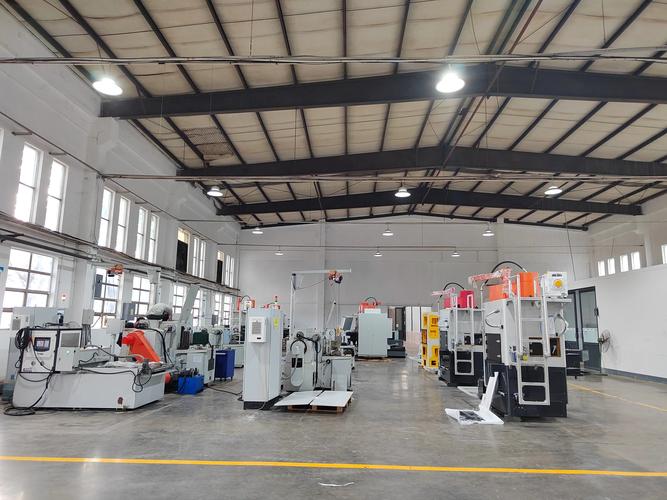 平面磨床车间作业现场
很多新人刚接触,第一反应都是:不就是拿砂轮蹭吗?我拿砂纸蹭两下不也能磨光滑?
还真不一样。砂纸那是蹭掉表面,磨床是正经的切削加工,只不过它的刀具不是一整把刀,是砂轮上成千上万颗硬质砂粒,每一颗都是一个独立的刀尖。
亿万把小刀尖同时干活,每一刀削掉的材料厚度,比头发丝的十分之一还薄。你说狠不狠!
大家常搞混车床铣床磨床的区别,我给你掰碎了说:车床是零件转着,固定的刀往上凑着削;铣床是刀转着,一块块啃零件;磨床呢,是带砂粒的砂轮高速转,一点点给零件“削皮”,砂粒磨钝了掉下来,新的砂粒马上露出来接着干,永远不用换刀。
很多人觉得磨床只是收尾抛抛光的活,这错得离谱。但凡要求精度高到离谱的零件,从头到尾都离不开磨。磨出来的平面,能平到你两块零件贴上去,能吸住不掉。
磨床的精度,从来不是机器自己带的
我刚学徒的时候,师傅给我定了好多死规矩:不许用手摸吸盘工作面,不许随便擦导轨,干完活必须把吸盘上的磨屑吹干净,一粒都不能留。那时候我还嫌老头事多,不就是个铁台子吗?
后来踩过一次坑才懂。那时候我磨一块模板,磨完量尺寸,从头到尾差了三微米,找了一下午原因,最后发现吸盘上沾了一粒磨下来的铁屑,就针尖那么大。就这一粒,直接把工件顶起来一块,整个面就废了。
磨床就是这么娇气。你站它边上半小时,脚能被震得发麻,可它床身本身,却要稳得一丝都不能动。很多高精度磨床不用铸铁床身,用天然花岗岩整块挖出来,就是为了不变形、不震手,放几十年精度都不会跑。
最常见的翻车你知道是什么吗?磨厚工件还好,磨薄件的时候,磨完了别着急卸。砂轮磨的时候会发热,工件吸在吸盘上受热胀开,你趁热磨平了,等卸下来凉透了,它收缩回去,中间直接凹进去一块,哦豁,白干。
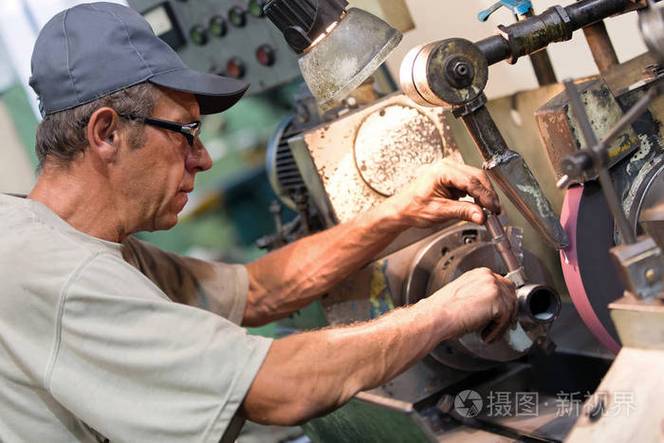 磨床加工工件千分尺测量现场
最高级的制造,都躲在磨床后面
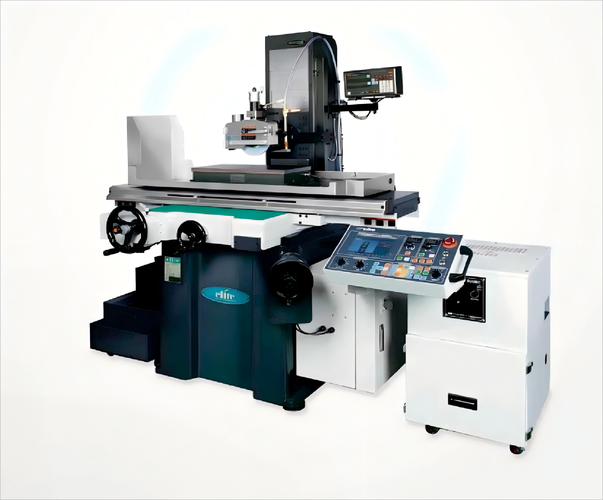 最高级的制造,都躲在磨床后面
现在到处都在说新加工技术,好像传统设备都该淘汰了。可你掰着手指头数,哪个高端活离得开磨床?
你手机镜头的玻璃,得磨平,差一点对焦都对不准;汽车发动机的曲轴轴颈,不磨到足够光滑,转不了十万公里就磨坏了;航天用的轴承滚珠,圆度要求差不得半微米,那圆度就是磨床一点点蹭出来的。
它就是这么低调,永远待在车间的角落,嗡嗡转个不停,没人多看它一眼,可它就是所有精加工的最后一道门槛。你零件前面所有工序都做对了,最后磨坏了,就是一堆废铁。
说实话,我现在没事还喜欢站磨床边上看一会,看砂轮挨着工件,火花唰的一下扫出来,那种细碎的嗡嗡声,别的机器真比不了。
就像老话说的,慢工出细活,磨床磨的从来不是零件,是精度,是耐心。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:磨床:车间角落那台嗡嗡响的精度怪物
文章链接:https://m.lfdjt.com/p/zhizao/a/9452.html