2026-09-18 21:35:51 分类:正文
昨天逛车间,刚拐过热处理车间的门,一股热浪直接扑在脸上,连安全帽带都晒得发烫。老周拿个两米长的铁钩子,勾着炉里一块红得发亮的工件,喊我闪开点,话音刚落,工件“扑通”砸进油槽,滋啦一声,油烟顺着车间通风口往上冒,半分钟才散。
入行踩过的坑,至今记忆犹新
我刚学做机加工的时候,总觉得热处理不就是烧红了沾水吗?有什么难的。那次有个小轴**硬度不够**,交不了货,师傅出去办事,我想着帮着搞定,偷摸把轴烧得通红,直接丢进自来水桶。拿出来一看,亮得晃眼,硬度确实上去了。我正得意,往台钳上夹的时候,稍微用力夹了一下,轴直接从中间断成两截,断面脆得像晒干的红薯干。
师傅回来看到,给我骂得抬不起头,说你小子懂个屁,热处理调的是钢铁骨子里的结构,不是瞎烧瞎淬。那时候才明白,这玩意儿哪里是力气活,全是巧劲儿。
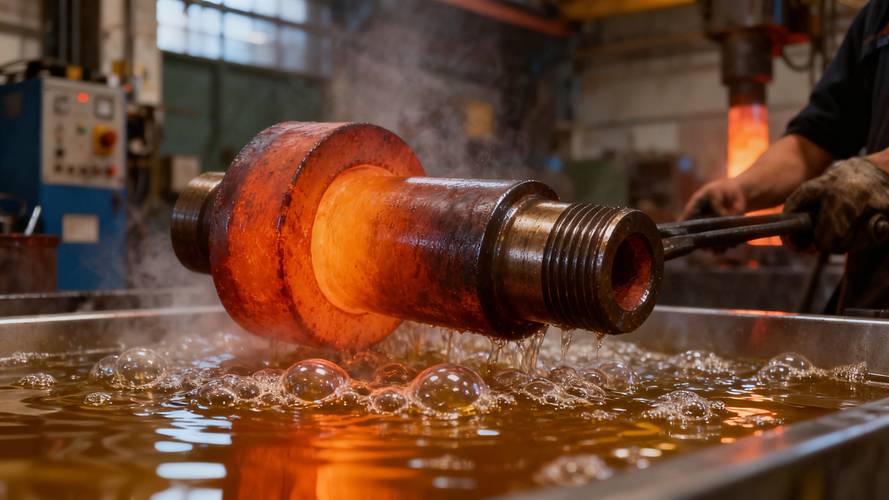 机械车间热处理淬火作业现场
说穿了,核心逻辑其实不难懂
说实话,你不用背那些复杂的金相图谱,也不用记一堆拗口的相变名词,普通人理解热处理,就拿蒸馒头打比方。发好的面,你揉成型,上锅蒸,蒸够时间再关火焖一会儿,最后拿出来放凉,整个过程就是调口感,对吧?热处理干的就是这个事儿,调钢铁的“口感”——要硬还是要韧,要耐磨还是能抗震,全靠这一步调。
大部分我们常用的工序,无非就是三步:先把钢加热到指定温度,停一段时间,让里头的晶粒慢慢转成你要的结构,这一步就像发面醒着,得等够时间,急不得。然后就是**控制冷却速度**,你要硬,就快冷,直接丢水;要韧,就慢冷,用油或者其他冷却剂。最后大多还要再来一遍低温加热,把淬火攒下的内应力卸掉,就像你蒸完馒头焖五分钟,防止开锅缩成一团。
很多新人不知道这一步的重要性,就像我当年那样,淬火完直接用,脆得跟玻璃似的,一撞就碎。
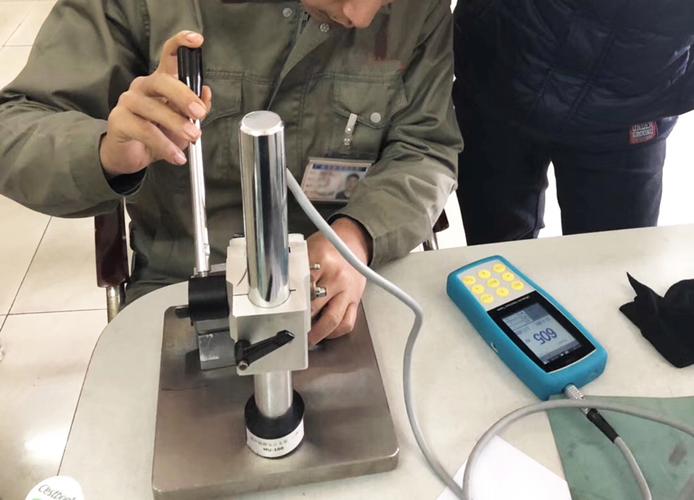 热处理后钢材硬度检测现场
看不见的工序,才是真功夫
 看不见的工序,才是真功夫
你别不信,同样标号的钢,拿到不同厂子做出来的零件,寿命能差好几倍,十有八九是热处理的差距。网上卖户外刀的,成天吹自己用了什么名贵钢材,满屏夸花纹好看,绝口不提自己做了什么热处理,这纯纯是耍流氓。一块普通的碳钢,做好热处理,砍骨头不卷刃不崩口,反过来,再好的钢材,热处理瞎做,用两次就废。
不过话说回来,热处理这活儿,真的吃经验。我见过干了三十年的老师傅,不用看测温仪,瞅一眼炉里工件发红的颜色,就能说出温度差多少,误差能控制在很小的范围里。很多自动化产线都换了,但是关键的活儿,还是得老师傅把把关。
就说昨天那工件,老周捞出来冲干净,拿一把旧锉刀往工件上一蹭,滋啦一声,锉刀打滑都啃不动,他笑着把工件往边上一放,说这活儿,稳了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:热处理:为什么同样一块钢,做刀和做轴差那么大
文章链接:https://m.lfdjt.com/p/zhizao/a/931.html