拿游标卡量三遍,怎么结果还不对?
很多新人刚碰检验,第一反应就是:只要量具校准过,量出来的数就绝对准。这话真的错得离谱。现场测尺寸,影响结果的破事,比你赶早班堵的红绿灯还多。
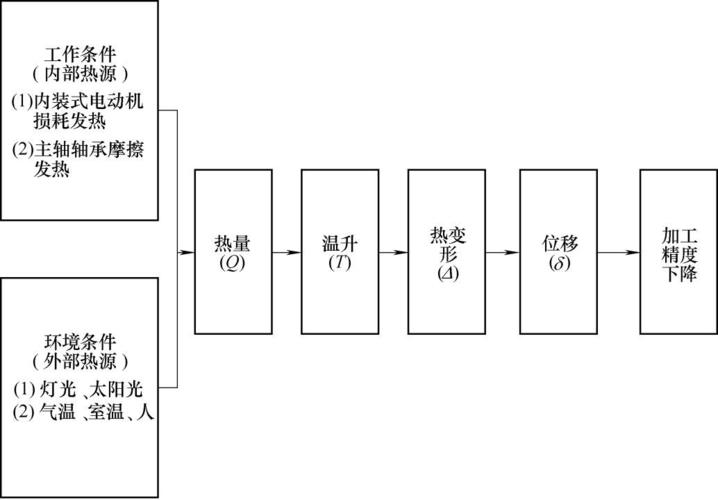
除了刚才说的温度,还有测量力。你用千分尺量软一点的铜件,拧的时候劲大一点,直接把工件压进去几个微米,读数能对吗?现在正规千分尺都带棘轮,拧到咔咔响就得停,就是为了把每次的测量力控在同一个范围,减少误差。可就算这样,你攥着千分尺在手里捂十分钟,尺身本身热胀了,读数照样飘,没几年经验的老师傅根本注意不到这点。
说实话我刚入行那会踩过这个坑,当时交出去一批铝件,全测过合格,客户收到货一半超差,差点把饭碗丢了。后来才搞明白,我都是在工件刚加工完就测,车间早上凉,客户车间下午温度高,加上铝本身膨胀系数大,里外里差出快0.02毫米,正好超出公差。
摸都摸不到的微小尺寸,怎么量?
现在的零件越做越小,越做越精密,很多时候你根本没办法拿量具去碰。比如手机摄像头内部的定位槽,还有芯片引脚的间距,细到你拿最尖的探针都塞不进去,硬塞进去,零件直接给你压变形,测了也白测。
这时候就得靠非接触式的尺寸检测。说白了就是靠光、靠影像去算尺寸,从头到尾不碰工件一下,也就不存在压变形、碰坏的问题。我见过能测出头发丝直径千分之一误差的光学检测设备,精度高到离谱,扫一下就是一秒钟的事。
不过话说回来,也不是非接触就一定比接触的好。接触量具便宜啊,一把正经游标卡尺几十上百块,能用十几年,随便造不心疼。一台光学检测设备的钱,够买一柜子游标卡尺千分尺,小批量加工或者小厂根本舍不得用。而且要是零件表面沾了油污、划痕重,反光乱晃,光学测出来的数照样飘,该用接触还是得用接触,各有各的用处。
量产线上的尺寸检测,从来不是测准就行
很多坐办公室搞设计的朋友,一说起尺寸检测就开口闭口精度,仿佛精度越高越好。真到量产车间走一圈就知道,速度和稳定性,比那点多余的精度重要一万倍。
一条流水线一分钟出三五个零件,你一个个拿卡尺慢慢量,后面堆的工件能比人高,交不了货,你测的再准有啥用?我之前待的工厂做汽车零部件,原来全靠人工全检,十几个检验员轮班,一天才出两千件,还经常有人看错数写错数,漏过不合格品。后来上了在线自动尺寸检测,每个零件从机器过一遍,刚走过去结果就出来了,合格走下料道,不合格直接踢去废料区,一天能干两万多件,只需要一个人偶尔盯着机器补料就行。
这里头的门道其实就是懂取舍。客户给的公差是零点一毫米,你测到零点零一毫米的精度就足够用了,没必要非要追求纳米级的精度,徒增成本不说,还拖慢整条线的节拍,出力不讨好。尺寸检测说到底,就是给生产把个关,能稳定把不合格的拦在厂门口,不耽误出货,就是好的检测,不是吗?
作者|制造
排版|制造
审核|阿辰