昨天带新人巡检,路过车间质检区,看见这小孩蹲在硬度试验机旁边发呆,手里捏个测废了的齿轮样件,压痕崩了边,报告半天写不出来。问了才知道,他刚背完定义,一上手就懵——原来硬度测试根本不是书上说的那么简单。
别把硬度和结实画等号
百分之九十的新手刚进门都会犯同一个错:觉得硬度高就是零件结实,摔不烂砸不坏。
错得离谱。硬度就是材料表面抵抗硬物压入的能力,说白了就是你拿个硬东西按它,它容不容易出坑。硬度和强度根本是两码事。
举个最生活化的例子,家里菜刀的刃口,硬度都很高,切骨头不卷口,可你要是把刀往水泥地上砸,刃口十有八九会崩豁。反而刀背硬度低,砸上去啥事没有。这就是最直白的区别,对吧?
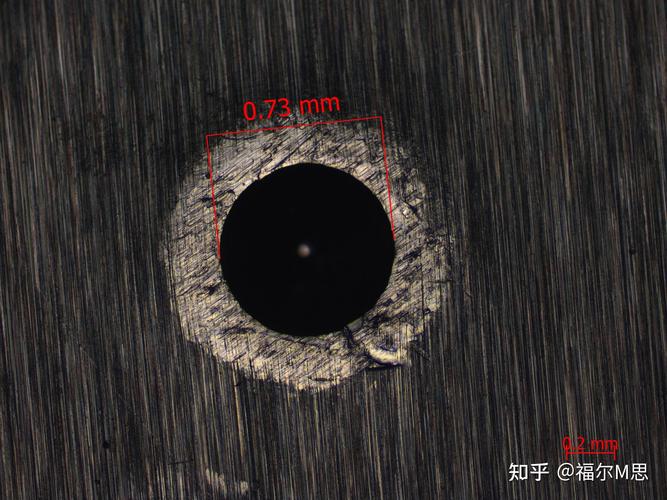
很多零件设计要求提硬度,要的就是表面耐磨,不是让你拿去扛冲击。别搞混了需求,测出来数对了,方向错了,全白搭。
两种最常用的测试,各有各的规矩
现在量产车间里,用得最多的就是两种,别的花哨方法大多用在实验室,生产线根本不碰。老工人总结得好:布氏压大坑,洛氏压小坑,一句话说清区别。
布氏就是拿一颗固定直径的硬质合金球,按固定的压力压进工件表面,停个十几秒再松开,拿显微镜量压出来的坑有多大,坑越深越大,硬度就越低。这个方法适合测晶粒比较粗的材料,比如铸钢、铸铁,压出来的坑大,平均掉晶粒的影响,数准。缺点就是麻烦,得量坑,慢。
洛氏就不一样了,用金刚石小圆锥压头,先加个初始压力找准位置,再加主压力,最后回退到初始压力,靠两次压痕的深度差算硬度。机器直接出数,不用额外量,十几秒就出结果,批量测成品太香了。适合测硬度比较高的淬火件、渗碳件,就是不适合太粗的材料,点太小,测不准。
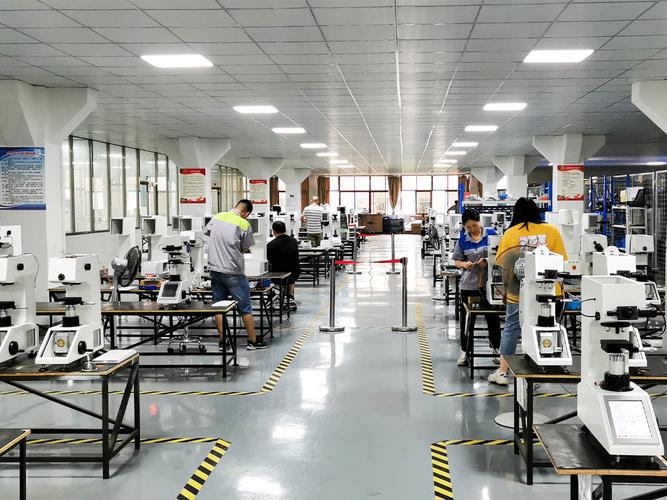
上个月就有个实习生,赶产量,拿洛氏测大块铸铁毛坯,出来的数忽高忽低,差出快一倍,还喊着机器坏了。我过去一看,点刚好打在石墨气孔上,能准才怪。换布氏测一下,数立马就稳了。什么料用什么方法,这都是现场摸出来的规矩,书上没写这么细。
多数错都错在不起眼的细节
十个测错的案例,八个栽在细节上,真不是唬人。
第一个坑就是工件表面。带氧化皮带锈就往上放,你测出来的是氧化皮的硬度还是工件的?哪怕是毛坯,测点附近也得磨平磨光滑,不然压头压歪,深度不对,数直接飘。
第二个坑是位置不对。测点不能离工件边缘太近,也不能两个测点挨太近。你想啊,压头压下去,材料会往四周挤,边缘本来就没约束,变形比中心大,测出来硬度肯定偏低。两个点挨太近,前一个压完已经把材料弄变形了,后一个数能对吗?我见过最离谱的,指甲盖大的样件打了五个点,数差出几十,全废了。
第三个坑就是忘了校机器。很多人觉得机器放那好好的,出数就对。哪有这么省心?每天开工前必须用标准硬度块校两次,偏差超了就得调。我干了快二十年,见过整批淬火零件因为机器偏了几十度,全部不合格回炉,损失多大,说起来都是教训。
说实话,硬度测试这活,看着就是站在机器旁边按按钮,谁都能做。但真想测准,得走心。你得知道你测的零件要的是什么,是表面渗碳层硬度还是心部硬度,打点不能打错地方。你得磨样,不能嫌麻烦省步骤。
不过话说回来,干质检这行,不就是求个准吗?差一点,到了外头就是大问题。
作者|制造
排版|制造
审核|乐乐