2026-10-11 20:56:22
作者:
制造
昨天带新来的实习生转车间,走到西南角那片区域,小伙子站定了皱眉头。问他怎么了,说看了一路整齐的流水线,怎么这里到处都堆着不同的工件,师傅们手里拿着千分尺不停调,刚调完一台机,转头就拆夹具,这也太乱了。
你看到的乱,其实是平衡的结果
很多人眼里,制造就得是整整齐齐的流水线,一模一样的产品顺着线走,咔咔咔走下来,多清爽多有效率。但市场不是工厂开的,有人要十台特殊尺寸的机架,有人要一百个改了开孔的面板,还有人就要一件小尺寸的定制样板,你不接?生意转头就走。
你去看多品种小批量的车间,多半都不像流水线那样干净顺溜,因为换产本身就要动东西,总不能为了看起来整齐,把上门的生意都推了吧?
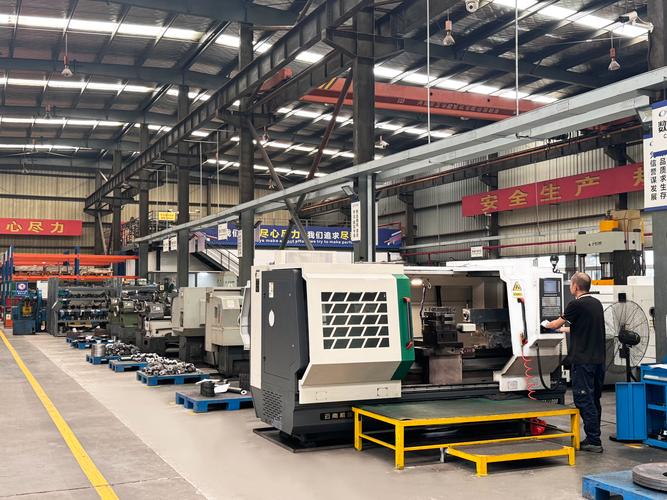 机械加工车间多品种换产作业现场
我刚入行的时候,也讨厌这种乱,觉得就是车间管理差,师傅们偷懒不规整。直到跟着老厂长去给一个客户做整改,人家原来全是大流水线,做惯了标准品,后来原来的产品卖不动了,只能改接小散单,硬生生把跑了十年的流水线拆得七零八落,才保住全厂几百人的饭碗。你说这乱,是坏事吗?不见得。
多数人踩的坑:把灵活等同于全靠人工
说实话,不少厂子老板的思路特别直线。一听说要做多品种小批量,行,那咱们就全靠师傅手艺,什么都别标准化,能做出来就行。结果呢?一个师傅手上同时跟着五六个不同的活,换一次夹具要大半天,等调完参数找完正,半天过去了,活还没干多久,又要换下一个。师傅累得要死,交期还拖,稍微哪个师傅请假带个病,整条线都停给你看。
还有更离谱的,为了降那点工装成本,连定位基准都不做开,每次装夹都要重新打表,一个小时能做完的加工活,光准备工作就占了四十分钟。我之前接触过一个工段,就是这个情况,平均换一次模要两个多小时,后来改了快换工装,直接压缩到十五分钟以内,产能一下子翻了一倍还多。就这么点改动,之前硬生生卡了他们三年。
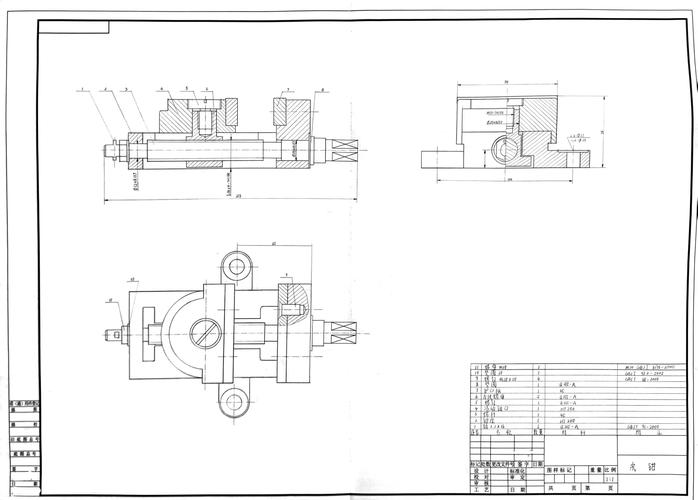 机加工快换工装夹具组装示意图
核心逻辑其实特别简单,拆碎了重复用
 核心逻辑其实特别简单,拆碎了重复用
很多人一听到小批量多品种,就觉得要上什么高大上的黑科技,要花几百万上千万搞智能车间,其实不是那么回事。说白了,就是把你干的活拆成两部分:不变的部分,和变的部分。不变的全都标准化,变的部分做成可快速替换的模块。不就是这么点事吗?
比如说装夹,底座、和机床连接的接口、定位基准全都做成标准的,不管你什么形状的工件,只要换对应形状的夹头就行,底座不用动,定位不用重新调,拧几个快锁螺丝就完事,这不就快了?很多人说,我每个工件形状都不一样,怎么标准化?其实你换个思路,不用把工件标准化,把工装接口标准化就行啊。机床那头的接口是统一的,不管什么工装,往机床上一卡,位置就是对的,你只需要换和工件接触的那一小块,成本能高到哪去?
不过话说回来,也不是所有地方都要硬套标准化。有些特别定制的活,本来就只做一件,你犯不上专门做模块,该手调就手调,把省下来的钱用在经常换产的那些活上,这不就是找平衡吗?
我见过不少厂子花大价钱上无人生产线,想一口吃掉小批量多品种的生意,结果亏得底掉。为什么?他们想把所有活都自动化,连三五年才做一次的定制件都要做专门的模组,钱全砸进去了,回本要十几年,那能不亏吗?
找平衡,才是真本事。
昨天那个实习生听完,转头再看那片乱糟糟的工位,眉头松开了。原来不是不会管,是这里的每个人,都在效率和灵活之间,踩自己的跷跷板。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的跷跷板:小批量多品种为什么这么难搞
文章链接:https://m.lfdjt.com/p/zhizao/a/9018.html