2026-09-18 17:23:49 分类:正文
昨天带刚进部门的实习生转总装车间,刚过转角就被他拽住袖子。“师傅你看,那工位的人又在摸鱼,堆半人高的工件都没干完,还有心情擦劳保手套?”我顺着看过去,笑了笑没说话。这种场景,在制造车间待过的人都见过。同一条线,有人忙得连喝口水的功夫都没有,有人隔十分钟就能站着吹两分钟风。料堆得从工位溢到过道,出货还总赶不上交期。没人会说这是线的问题,多半骂工人偷懒,骂计划排得烂。
你看到的堆料,根本不是工人偷懒
问题出在哪?出在产线没平衡。说白了,就是每个工位的干活速度不匹配。快的干完等慢的,慢的攒一堆活越干越慌。
很多人刚接触这个,第一反应就是“那不就是把每个工位的时间调得一样不就行了?”哪有这么简单。我刚入行那年,跟着工段长改线,改完第二天一跑线,还是堆得跟小山一样。
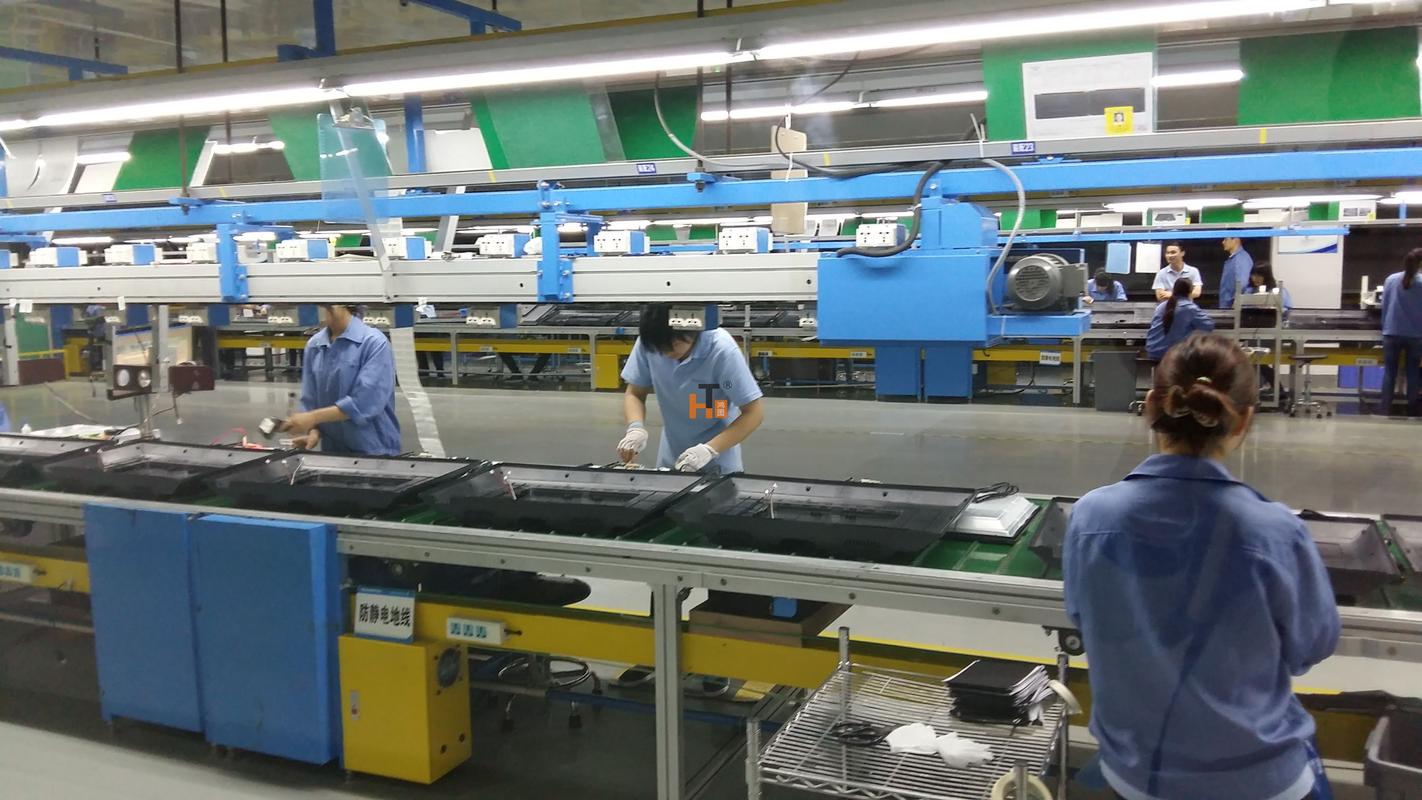 装配车间产线工位堆料现场图
那时候我还不服,拿着秒表算的,每个工位误差不超过十秒,怎么会乱?后来蹲在线边看了整整一天,才发现问题。你掐表的时候,工人都憋着劲给你表演正常速度,实际生产呢?早上刚开工动作慢,下午犯困要缓,螺丝偶尔卡进料槽要抠,料盒放得远要多走一步拿,这些杂七杂八的时间,没人会给你算进去。
哦对,还有换型。同一批活做一半换产品,调试机器要时间,你算平衡的时候把这个刨出去,实际跑起来可不就堵了?
算工时的坑,九成新人都踩过
说实话,现在很多公司搞产线平衡,上来就先测工时,步骤错了,后面全白搭。我见过不少新人,拿着秒表对着一个工位测三次,取个平均值就往表格里填,说这就是标准工时。
这标准,本来就不“标准”。
你测的是工人纯干活的时间,那他拿料、找工具、清废屑、甚至上个厕所的预留时间,难道不算?我之前碰见过一个年轻工程师,算出来拧螺丝工位工时四十秒,结果实际干下来每次都要五十多秒,差了四分之一,能平衡才怪。追根问底,原来他没算工人拆螺丝包装胶带的时间——那十好几秒,就这么凭空消失了。
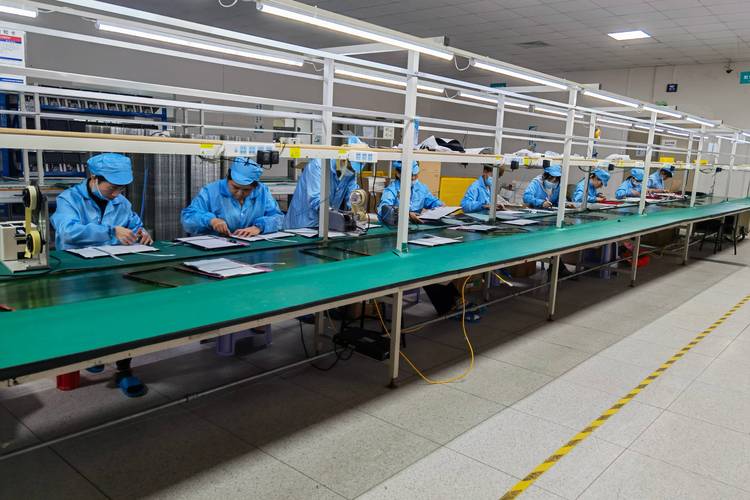 制造车间产线工时秒表测量现场图
不过话说回来,也不是让你把所有鸡毛蒜皮都算进去。太匀了也不行。你把每个工位的时间卡得死死的,只要有一个工位出点小问题,整条线都停。留一点缓冲,不是偷懒,是给异常留余地。对吧?
调平衡的核心,其实就一件事
 调平衡的核心,其实就一件事
很多人一听说要做产线平衡,第一反应就是买系统,请咨询,搞一大堆花里胡哨的工具,最后钱花了几十万,产量没涨几个点。其实根本没必要。
调产线平衡,核心就一件事:找瓶颈,给瓶颈匀活。
就说我前几年改的那条线,压轴承的工位就是死瓶颈,每次都比后面工位慢小半分钟,活堆得连过个叉车都费劲。一开始领导说要加一台压装机,几十万呢。我带着徒弟蹲了三天,把压装机的活拆了拆——压之前要给轴承涂润滑油,还要清轴承座的毛刺,这两个活,本来都是压工位自己干的。我们把这两个活分给了前面两个本来就闲个三五分钟的工位,每个工位多两分钟的活,根本不影响他们节奏,压工位一下子就少了四分钟的活,瓶颈直接就没了。
后来一算,总产量提了一成多,一分钱没花。就这么简单。
很多工厂老板总想着上自动化,搞升级,其实先把手里的产线平衡调明白,挖出来的潜力都够你吃好几年的。你花大价钱买的新机器,放到一条不平衡的线里,要么闲着落灰,要么还是堵在瓶颈,这不就是浪费钱吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里没人说透的产线平衡:为啥隔壁线堆得满你却闲得慌?
文章链接:https://m.lfdjt.com/p/zhizao/a/891.html