2026-10-11 10:56:10
作者:
制造
昨天逛车间,刚走到转角,就被个横在路中间的料箱绊了个趔趄,新买的工装鞋蹭掉一大块漆,我对着那箱子骂了两句,旁边新来的小伙子还笑,说不就是个装破零件的箱子,至于跟它置气?
我没跟他辩,这小伙子进厂三个月,眼里只有机器人和大屏控制系统,觉得这种犄角旮旯的东西,根本不配叫核心部件。
太多人都这么想。
别拿料箱不当核心部件
去年夏天我待的车间出过一档子事,整条自动化供料线停了三个多小时,全车间技术人员翻遍了PLC程序,查遍了机器人传感器,最后居然发现,就是最前面那个供料的料箱,宽度比要求偏了**一毫米**,卡在供料导轨的入口,推料机构推不动,直接触发了过载报警。
一毫米。就是停线三个小时。损失的工时,赶不出来的订单,算下来能买整整一车料箱。
很多人觉得,产线里值钱的都是带芯片带电机的大家伙,料箱就是个装东西的容器,能凑活用就行,便宜最重要。真到出了问题才会反应过来,自动化线是环环相扣的,哪一环松了都要掉链子。
现在的自动化供料系统里,料箱本身就是定位基准的一部分,不是说你随便放个箱子进去就行,机器人要抓箱里的零件,坐标都是按料箱的标准尺寸算的。
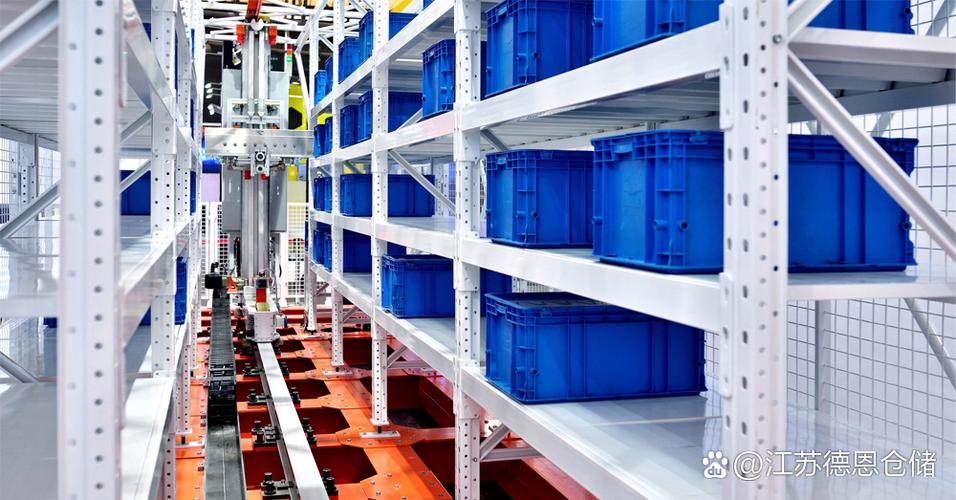 自动化产线供料区堆叠料箱实拍
料箱藏的坑,踩过才懂
干了十几年,我见过因为料箱出的妖蛾子,没有一百也有八十。
最常见的就是公差不合格,很多小厂做料箱,开模的时候省成本,模具磨得不够准,出厂一批箱子,尺寸差个半毫米都是常事。机器人的**重复定位精度**本来就不到零点一毫米,你箱子偏一点,放零件的位置就偏一点,抓十次得空个三四次,不停线才怪。
再就是变形。很多人图便宜,用回料做箱子,硬度不够,堆个两三层,底部就塌进去,整箱零件歪歪扭扭,机器人根本下不了手。我之前见过一家厂,为了省空间,料箱堆到四层,半夜塌了一箱,滚出来的轴承卡进传动带,把整个传动带都划烂了,修到天亮才修好。
还有人搞不清场景,人工线用的软料箱,直接拿到自动化线用。软料箱轻,便宜,能折叠省地方,对吧?可是它软啊,放进去之后箱壁往中间一鼓,零件位置全错,机器人一抓一个空,还不如人工干得快。
你说冤不冤?几百万投进去的线,就因为省几块钱一个的料箱,效率掉了三分之一,亏到姥姥家了。
 自动化料箱卡槽堆码结构细节实拍
好料箱,都是踩坑踩出来的
 好料箱,都是踩坑踩出来的
很多人觉得,不就是个箱子,设计起来能有什么难?真做起来就知道,每一个细节都是改出来的。
先说材质,不是越硬越好。太硬的料脆,北方冬天车间开不了暖气,低温下搬箱子碰一下就裂,碎块掉进给料机,那就是大事故。太软的又容易变形,用几次就废了。通常好的料箱,都是按使用场景调配比,常温线用什么,低温线用什么,放重件用什么,放轻件用什么,都有讲究,不是拿一块料往死里用。
再说说防滑和防粘。放精密零件的料箱,内壁不能太滑,也不能太糙。太滑,运输的时候零件晃来晃去,碰花了表面,整批零件都要返修。太糙,容易粘铁屑粘油污,擦都擦不干净,刮在零件上就是一道疤。还有堆码的卡槽,你卡槽做浅了,堆高了一推就滑,做深了,套叠存放的时候插不进去,反而更占地方,就是这么一点点的尺寸,改个三五次都是常事。
还有二维码的位置,很多人随便印一个角,料箱放进供料机之后,那个角刚好被导轨挡住,扫码枪读不出来,又要人工拉出来扫,平白多出来一道工序。我们之前把位置往上移了一厘米,就解决了这个问题,就这一厘米,之前每个班都要多耽误十几分钟。
说实话,干制造这行,最容易被忽略的就是这种小玩意儿,你平时注意不到它,它出问题的时候能把你折腾得没脾气。你要是不信,去问任何一个天天泡车间的老工程师,谁没跟料箱打过交道,谁没被它坑过。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你看不起的料箱,居然是产线偷停的元凶?
文章链接:https://m.lfdjt.com/p/zhizao/a/8866.html