2026-10-10 22:06:08
作者:
制造
刚蹲在机床脚边给新人讲完,鞋底还沾着冷却液混着铁屑的黑油。车间的声浪隔了十米还震得鞋帮子发颤,就这台加工床子,刚停了二十三分钟。带班师傅蹲在门口抽烟,说小问题,换个定位销,歇会儿。新人刚毕业,睁着眼睛问,不就是停二十多分钟吗?修好赶紧开干不完了?
停十分钟,亏的不止十分钟的活
很多人都这么想。不就是少出二十分钟的零件吗,赶一赶加班就补回来了。真不是这么算。你想啊,机床停机,主轴凉了,再开机要等升温走一遍校准程序吧?这又是好几分钟。机床上卡着半加工的坯料,卸下来占着工位,下一批料送过来只能堆在通道上。下工序的工人等着这边出活,没东西干,只能摸鱼擦设备,这不也是停机?连锁停摆的成本,比你看到的那十分钟,大出好几倍。我刚当学徒那会,跟着师傅盯一条组装线,就因为最前面的冲床卡了十五分钟料,整条线三个班组八十多个人,都空站了快半小时。你说,这亏的只是冲床的十五分钟?
 汽车冲压生产线故障停机现场
不过话说回来,就算是单台机床停机,亏的也不只是产量。比如你做精密零件,停机再开机,主轴跳动误差都会变,刚开出来的头三件,十有八九要报废,这不又是成本?原材料钱,人工预处理的钱,都打了水漂。
绝大多数停机,根本不是设备坏了
说实话,我刚干这行的时候,也觉得停机就是设备出大故障了,要么电机烧了,要么齿轮断了,得等维修班来拆了换件。干久了才发现,根本不是这么回事。很多厂算下来,真正因为设备大故障停的时间,加起来还不到总停机的三成。剩下的七成,全是没人在意的零零碎碎。
换料,送货的晚了十分钟,停。换刀具,找半天找不着对的刀头,停。调尺寸,技术员半天摸不对参数,停。甚至工人去上个厕所,回来换衣服慢了两分钟,机床也空着。这些碎得像芝麻一样的停,没人记录,没人当回事,加起来能占到每天上班时间的两成多。相当于你每天八小时上班,有一个半小时,设备就安安静静在那凉着,一分钱不赚,还要摊着房租电费。
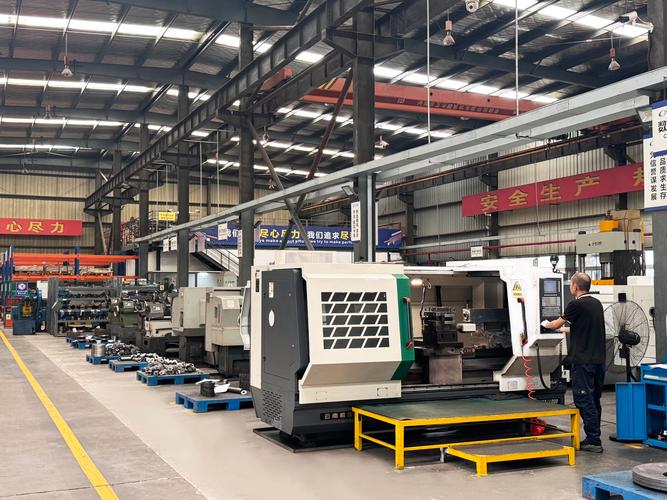 机械加工车间零散停机等待场景
砍停机时间,从来不是逼工人加快手
 砍停机时间,从来不是逼工人加快手
很多车间主任一看见停机就火上来,张嘴就骂工人偷懒,骂维修慢,恨不得把一分钟掰成两分钟用。结果呢?工人为了少停,该换的刀不换,带着磨损继续干,出来一堆废品,最后反而停更久。
其实根本不用逼。我见过不少厂子,就改了几个小地方,直接把总停机砍了快一半。比如把换刀常用的工具、不同规格的刀头,都放在机床边的移动工具架上,不用工人换个刀跑半车间去找,一下子每次换刀就能省个三五分钟,一天换个三四次,就是十几二十分钟。再比如,提前把下一班要用的料,提前十分钟送到工位,不用等上一班干完了再派人去仓库拉,这又少了好多等待的时间。
很多人觉得,要降停机时间,就得买最贵的设备,上最先进的系统,其实不是。你先把那些藏在传送带缝里、工具柜角落的小停机找出来,拼一块就是一大块能用的时间。这些地方,不用花多少钱,只要你愿意蹲在车间里看半天,就能找着。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:躲在传送带缝隙里的停机时间
文章链接:https://m.lfdjt.com/p/zhizao/a/8672.html