2026-10-10 09:18:59
作者:
制造
昨天跟设计部新来的小孩在冲压车间吵了两句。他指着料堆里开裂的门框零件,脖子涨得通红:我CAE模拟全过了,肯定是钢厂的料不合格,凭啥说我设计错了?
我蹲下来摸了摸那道裂纹。
扎手。
新模具,刚从加工中心拉出来,还带着乳化液的凉味儿呢。
刚出模的开裂件,全怪CAE算不准?
干了快三十年,这种话我听得太多了。现场出了问题,第一反应就是CAE不准,电脑上的东西哪靠谱。很多车间老工人这么说也就算了,连做设计的小孩也这么想,那真的歪了。
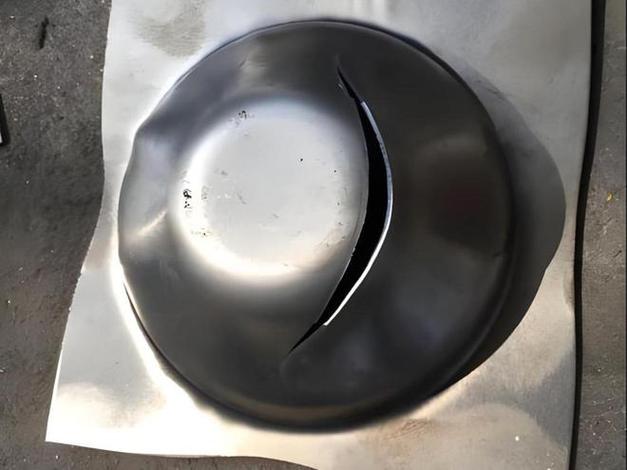 冲压车间开裂钢板零件实拍
我问那小孩,你输材料属性的时候,用的是哪里的参数?他说软件自带的标准库啊。
得,问题就在这了。软件自带的那是实验室里炼出来的理想料,你现在用的是市面上批量拉的普通热轧板,屈服强度能差出去一块,你按理想料算,能对才怪。
很多人从进学校学CAE开始,就被灌输了“输入参数出结果”的惯性,从来没想着,这些参数得跟现场的实际东西对上。不然再漂亮的云图,都是空架子。
你摸不到的内力,CAE帮你亮出来
很多外行听CAE,觉得是什么高大上的黑科技,说穿了其实很简单。
你拿一块橡皮,用力掰它,弯得最厉害的地方会发白,那个地方就是应力攒着了,再使劲就断了。这个发白你能看见,换厚钢板你看不见啊。钢板冲压成型的时候,哪个地方攒劲,哪个地方容易裂,眼睛看不出来,手摸也只能摸个成品。
CAE就是帮你把这些看不见的内力,用颜色标出来。红的就是劲太大超过极限了,蓝的就是劲留得够,一眼就能看明白。
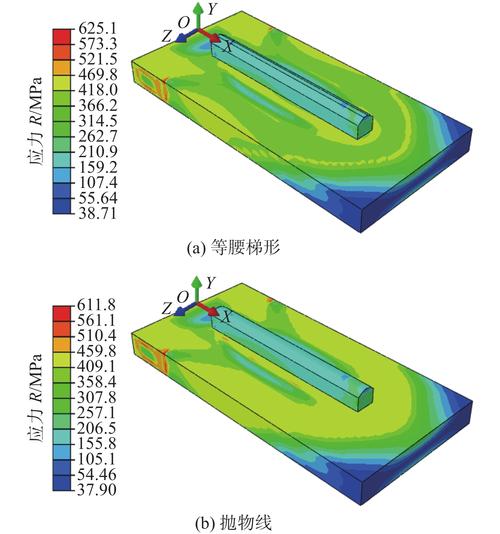 金属冲压成型CAE应力云图
以前我们没这东西的时候,改模具全靠试。改一次圆角,开一次模,试一次,不行再拆了改。有时候改个三四次,几十万就砸进去了,还耽误好几个月工期。现在有了这个,提前在电脑上拉一遍,哪里红了改哪里,圆角改大一点,压边力调小一点,大部分问题试一次就解决了。
我十年前碰过一个车型的B柱冲压,一开始设计的过渡圆角太小,算完一片红,改完圆角再算,直接全绿,开模一次就成,省了快百万的试模费,车间主任当时直接给设计部送了两筐苹果。
它就是个顺手的工具,别神化也别踩烂
 它就是个顺手的工具,别神化也别踩烂
说实话,我见过两个极端。一种是把CAE吹得无所不能,说以后不用开模了,全靠电脑算就能出产品。另一种就是踩得一文不值,说都是骗经费的,算的准不如开模试。
这俩说法都错得离谱。
CAE就是跟你口袋里的游标卡尺,手里的扳子一样,就是个干活的工具。工具好用不好用,全看用的人会不会。你拿游标卡尺量东西,卡歪了量出来尺寸错了,你能怪游标卡尺本身不好使吗?对吧?
很多坐在写字楼的设计师,连热轧板和冷轧板摸都摸不出区别,不知道不同批次的料性能差多少,不知道现场冲压的时候料温会变,把所有参数都按理想情况输,算出来不对,就说CAE不行,这哪是CAE的问题啊?
不过话说回来,就算你参数输得全对,也不能完全替代现场试模。毕竟实际生产里,太多变量是电脑没法全输进去的。料的杂质分布,模具的磨损,甚至车间当天的电网波动,都能影响最终结果。CAE是帮你把大部分明显的错提前筛掉,少走冤枉路,少花冤枉钱,不是说直接给你一个百分百对的结果。
我常跟新来的小孩说,你得先蹲车间摸三天零件,知道钢板啥手感,知道开模压机轰鸣的时候震得脚底板啥感觉,你再回去坐电脑前算CAE,那才算的靠谱。不然你连实际产品啥样都不知道,对着电脑调参数,那不就是闭着眼射箭吗?
昨天下午那小孩回去改了参数,换了现场实际料的性能重新算了一遍,边缘果然红了一片。刚才过来跟我说,已经改完设计,下午重新出加工图开模,这次应该没问题了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间焊花旁说CAE:它真不是设计师的纸上谈兵
文章链接:https://m.lfdjt.com/p/zhizao/a/8471.html