2026-10-10 07:38:54
作者:
制造
刚进车间当学徒那年,师傅抓着我手腕往两个钢块上按。两个都是磨过的面,肉眼看,全平,全反光。我摸了半天,说“没区别啊”,后颈窝立马挨了师傅一巴掌。“瞎啊?再摸。”
我眯着眼蹭了半天,一个蹭着指尖发滑,一个带点细细的阻力,像摸新出的纸币,和摸过几百次的旧钞票那种区别?对,就是这么点差别。差在哪?就是表面粗糙度。
你以为的平,全是微观的坑坑洼洼
很多人一听这个词,第一反应就是“表面平不平”,错了。宏观的弯不弯、歪不歪,那是平面度直线度的事儿。表面粗糙度说的,是微观上,零件表面那些细小的峰和谷,小到什么程度?差个几微米,你肉眼根本看不出来,得放大几十上百倍才看得见。
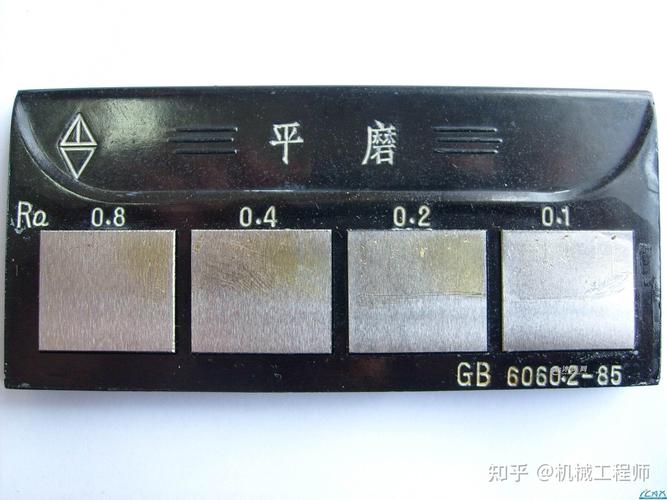 机械加工零件表面粗糙度微观放大图
说实话,刚学的时候我怎么都搞不懂,不就是几个小坑吗?至于专门定个参数,还要控精度?切一刀磨一下不就行了?直到后来出了那次事故,才彻底服了。
差一个等级,就能毁掉整批货
那时候车间接了一批液压阀的订单,赶工期,砂轮也没换,磨的时候比要求的粗糙度差了一个等级,QC图方便,就放行了。结果客户装到设备上,不到半年,二十多台阀,十几台漏油,剩下的全阀芯卡死,全部退回来返修,亏了多少钱就不说了,车间主任当月奖金扣光,全组跟着吃了半个月泡面。
为什么这么严重?你想啊,液压阀靠阀芯和阀孔的密封面挡压力油。表面峰谷太大,两个面根本贴不严,油顺着缝隙就漏了,压力上不去,设备当然动不了。就算一开始不漏,阀芯动来动去,那些凸出来的峰头很容易被磨断,碎下来的铁屑卡在缝隙里,越磨越宽,不出事才怪。
 液压阀芯表面磨损对比图
你摸不出来的那点差别,对高速运动、高压工作的零件来说,就是天差地别。发动机的气缸面,传动齿轮的齿面,液压泵的配油盘,哪一个不是卡着粗糙度的等级卡得死死的?差一丝都不行。
千万别踩坑:不是越光滑越好
 千万别踩坑:不是越光滑越好
这是我见过最多新人,甚至不少干设计的都会犯的错:觉得粗糙度数值越小,面越光,就越好,越高级,所以全往最光了选。结果要么成本翻几倍,要么用起来直接出问题。
举个例子,需要做喷涂焊接的零件,要是表面磨得跟镜子一样,你猜怎么着?漆挂不住,焊也焊不牢,用不了俩月漆就整块掉。还有轴承和轴的配合面,很多人以为越光越好,不对。稍微留一点微观的坑,反而能存住润滑油,相当于自带油槽,磨个十年八年都没事。你磨得太光,油根本挂不住,全滑走了,干磨没几天就烧瓦抱死。我之前就见过一个刚从学校出来的设计,把发动机曲轴的轴颈粗糙度要求提了三个等级,光加工费多花了一倍不说,装上去三个月就烧轴,客户找上门差点把厂子拆了。
不过话说回来,这个度确实难把握,不同的配合、不同的工况要求完全不一样,很多老师傅干十几年,闭着眼摸都知道哪个对哪个错,不用拿轮廓仪测。我现在干了快二十年,指尖蹭一下,也能估摸个八九不离十。
昨天还在车间摸了一批新出的活塞,蹭过去那股均匀的涩劲儿,我就知道,粗糙度对了。没什么玄乎的,都是摸出来的经验。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:摸过机床零件才懂:表面粗糙度根本不是"平不平"那么简单
文章链接:https://m.lfdjt.com/p/zhizao/a/8448.html