2026-10-10 05:27:57
作者:
制造
昨天刚处理完一台立式铣床的异响。开机十分钟,震得操作手柄麻到手腕,整个车间都能听见闷沉沉的嗡嗡声。换了轴承,没用。调了间隙,还是抖。就连做了三十年钳工的老王都蹲在边上抽烟,说干了一辈子,没见过这么邪门的毛病。
你以为模态分析是实验室里的高大上玩意?
很多搞生产的师傅,一听到这四个字就犯怵,觉得这是设计院那帮人坐在办公室里玩的仿真,和我们车间现场不搭边。
我原来也这么想。直到第一次用它解决了死马当活马医的疑难杂症,才反应过来,这玩意其实就是帮你“听”懂机器的话。
说穿了很简单。你拿锤子敲一口大钟,敲空心的地方和敲实心的地方,声音不一样,抖的样子也不一样。任何一台机器,都有它天生自带的几种“抖的习惯”,什么时候会抖,抖起来哪块动得最厉害,频率是多少,这些信息合起来,就是模态分析要找的东西。
说白了,就是帮你把机器看不见的振动,扒开了摆到你面前。
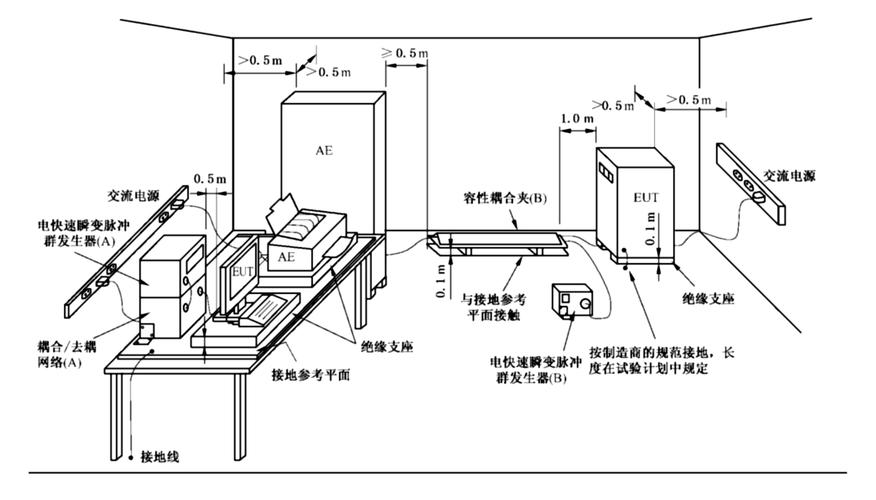 车间现场模态测试加速度传感器布置图
测一次就找到病根
那天我们抱着死马当活马医的心态,给这台铣床做模态测试。其实步骤一点都不复杂。
在机身、底座、主轴箱几个关键位置,贴几个拇指大的加速度传感器,拿带力感应的小锤子挨个地方敲一遍,敲一下电脑就记一组数据,前后不到二十分钟,数据就采完了。
导出来一看就明白了。主轴的工作转频,刚好和底座的一阶固有频率完全对上。就是共振。
你玩过秋千就懂这个道理。每次你都卡着秋千摆到最高点的那一下推,秋千越晃越高。要是你推的时间不对,卡不准点,推半天也晃不起来。机器的共振就是这么回事,主轴每转一圈碰一次,刚好卡准了底座天生爱抖的那个点,越抖越厉害,就震得整个车间都能听见。
之前所有人都盯着主轴找毛病,又是重做动平衡又是换齿轮,根本没想到病根在底下的底座。你说扯不扯?
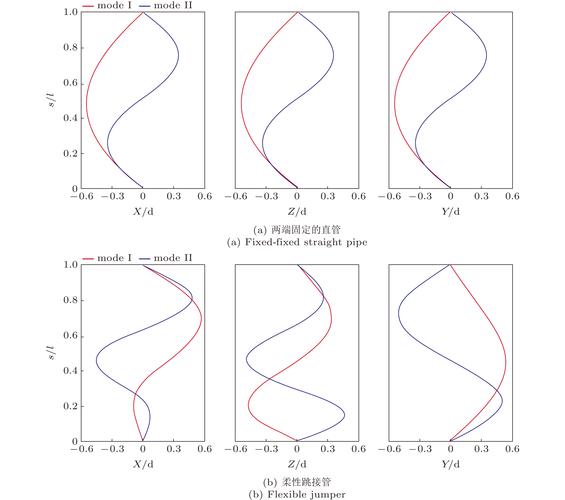 机械模态分析固有频率振型图
现场用模态,我踩过的坑说给你听
 现场用模态,我踩过的坑说给你听
说实话,这玩意不是什么玄学,但要是操作不对,测出来全是废数据,你还不如靠老师傅手摸耳猜。
我刚学那会第一次测,就闹了大笑话。为了图快,传感器随便找了个有漆的地方一贴,双面胶都没压平,结果测出来的频率点乱得像一锅粥,折腾一下午什么都看不出来,白忙活。后来师傅说,传感器必须贴死,最好磨掉表层油漆贴在干净的金属面上,哪怕松一点点,测出来的都是假信号。
还有一个坑很多人踩。很多人测的时候喜欢把零件拆下来单独测,觉得这样准。其实完全错了。整台机器装在地脚基础上,基础本身也会跟着抖,整个结构的模态早就变了,你拆下来测的结果,装上去根本没用。我早年就犯过这个错,拿着单独测的机座模态改了半天,装上去还是抖,差点把我脸打肿。
不过话说回来,也不是什么振动都要拉出来做模态。小毛病摸一摸听一听就能解决,没必要兴师动众。真遇到那种查了十天半个月都找不出来的闷抖、异响,掏出来模态分析,十有八九能给你点破病根。
上次那台铣床,我们没拆没换,只是在底座两侧加了两条加强筋,把固有频率往下调了一点点,错开了主轴的转频。再开机,那烦人的嗡鸣声瞬间没了,手放在操作台上,稳得一点麻感都没有。
老王围着机器转了三圈,摸着底座说,原来问题在这啊。我笑着递给他一根烟,哪是什么大问题,就是我们之前没摸准机器抖的脾气,模态分析,不过就是帮你看清这个脾气罢了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里藏着的共振秘密:我用模态分析救了整条线
文章链接:https://m.lfdjt.com/p/zhizao/a/8415.html