2026-10-09 17:35:02
作者:
制造
刚跟着师傅进金工车间那天,第一印象就是吵。铣床轰轰震得鞋底发麻,车床边飞出来的铁屑带着热浪,蹭着工作服胳膊就飞过去,吓得我赶紧缩脖子。那时候我以为,切削不就是把零件多余的部分切掉嘛?跟雕萝卜花似的,多余的刨掉就行。
你以为切削是刮掉多余材料?其实是硬生生撕开金属
很多外行甚至刚入门的学徒都这么想,刀够硬,零件夹稳,慢慢推过去不就完了?
说实话真不是。你凑近了摸一下刚切完的工件表面,再看看掉下来的铁屑,就能发现不对。切屑形成的本质,就是刀具挤碎金属内部的晶粒,把表层材料硬生生扯下来,哪是刀切豆腐那么顺滑。
不同材料扯下来的样子完全不一样。软铝扯下来是卷卷的长屑,像银色的弹簧;铸铁扯下来就是碎碎的黑屑,崩得满地都是。
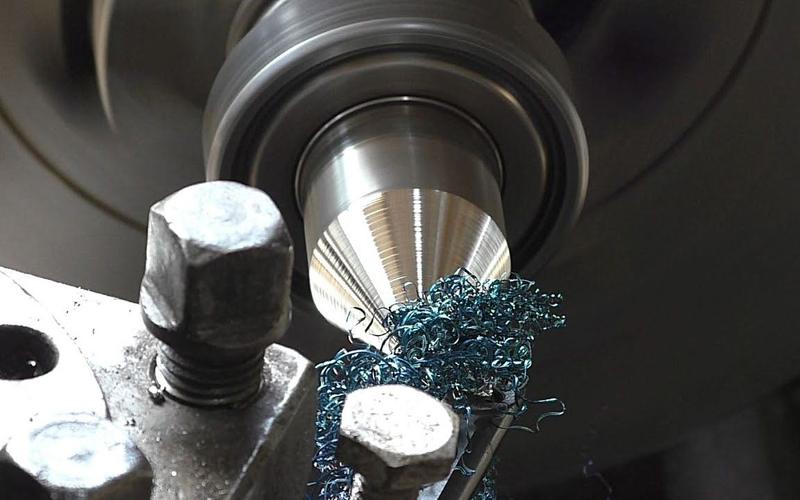 金属切削切屑变形现场实拍图
我刚入门那会帮师傅扫铁屑,分开放,铝屑能卖好价钱,铸铁屑便宜,混在一起收废品的都不要,那时候天天吐槽麻烦,现在才知道,从切屑形状就能看出你刀磨得对不对,参数开的合不合适。
为什么你车出来的活总是不光,刀还容易崩?错在没摸透脾气
坑我刚进厂那会就踩过。当时让我车一个铝制的定位块,我想着赶进度,把进给开到最大,转速也拉满,结果一刀下来,刀头粘了好大一块铝瘤,工件表面坑坑洼洼,直接废了。
老师傅过来一脚轻轻踹我屁股,说你摸过铝没有?铝软,粘刀,转速太快进给太大,温度一升,铝直接焊在刀头上了,这不废了才怪。
那时候才懂,切削根本没有通用的万能参数,全看材料和刀的搭配。干铝要刀够锋利,进给不能太猛,冷却液要浇到位,带着走热量就不粘。干硬钢就得反过来,转速不能太快,进给要稳,不然刀头直接崩碎,飞出来能打穿防护罩。
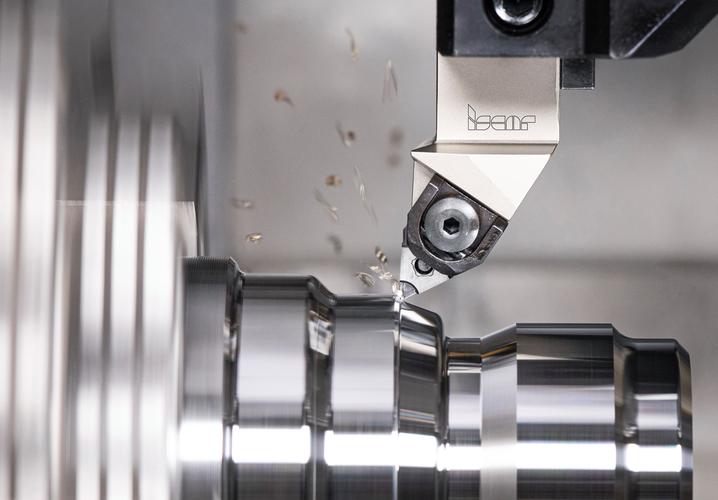 数控车床切削加工粘刀故障实拍
不过话说回来,现在的刀具材料比以前好太多了,硬质合金涂层刀随便干以前高速钢干不动的活,但是该踩的坑新人还是一个不落的踩,毕竟手感这东西,得摸过几千个零件才能长在手上,看书看教程学不来。
老工艺也一直在变,不是守旧就能行
 老工艺也一直在变,不是守旧就能行
以前我觉得切削就是出大力流大汗,精度全靠手摸,现在不一样了。高速切削现在很多厂子都在用,原来淬硬的钢材,之前得先退火切完再淬火,麻烦死了,现在直接用硬铣削,一刀下去,表面光洁度比磨床磨的还高,省了多少工序。
但是我也见过不少老师傅,新机床到手好几年,还是按原来老办法开低速慢进给,放着高速切削的功能不用,好机器买过来花大价钱,就用来干原来普通机床就能干的活,浪费得心疼。
其实切削这东西,说难也难,说简单也简单,就是刀碰工件那一下的事儿。你顺着它的性子,给够冷却,刀磨对角度,参数开合适,出来的活就漂亮。逆着来,要么废刀要么废活,耽误工期还挨骂。
上次在一个车间看老师傅干批量铝件,高速转起来,银白色的长屑顺着刀槽哗哗往下掉,卷得整整齐齐,落在料框里叮当作响,站在旁边看,那叫一个舒服。这就是玩透了切削工艺的样子,不是什么高深莫测的黑科技,就是手上的活,心里的数。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛车间才懂:你不知道的切削工艺,原来不是磨掉材料这么简单
文章链接:https://m.lfdjt.com/p/zhizao/a/8232.html