2026-10-09 18:07:07
作者:
制造
刚进车间学手艺那会,总爱绕开磨床工区走。那地方永远嗡嗡响,空气里飘着淡淡的磨削油烟味儿,老师傅们都闷不吭声盯着工作台,看起来就比车铣工区严肃十倍。那时候我还傻,觉得不就是磨吗?跟家里拿砂纸磨菜刀有啥区别?不就是把多余的料打光?别拿打磨当磨削,差着十万八千里
很多刚摸机械的新人,甚至干了两三年机加工的,都容易混这俩事。你摸过磨完的液压阀芯就懂了。那表面滑得,你把它竖直放在玻璃上,自己就能往下滑,迎着光看跟镜子似的,能照清楚你眉毛。这种精度,是普通打磨想都不敢想的。
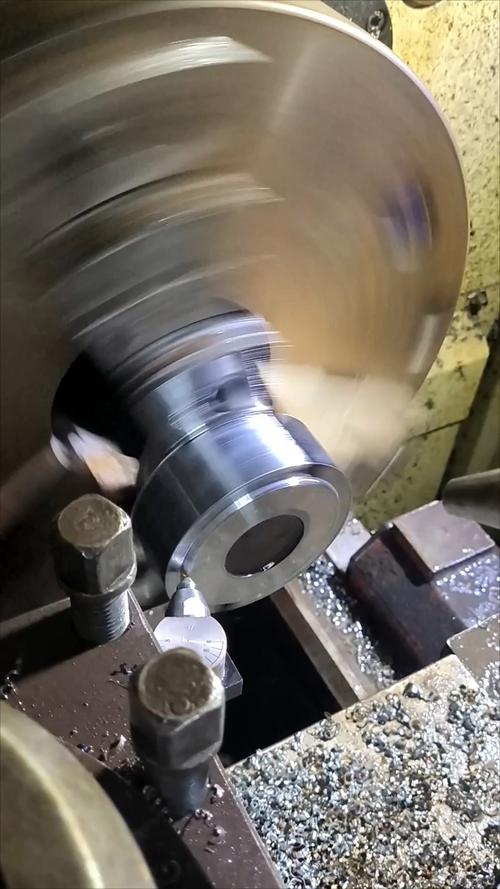 磨削加工完成的镜面液压阀芯
磨削的吃刀量是微米级的,一根头发丝大概有几十微米,磨一次下去可能只动几个微米。车铣削是大刀阔斧切料,磨削就是在零件表面“剔汗毛”。为什么费这么大劲还要做?那些需要高精度配合的地方,比如要密封的阀芯、转起来不能晃的轴承圈,车铣做完的精度不够,表面粗糙度也达不到,就必须最后走一遍磨削。不然你装上去,要么漏液要么转起来晃,用不了三个月就得坏。
磨床的手感,机器换不走
现在到处都是数控磨床,输完程序就能自己转,好多人说磨工都要失业了,机器全干了。说实话,真到现场你就知道,核心的活还是得老师傅上手调。我刚学磨轴那会,师傅让我磨一根半米长的细长轴,我按程序走,磨完一量,中间弯了两个微米,直接废了。我那时候还不服,说程序没错啊,坯料是合格的啊。师傅过来,摸了摸坯料,重新调了顶尖的松紧,修了十秒钟砂轮,告诉我再走一刀,出来就合格了。
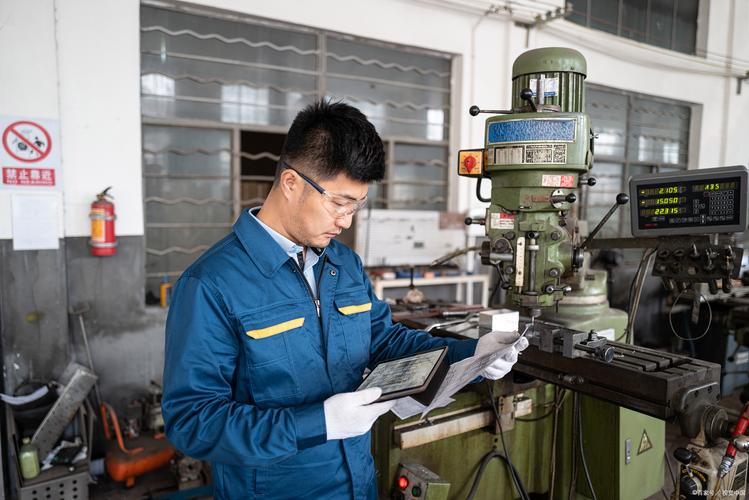 车间磨工师傅手动调整磨床顶尖
他说,坯料淬火完内部应力是散的,你夹紧了,磨完松开应力释放就弯了,夹紧力小一点,给应力留一点释放的空间,就好了。这种话,你写进程序里都没用,每根坯料的应力都不一样,哪有万能的参数?老师傅干几十年,听声音就能判断对不对。砂轮吃刀对不对,转起来的嗡嗡声都不一样,发闷就是吃深了,发飘就是吃浅了,闭着眼都能听出来。这是泡十几年车间泡出来的本事,学不走。
出错最多的几个小细节
 出错最多的几个小细节
很多人磨坏零件,找半天找不到原因,其实都是小事。第一个就是砂轮选型,好多人觉得砂轮越细越硬磨出来越好,错得离谱。磨软的有色金属,就得用硬一点的砂轮,不然磨下来的碎末堵不住沙粒之间的空隙,磨两下就糊了。磨硬的钢材,就得用软一点的砂轮,磨钝的沙粒会自己脱落,露出新的锋利沙粒,不会把零件表面磨烧出痕。还有磨削液,别贪便宜用差的,也别为了省水兑得稀稀的。磨削的时候温度升得快,不光要降温,还要把磨下来的铁屑碎沙冲出去,你冷却液太稀,冲不走碎渣,碎渣夹在砂轮和零件之间,全是划痕,找谁说理去?哦对还有,砂轮用完要修,修完才能用,别嫌麻烦,一块砂轮用半个月不修,磨什么都废。
上次在技术交流会上碰到个年轻的设计,说以后高精度打印就能做成品,用不着磨削了。我笑了笑没说话,真到要拿出来量产用的那天,你就知道,分毫之间的精度,还是得靠这慢腾腾的磨削找补。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的绣花活:你不知道的磨削工艺
文章链接:https://m.lfdjt.com/p/zhizao/a/8244.html