2026-10-09 16:29:55
作者:
制造
刚跨进锻造车间的那一刻,没人能忘那个味儿——混着铁锈的热浪往领子里钻,锤声闷得震脚心。我刚当学徒那会,第一次站在锻压机床旁边,十分钟后背心就全湿了,满脑子都是“这玩意真就是砸铁块?
别被课本骗了,锻造不是砸铁块
很多人说起锻造工艺,第一反应就是“烧红了抡大锤”,不说你错,但绝对没说到点子上。砸只是动作,真正的目的,是改金属骨子里的结构。
拿揉馒头打比方,发好的面里面坑坑洼洼全是气孔,你揉个十分钟,气孔排出去,面筋都拉顺了,蒸出来的馒头咬开筋道不塌。锻造干的就是揉面的活。
铸出来的坯子,天生就带着缩孔、疏松,晶粒长得乱七八糟,就像没压实的沙堆,稍微使点劲就散了。锻造靠着那一下又一下的压力,把空隙硬生生压合在一起,还把粗大的晶粒打碎成细小均匀的颗粒,顺着受力方向排得整整齐齐。同样一块料,锻过和没锻过,强度能差好几倍。
我刚上班那年,矿上的破碎机轴断了,换了两根铸造的,最长的用了不到三个月,后来换了根锻打出来的,用到现在快十年了,连裂纹都没出。
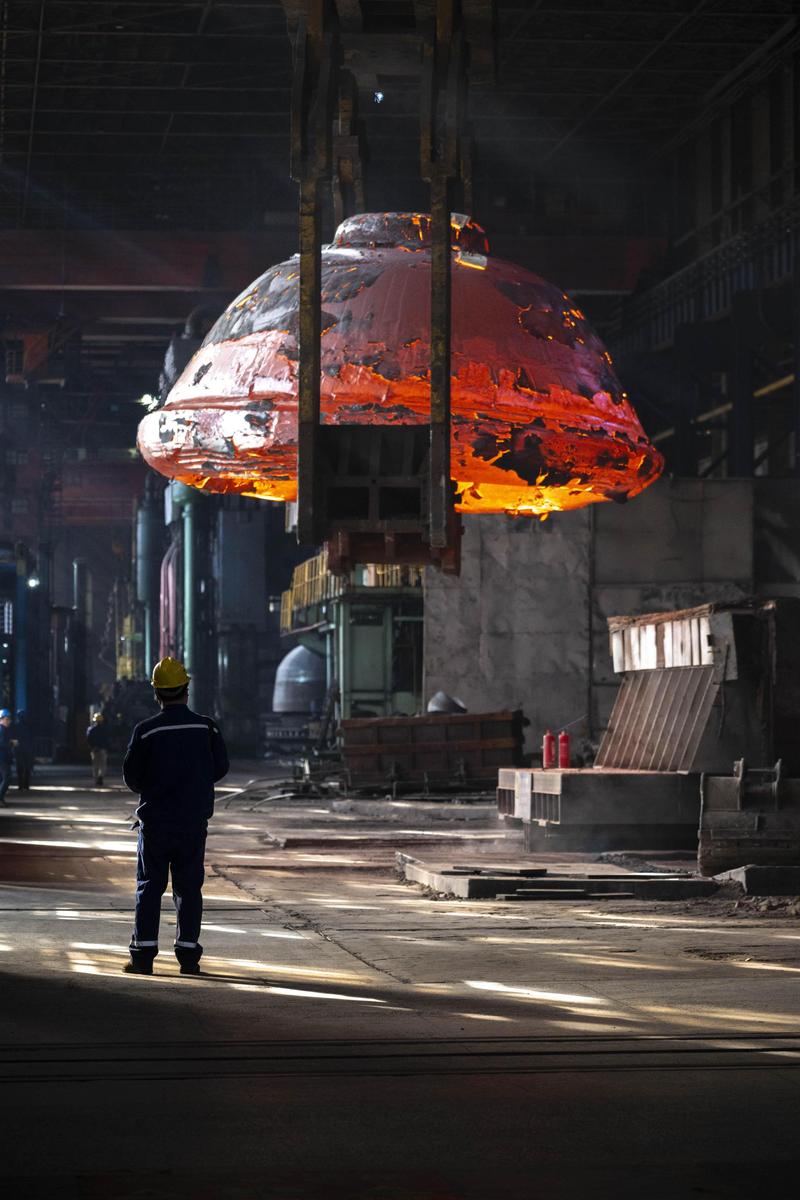 锻造车间红热锻件实景
最容易翻车的,从来都不是砸那一下
说实话,我见了这么多年废件,九成以上都不是锻打出的错,全栽在加热和冷却两步上。
加热这关就卡掉好多不合格料。有的人觉得不就是烧红吗?烧够温度就行?错。大一点的坯料,升温快了,外面都烧软了,芯子还是硬的凉的,热胀冷缩不均匀,内部直接裂出细缝,你外面看着好好的,锻完成型一探伤,全是暗纹,直接报废。我刚当学徒那会,车间有次新来的操作工调错了升温曲线,一整炉十二根坯料全废了,班长蹲在加热炉门口抽了整整半包烟,一句话没说,脸黑得跟炉门口的焦炭似的。
冷却更讲究。不是锻完扔边上自然凉就完事。不同的料,要走不同的冷却曲线,太快了,锻件硬得跟玻璃似的,稍一碰就裂;太慢了,硬度达不到要求,用不了几天就磨坏了。
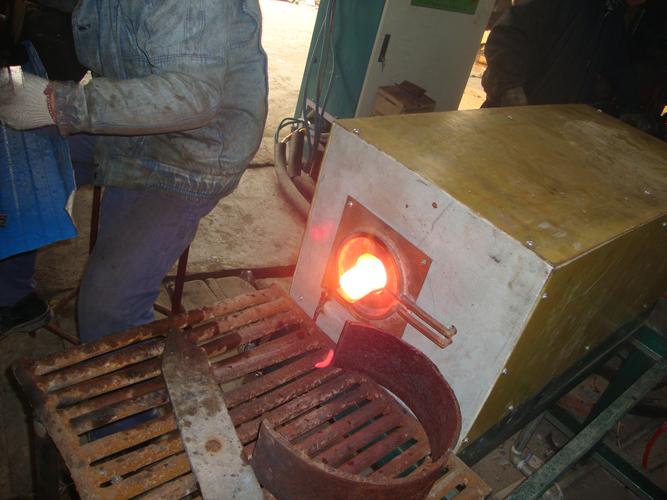 锻造加热炉内红热坯料
现在为啥还离不了锻造工艺?
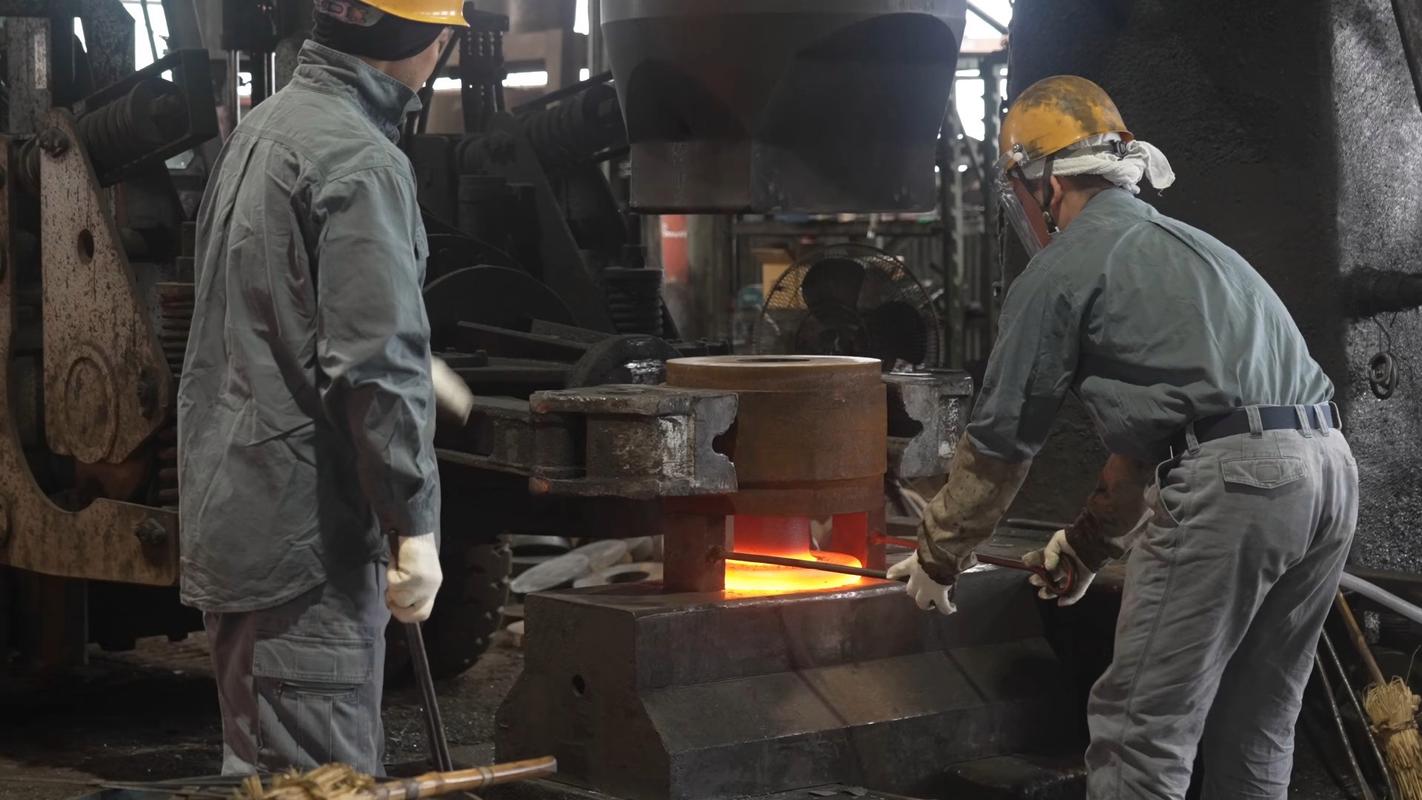 现在为啥还离不了锻造工艺?
这些年新加工技术出来好多,3D打印能直接打出形状,精密铸造也能做很高强度的零件,为啥关键受力件还非得用锻造?真不是大家守旧,是强度真顶不住。就拿飞机起落架来说,降落的时候那冲击力多大,差一点都要出人命,现在还没有哪种新工艺能比锻造出来的晶粒结构更稳定,强度更高。
很多人说现在都是自动化了,电脑控制锻压,还要老师傅干嘛?这话我不爱听。机器是死的,坯料的化学成分哪怕差一丝,环境温度变个几度,出来的结果就不一样。老师傅靠耳朵听锤声,靠手摸摸余温,就能知道哪里不对,这本事不是输几个参数就能学来的。
上次我们车间新上了自动化线,调试了一周,总有十分之一的废件,怎么调程序都不对。退休返聘的老师傅过来绕着机床走了两圈,蹲下来敲了敲坯料,说把落锤延迟个0.1秒。就改了这么一个数,废件率直接降到零。说白了,锻造玩到最后,玩的就是对金属性子的了解,你得知道它烧软了是什么脾气,压的时候要给多大劲,冷却的时候要慢慢降温还是赶紧水冷,这些东西,课本上写不全,得在车间里熏。
昨天我路过车间,还看见老师傅蹲在刚锻好的轴旁边,拿个小铜榔头敲一下,歪头听两秒,再敲一下,阳光晒着他满是皱纹的脸,热浪裹着锤声飘过来,那感觉,就是锻造该有的样子。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛车间才懂:锻造工艺为啥能打出不会断的好骨头?
文章链接:https://m.lfdjt.com/p/zhizao/a/8214.html