2026-10-07 18:46:07
作者:
制造
昨天帮徒弟改检测报告,指着一行偏差数骂他,是不是又拿刚铣完的工件直接塞进去测了?他挠头笑,说赶进度忘了等降温。这不是第一次了。很多刚进车间的小孩,都觉得三坐标不就是个自动量尺寸的机器吗?按个按钮就出结果,能有什么讲究?为什么它能搞定普通量具搞不定的事
你拿卡尺量个轴径,千分尺测个厚度,都没问题。可要是让你测一个空间斜面上三个孔的孔距,或者一个复杂曲面的轮廓误差呢?
很多人说,我量几个点拼一下不行吗?
不行。拼出来的误差,比你要求的公差还大,根本没法用。
三坐标最核心的本事,就是能摸到三维空间里任何一个你想要的点,把这个点的XYZ坐标精准记下来,再通过软件算出你要的尺寸、形位公差。说白了,就是给你要加工的零件做个全身三维“体检”,哪里大了哪里小了一目了然。
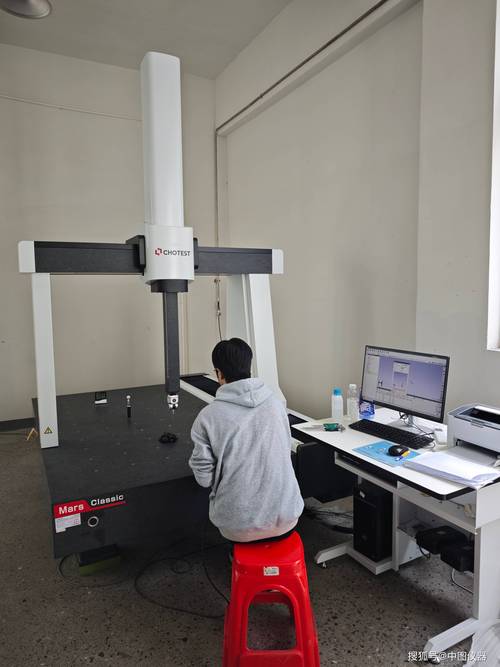 工业车间桥式三坐标测量机工作现场图
新手踩过的坑,每一个都肉疼
首先说温度,环境温度控制是三坐标测准的核心前提,很多新人根本没这个意识。机器本身要恒温,工件也要恒温。刚从机床下来的零件,带个几十度的温度,热胀冷缩,十几个微米的公差直接就给你涨没了,测出来全错,你还纳闷为什么加工出来尺寸不对,其实根本就是测错了。
再就是最肉疼的测头撞机。三坐标的测头大多是红宝石的,看着小一颗,整套下来大几千,撞一下就废了。我刚学那会,输坐标的时候把负号写成正号,机器直接猛的撞在工件侧壁上。
那一声闷响。
整间质检室都安静了。
我当时站在机器旁边,心凉了半截,就等着扣工资了。还好我师傅厚道,说新手谁没犯过这个错,只是以后记得,手动移机的时候一定要开低速,快碰到工件了先停,确认方向再动。
直到现在,我每次开机测第一件活,都要重复一遍这个步骤,再也没撞过。
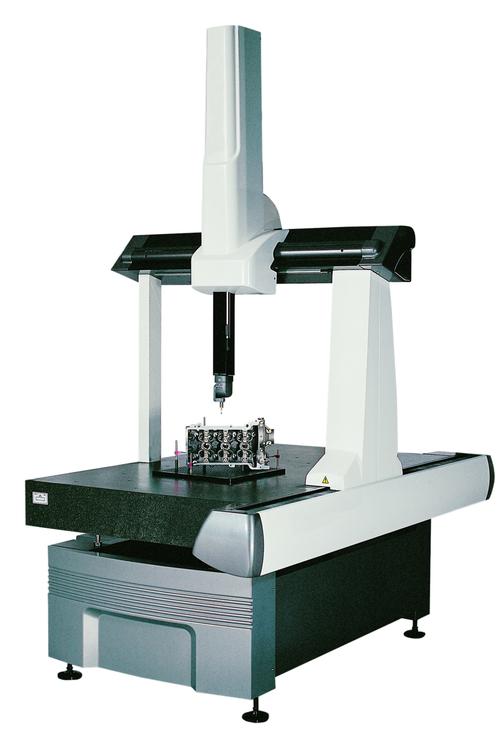 三坐标测量机红宝石测头微距特写
它其实离我们没那么远
 它其实离我们没那么远
很多人觉得,三坐标就是航空航天汽车大厂才有的高端设备,小厂根本用不起。说实话,早几年确实是这样,一台大的动不动上百万,小厂哪敢碰。现在不一样了,小型的三坐标价格下来了,很多做精密模具、精密零件的小厂,都愿意放一台在车间。
送出去测一次,少说大几百,遇上急活还要排队,等个两三天,客户都跑了。自己有一台,做完就测,有问题当场改,效率不知道高多少。
不过话说回来,这玩意娇贵。你不能随便扔在机床边上,天天沾着切削液灰尘,用不了一年精度就偏了。要单独找个干净的地方放,平时天天擦,定期校精度,才能用得久。
很多人觉得干质检就是混日子,会按按钮就行。其实不对,会开三坐标不代表会用三坐标。你得懂加工,知道这个零件哪里是配合面,哪里加工容易偏,测的时候才知道重点盯哪里,不是随便点几个点就出报告交差。
就像昨天我徒弟那个活,工件没降温,测出来孔位偏差超了三倍,差点让钳工把整个型腔修废,你说这不是坑人吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的“精密法官”:聊聊三坐标测量机
文章链接:https://m.lfdjt.com/p/zhizao/a/7524.html