2026-10-07 09:42:59
作者:
制造
昨天带新来的徒弟调车间的精雕机,他蹲在机器旁边摸了半个钟头,一会拧伺服参数,一会拆主轴护板,满头大汗说不对啊,程序没错,刀是新的,怎么雕出来的轮廓就是歪一毫米?我掀开侧面的传动护罩,用手指抠了抠那根黑带子,问他,多久没换这个了?徒弟愣了:这破皮带也能影响精度?哦,这哪是普通皮带,这是同步带。别小看这根带子,它干的是精密活
很多外行人甚至干了两三年的机修,都觉得同步带就是传动皮带的一种,不就是拉着轮子转吗?跟三角带没啥区别。真不是这么回事。
普通传动带靠摩擦力带动机轮,负载大了难免打滑,差个几度十几度都正常,反正要求不高的地方凑合用。同步带不一样,带身内侧整整齐齐排着一圈齿,正好卡进带轮的齿槽里。就像你扣衬衫扣子,一个坑对一个扣子,转多少度就是多少度,半分都不会差。现在很多需要精度的传动,比如机床的进给轴,3D打印机的喷头,甚至工厂流水线的定位工位,全靠它扛着。
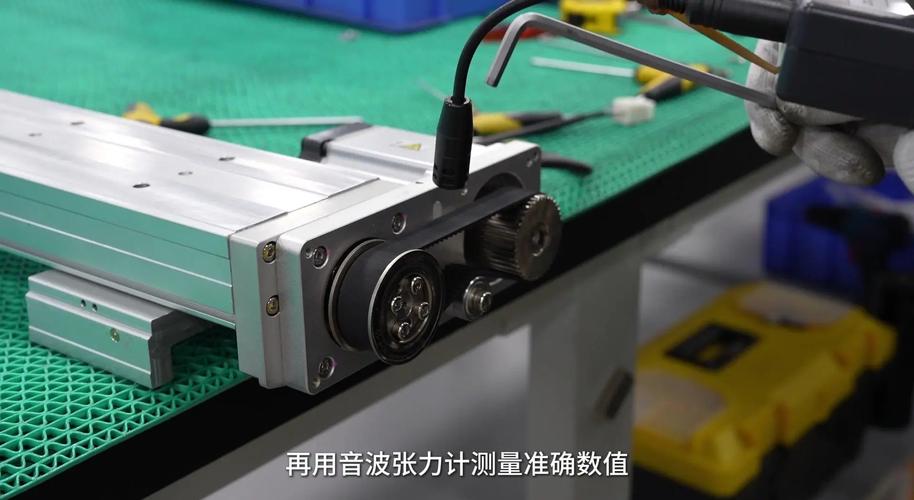 工业机床同步带安装现场图
车间最常见的坑,十个新人九个踩
我干了十几年机修,见过最多的问题,全是不会装同步带出的事。
最常见的第一个坑,张紧度不对。要么怕打滑,死命往紧了拉,拉到带身都快拉直了,结果呢?轴承提前两年磨坏,带身被拉的提前开裂断齿,花大价钱换轴承,得不偿失。要么就是怕拉坏,松松垮垮装上,负载一上去直接跳齿,精度一下就飞了,就像徒弟今天碰到的,歪个零点几毫米都是常事。
怎么判断松紧?老师傅有手测的笨办法,用大拇指按带身的中间位置,能按下差不多半个齿深的间隙,就差不多了。不用什么专业工具,手一摸就有数。
第二个坑就是坏了只换带,不换轮。带齿磨平了,说明带轮的齿也磨尖了,新带装上去,用不了俩月照样磨坏。省了几十块钱的轮钱,搭进去好几个工时修机器,怎么算都亏。跳齿是同步带出问题最典型的信号,只要出现一次跳齿,拆开看不光要看带,一定要摸一摸带轮的齿有没有磨损。
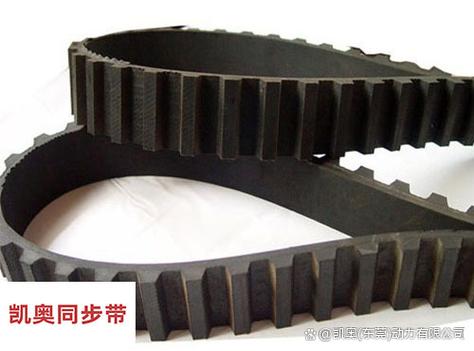 磨损跳齿的工业同步带拆解图
用好它的小技巧,能省一半维修费
 用好它的小技巧,能省一半维修费
说实话,同步带本身不算贵,但是坏一次耽误生产,耽误精度,损失可不小。有几个小技巧,都是摸现场摸出来的,记住了能少好多麻烦。
第一个,同步带根本不需要涂润滑油。很多新手学修机器,看到什么转动的地方都想抹点油,这对同步带来说就是毒药。沾了油的带齿容易打滑,还会沾灰沾铁屑,磨起带齿来比干净的快好几倍。真要是沾了油或者切削液,赶紧用干净抹布擦干净,别留着。
第二个,平时点检别漏掉它。很多工厂点检,都是查轴承查电机查油路,谁会想起看这根黑带子?其实掀开护罩看一眼,花不了十秒钟,看看有没有掉齿、开裂、松垮,早发现早换,总比干着活突然坏了,整批零件报废强。
不过话说回来,也不用太娇惯它,同步带本身就是损耗件,该换就换,别舍不得那几十块钱。昨天那个徒弟换完新带,重新对刀开机,雕出来的轮廓一分不差,对着我咋舌,原来这么不起眼的东西,影响这么大。
可不是嘛。机器就是这样,越不起眼的小零件,越决定了你干活顺不顺。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你踩过同步带的坑吗?车间老师傅掏压箱底的经验
文章链接:https://m.lfdjt.com/p/zhizao/a/7384.html