温度差才是隐形的测量杀手
很多人学测量,第一节课只教你怎么读刻度,没人告诉你温度这件事。刚从机床上下来的工件,切削热攒在里面,温度比车间室温高好几度,就算你摸不出来烫,尺寸已经变了。一根一米长的钢轴,温度差一度,伸长量就差不多十微米。很多精密配合的公差总共才二三十微米,这不直接差出去三分之一?我刚学徒那会,夏天赶订单,机床上下来直接测,全合格,放了一晚上降温,第二天复测一半超差。那段时间天天熬夜返工,头都大了。
说实话,现在很多小车间,还是有不少人不在乎这个。那怎么办?最简单的办法,工件放车间凉透了再测。急着要数?那至少把工具和工件放一起放半小时,让两者温度一致,误差能小一大半。
手劲不对,测出来的数全是废的
说出来你可能不信,同样一把卡尺,两个人量,能差出好几个丝。为啥?手劲。我刚学的时候,师傅让我测同一个工件,连测十次,我数出来最大最小差了三个丝。师傅上来给我手背一巴掌,说你捏那么紧干嘛?你当捏核桃呢?
对,就是这么回事。卡尺的卡爪是硬的,但也会变形,工件尤其是薄壁铝件铜件,更是软得很,你稍微一用力,就压变形了,测出来的尺寸就小了。很多人说我可以控制手劲啊,每次都一样。你信吗?你早上刚上班手不抖,下午干了八小时活,手酸了,劲就不对了。你紧张的时候和摸鱼的时候,劲都不一样。
真要测准,尤其是公差要求高的场合,就得用定力测量工具,到了固定的力就卡不住,不会因为你手劲变了出误差。不过话说回来,一般粗加工的尺寸,要求松,差个几个丝无所谓,也就没人在乎这个。但精密配合的活,这个误差真能要了命。
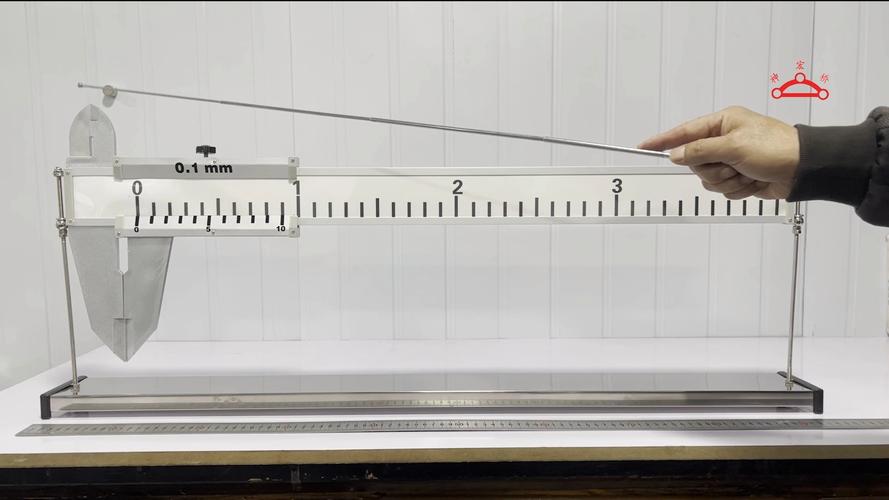
选工具不是越贵越准,适合才对
我见过不少刚出校门的学生,到车间开口就要万分尺,说精度高测出来准。碰到个铸件毛坯测轮廓尺寸,也拿万分尺上去,测出来七个数,个个不一样,还纳闷为啥。
其实太简单了,万分尺的测量面就那么小点,毛坯表面坑坑洼洼,你每次卡的位置不一样,数当然不一样。这时候拿个普通游标卡尺,测量面大,能卡到两个最高点,出来的数反而准。还有测内孔,很多新人拿卡尺瞎晃,卡到弦上就敢读数,出来的尺寸比实际小好几个丝,加工师傅平白无故挨骂,上哪说理去?测内孔真要准,不如用内径百分表,哪怕用塞规都比卡尺瞎卡靠谱。对吧?
尺寸测量从来不是比谁的工具贵,是看你要测什么,公差要求多少,工件是什么材料什么形状。公差零点一毫米的活,钢卷尺都能用,凑什么热闹拿三坐标测?浪费时间不说,还容易出更多莫名的误差。很多人追求极致精度,却忘了自己真正要的是什么。不就是要个能判断合不合格的数吗?要那么多小数点后面的零,没用。
作者|制造
排版|制造
审核|阿辰