别看书上绕,它就是产线的“车间班长”
我刚入行那会,大部分老产线还靠继电器搭逻辑控制。改个动作顺序,就得重新拉几十根线,蹲电柜里接一天,错一根就得全拆了重查。头都大。
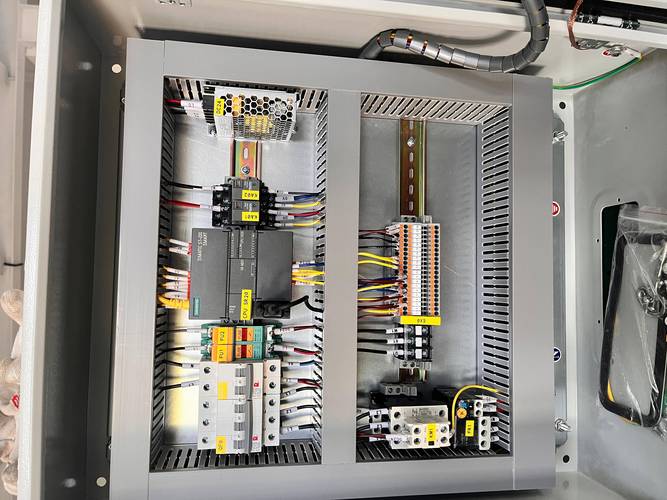
PLC出来之后,把这些硬接线的逻辑,全装到了一个小盒子里。原来拉一百根线才能实现的顺序动作,现在写几行程序就搞定。
说个最通俗的比喻,它就是产线的当班班长。你把“先开门,再送料,到位就压型,完了出料”这套流程说清楚,它就帮你死死盯住每一步,到点触发动作,错不了也慢不了,不用工人盯着每一个开关按。
最常见的误区:它真不是啥万能背锅侠
说实话,我见过太多刚入行的新手,一遇产线停摆,第一反应就是“PLC坏了”。上次有个小伙子,说什么程序跑飞了,折腾我半小时过去看,原来是送料机构的同步轮松了,偏移了两个毫米,传感器感应不到料而已。
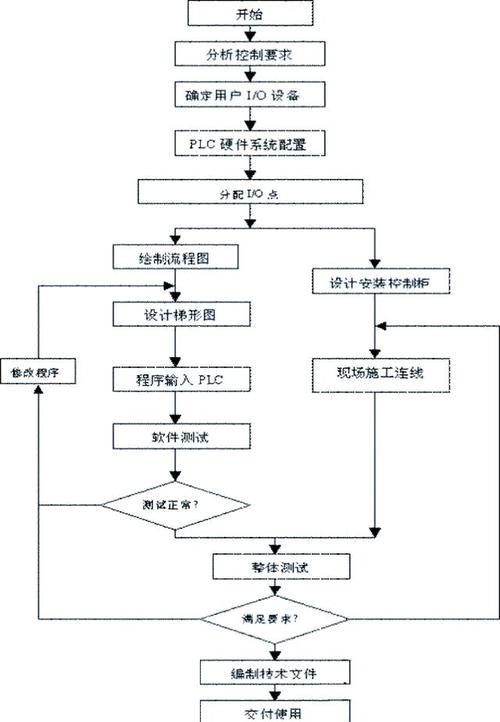
PLC从头到尾只干三件事,说出来你就懂:读输入,算逻辑,出输出。传感器感应到料,给它发个信号,这是输入;它按照你提前编好的规则算一遍,该走哪一步,这是逻辑;最后给接触器发指令,让电机转起来,这是输出。
它不管你电机轴承磨不磨,也不管你料放得正不正,更不会自己平白无故坏。就像班长只按流程喊口令,你工人自己没拿稳料掉了,怎么能怪班长喊错了?
为啥全行业都离不开这么个小盒子
现在改产线改工序,有多简单?原来改继电器逻辑,蹲三天接不完的线,现在改个延时,改个触发条件,坐在电脑上改两行程序,十分钟完事。
很多小加工厂升级老设备,不想花大价钱换整条线,找个人写个程序装个PLC,就能把老设备改成半自动,比买新设备省太多。说白了,工业自动化说起来玄乎,核心骨架就是一堆PLC在那蹲着干活。
不过话说回来,它也没什么高科技到摸不着的地方。新手学编程,其实就是搭积木,把延时、计数、触发这些现成的小块拼起来,练俩月就能做简单的控制程序。我见过不少开加工厂的老板,自己跟着教程学俩月,就能改自己家设备的程序,省了不少请人钱。
它就是这么个玩意儿,安安静静蹲在电柜最里面,没声没响。不出问题的时候,没人会想起它。一停线,第一个被拉出来背锅。说白了,干核心活的,不都是这样么。
作者|制造
排版|制造
审核|阿辰