2026-09-17 20:22:39 分类:正文
昨天刚在装配线帮徒弟擦了屁股,三个漏检的转向臂零部件流到了总装,拆下来重磨,全车间加到九点。那徒弟攥着工具带脸涨得通红,说我明明对着相机看没问题啊——这不怪他,刚摸视觉检测的,十个有九个栽在想当然上。
新人最容易踩的大坑:以为就是装个摄像头拍拍照
很多人刚见这玩意儿,第一反应都是,这不就是给产线装了个监控么?人看不了的让机器看。
错得离谱。
你想啊,人眼能自动调焦,能自动忽略反光,能盯着工件转着圈看,机器不行啊。它就是死脑筋,你给它什么样的图,它就给你出什么样的结果。
那徒弟昨天就是犯了这个错,灯光偏了十公分,工件弧面的反光刚好把一道一毫米长的划痕盖住了,他盯着显示器看也没看出来,机器也没识别出来,就这么流出去了。
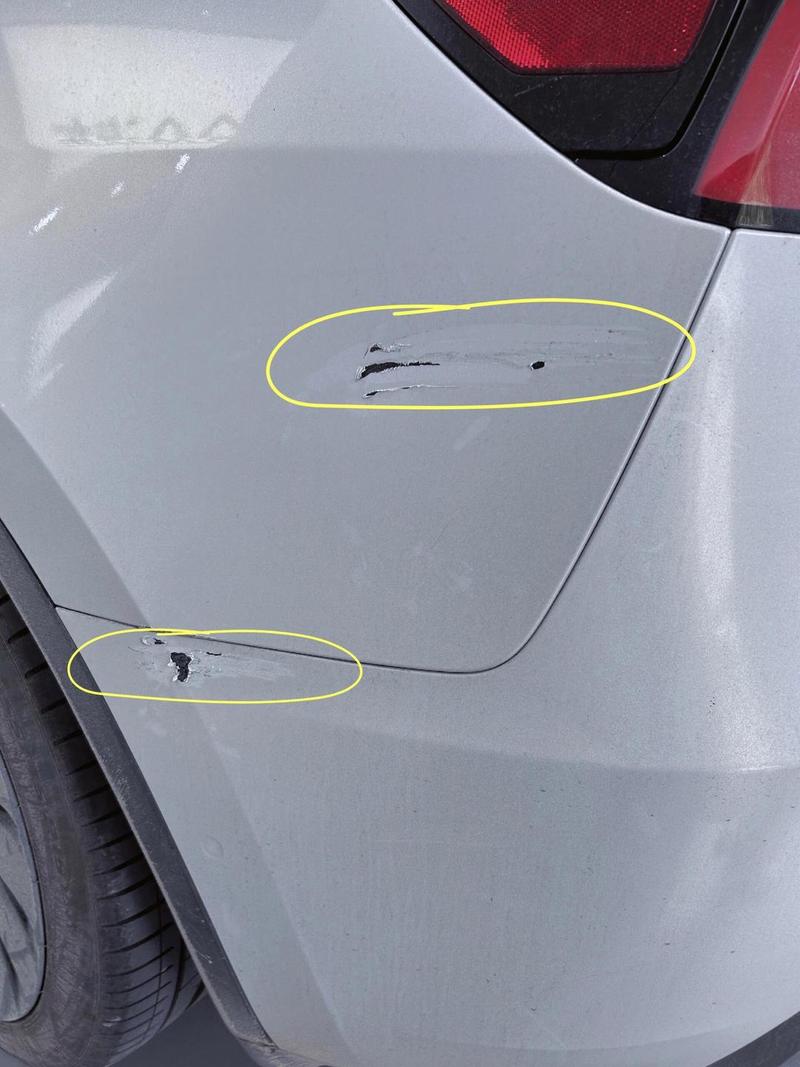 汽车零部件表面划痕视觉检测现场图
很多工厂刚上设备的时候也这样,钱都花在高端相机和算法上,灯光随便拧两个螺丝就完事,到用的时候错漏一堆,反过来骂视觉检测不靠谱。其实哪是设备不靠谱,是你摆不对位置啊。
说实话,我见过太多花了大价钱最后把设备晾在一边落灰的案例,问题十有八九出在最不起眼的细节上,根本不是设备本身不行。
这个“火眼金睛”,到底是怎么认坏件的
说白了,逻辑其实跟你我在休闲时间玩找不同一模一样。
先给一堆合格的工件,让它拍够了,把每个位置的亮度、颜色、轮廓都记下来,相当于把合格件长什么样刻在它脑子里了。之后新的工件过来,拍一张,跟脑子里记住的模板一比对,差得超过允许范围,直接咔一下给你推到不合格料道里。全程不到一秒钟。
比人快多少?一分钟几百个小零件,人眼盯十分钟就花了,它连轴转二十四小时都不会累,也不会走神摸鱼,更不会因为昨天跟老婆吵架心情不好漏看十个八个。
对吧?但是这里头有个关键,就是模板不能乱建,阈值不能乱调。我见过有人把阈值调得太严,十个工件八个不合格,全捡出来人工重测,产能掉了一半,老板急得跳脚。也有人调太松,一堆坏件流出去,赔客户钱都赔不起。
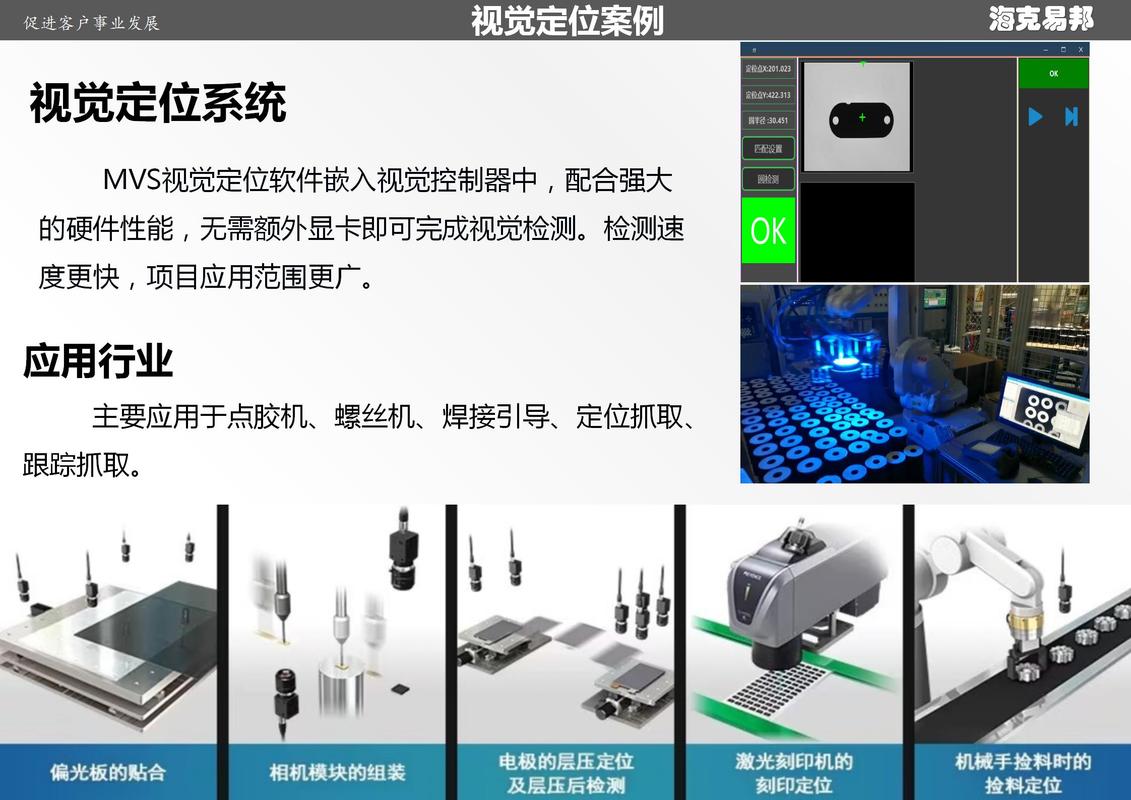 工业产线视觉检测相机安装定位图
调这个真的有点看经验,不是对着说明书拧两下就能成的,得拿个几十件好坏混在一起的工件试,调一次测一次,慢慢磨到错漏最少。没什么捷径可走。
我刚学的时候,为了调一个小五金件的检测参数,蹲在产线边耗了整整三个夜班,脚都肿了,最后才磨出合格的结果。那滋味,现在想起来还脚酸。
不是什么活,都适合让视觉检测干
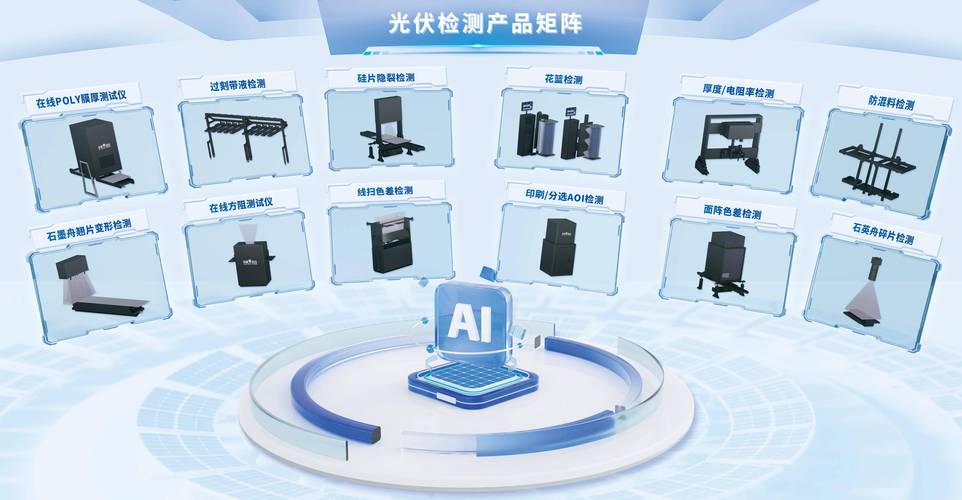 不是什么活,都适合让视觉检测干
现在好多工厂一提自动化升级,上来就说要上视觉检测,好像不上就落后了。其实真没必要。
我见过做粗铸钢件的,工件表面坑坑洼洼还全是氧化皮,本身合格不合格就是靠肉眼加手摸,硬上视觉检测,花了几十万,最后漏检率比人工还高,还是得留一组人在那边复检,等于花两份钱干一份活,亏到姥姥家。
什么情况用着舒服?就是那种批量大、要求统一、特征明确的工件。比如电子设备的玻璃盖板,有没有划痕破角,轮廓对不对,一测一个准,比人靠谱多了。还有那种不能用手碰的精密零件,人工摸一下就划伤坏了,它隔着老远就给你测完了,完美适配。
不过话说回来,哪怕是用得好好的,也得每周擦一次镜头,检查一次灯光位置,生产线震动久了,谁都挪位置,更何况一个装在架子上的相机?灯光才是视觉检测的半条命,这句话我跟徒弟说了一百遍,还是有人记不住。
昨天那徒弟,下班锁工具柜的时候跟我说,今天才算真明白,原来看着高大上的视觉检测,拆解开了,就是调灯光、对位置、磨参数,没什么玄乎的。
对咯,哪有那么多神乎其神的黑科技,放到车间里,都是要跟着产线磨出来的玩意儿。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的“火眼金睛”:视觉检测到底靠不靠谱?
文章链接:https://m.lfdjt.com/p/zhizao/a/709.html