别被“打印”两个字骗了
大部分人对这东西的第一印象,就是展会里打印塑料玩具、文创摆件的桌面机,能打个钥匙扣就不错了,还能造工业零件?
说实话,我刚接触那会也不信。传统加工是啥?是“减材”,拿一整块大料,用刀具削掉多余的部分,最后剩下你要的形状,就像拿一块馒头掏个洞做小碗,掉下来的全是没法用的废料。增材刚好反过来,从无到有,一层一层往上堆积材料,想要啥形状堆啥形状,一点多余的都不浪费。
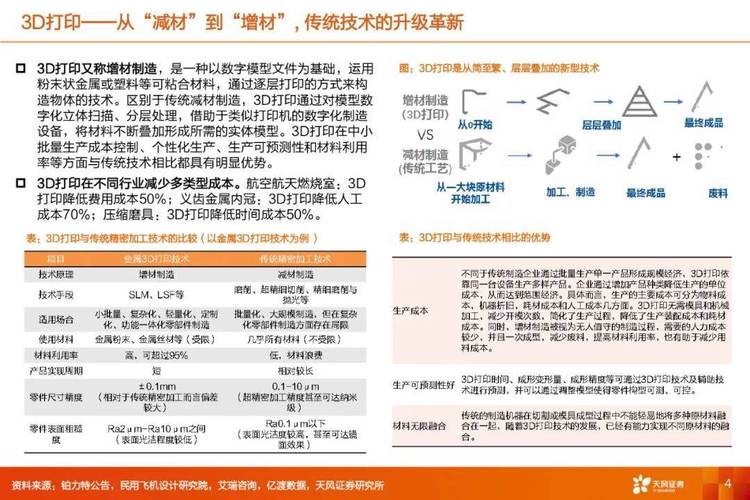
那堆出来的东西能结实?我第一次拉钛合金增材试件的时候,拉力机拉断那声闷响,现在都记得。比不少普通铸造的试件强度还高,直接打没了我原先的偏见。现在工业领域用的增材,早就不是塑料玩具的范畴了,金属、陶瓷、高性能复合材料,啥硬东西都能堆。
工业增材到底是怎么干活的
我就拿车间最常用的金属增材说吧,过程说出来一点不玄乎。先在机器的成型平台上铺一层金属粉,薄得离谱,比你平时用的A4纸还薄,摊得平平整整。然后大功率激光顺着设计好的路径扫一遍,碰到激光的金属粉直接熔化粘在一起,和上一层牢牢焊死。扫完这一层,成型平台往下落一点,机器自动再铺一层新粉,再扫,就这么重复个几百上千次,你要的零件就慢慢从粉堆里长出来了。
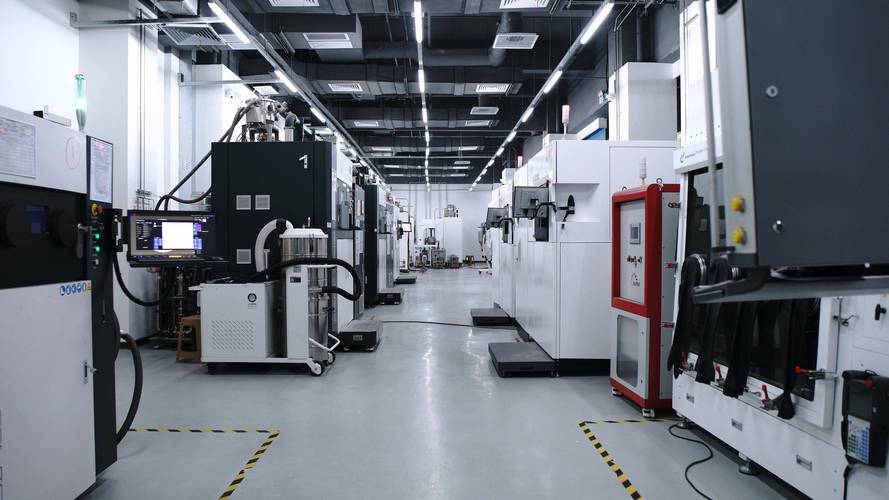
刚从粉堆里掏出来的零件,你拿手摸,表面带着细细的颗粒感,就像磨砂不锈钢的触感,后续只需要简单抛抛光、钻几个定位孔,就能用了。说出来你可能不信,那种内部带复杂冷却通道的模具,传统加工根本做不出来——你总不能伸个刀进去挖弯弯曲曲的通道吧?增材直接堆的时候就给你留好了通道,全程不用额外加工,就这么牛。
增材不是万能的神药
这些年总听到说增材要取代传统加工,我每次听到都想笑。这不扯吗?我见过太多瞎跟风的工厂,上了大几百万的设备,啥活都拿去打印,最后亏得底掉。
就说最简单的法兰盘吧,规规矩矩一个圆片,开个坯铣床走一刀十几分钟就出来,成本才几块钱,精度够表面也光滑。你非要拿去增材打印,打三四个小时,成本翻几十倍,强度还未必比铣出来的好,这不纯纯浪费吗?
它的优势本来就不是干这种标准化的粗活。它擅长的,是传统加工根本做不出来,或者做起来成本极高的活。比如航空发动机的空心叶片,形状怪异内部还有复杂的冷却空腔,传统根本做不了;比如骨科用的个性化植入物,每个人的骨头形状都不一样,开模划不来,增材对着扫描出来的模型直接打,完美贴合。
不过话说回来,增材现在的坑也不少。金属粉的纯度稍微差一点,打出来就容易出气孔;参数稍微调不对,层和层之间就粘不牢,连着废个三五个试件都是常事。上个月我帮一个新来的小兄弟调参数,打一个带复杂流道的阀块,连续废了三炉,光那三炉的金属粉就好几千块没了,小伙子脸都绿了。最后把铺粉厚度减了五分之一,才打出合格的试件。
昨天那新人拿着刚打出来的叶片翻来覆去看,说原来这就是黑科技。我笑了笑,哪有那么多玄乎的黑科技,就是个给人用的工具。上次我们车间一台大设备的异形配件断了,原厂订货要等半个月,我们对着坏件扫了模,连夜打了一个装上,第二天就正常开机,省了几十万的停工损失。
合适的地方用合适的家伙事,这就够了。
作者|制造
排版|制造
审核|白杨