2026-10-05 19:47:57
作者:
制造
刚跨进锻造车间,脚底板先麻三分钟。你摸门框都能感觉到那种闷乎乎的震动,不是普通机床细碎的抖,是一下一下砸在你胸腔上的共振。很多人隔着厂房玻璃看,就说不就是大锤子砸铁块吗,有什么技术含量?真站到设备旁边待一天,你就知道这话错得离谱。
别把所有锻压都叫“大锤子砸铁”
锻压不是只有一种砸法,不同的锻造设备,干的活完全不一样。最常见的两种路子,一种靠冲劲,一种靠静压。
说直白点,锻锤就是劈柴的斧子,靠锤头的重力加速度往下砸,落锤那一下,站在十步外你都能感觉到气浪扑脸,打小型零件速度快,成本低,就是震得慌。液压锻造压力机就不一样了,它不砸,是慢慢给劲,就像你揉硬面团,一点一点把里面的气孔、杂质全挤出去,压力一直续着,整个工件变形均匀,做出来的大件强度高得离谱。
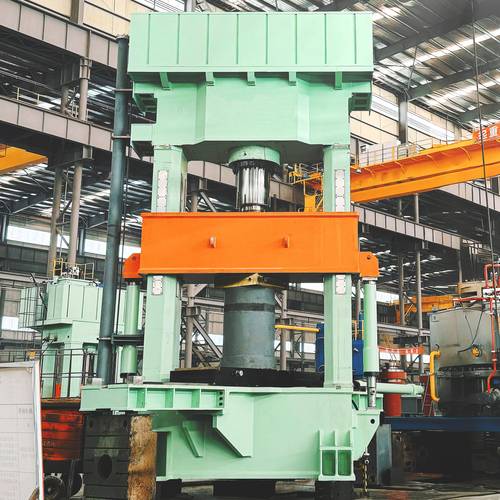 锻造车间液压锻造设备作业现场
很多时候选设备不是越大越贵越好,做汽车连杆用锻锤够灵活,做大型动力设备的核心转子,就必须上大吨位静压设备,差一点都不行。
最容易出问题的细节,外行根本想不到
 最容易出问题的细节,外行根本想不到
我干了快二十年,见过最多的事故,都不是设备本身坏了,是人没摸透设备的脾气。
很多新手刚上手,第一个误区就是觉得劲越大越好,上来就把压力调到最高,生怕砸不透。结果呢?压力太大,模具崩裂,甚至把设备的工作台砸出坑,修都修不好。
还有个更隐蔽的问题,错模。很多人调设备只看压力,忘了盯模具夹紧机构的间隙,就那一个毫米的缝,连续砸几十下,模具就歪了,打出来的零件厚薄差一块,整炉都得回炉。
我刚上班那会,就犯过忘了看油温的错。液压锻造设备靠油传力,夏天车间闷得像蒸笼,连续开三个小时油温就能涨二十度,油一稀压力就飘,我那时候贪凉快蹲门口聊天,回头整批活全废,被老师傅骂得抬不起头,到现在都记得那个教训。
说实话,锻造设备看着傻大黑粗,其实娇气得很,你不盯着那些小细节,它分分钟给你颜色看。
新设备改了哪些老毛病
这些年见过不少新设备进来,最明显的变化就是,人不用遭罪了。原来老锻压车间,工人得站在设备旁边夹料、送料,夏天烤得掉皮,震得一天下来手都握不住筷子,现在上下料全是机器人,人在操作间盯着就行,安全舒服多了。
原来老设备调一次行程,得拧大半天螺丝,换一次模具要大半天,现在带伺服系统的新锻造设备,行程、压力全是数控调,快换模具十几分钟就能搞定,小批量定制也能做,精度能卡到半个毫米以内,打出来的零件不用再磨半天,省了好多后续工序。
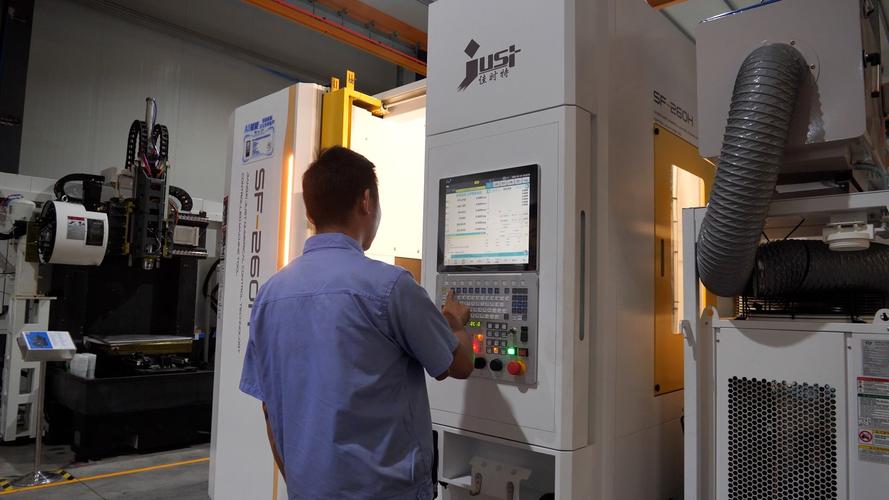 伺服锻造设备数控操作面板现场
不过话说回来,老设备也不是就该淘汰。很多做超大件的活,还得靠那些站了几十年的老液压机,那种沉下来的稳劲,那种持续输出的压力,很多新设备还比不了。
你现在开的车,坐的高铁,乘的飞机,身上核心的承重零件,全是锻造设备一点点锻出来的。没有这些大家伙,再牛的设计也变不成能用上的成品。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:进车间才懂:锻造设备到底比你想的狠在哪儿
文章链接:https://m.lfdjt.com/p/zhizao/a/6824.html