为啥非要费这个劲测硬度?
买材料的时候不是带了强度报告吗?铸件锻件都有牌号,照着做不就完了?说实话,真不行。
材料进厂是对的,你热处理淬完火,渗完碳,谁能保证炉子温度没飘?保温时间没差?我见过整炉齿轮,材料牌号一点没错,就是淬火的时候炉温低了二十度,整体硬度差了两个等级,装上去跑三个月,齿面全磨花了。
硬度直接关系到零件耐磨度和抗变形能力,这是出厂前最后一道关,卡不住就是流到市场的废品。
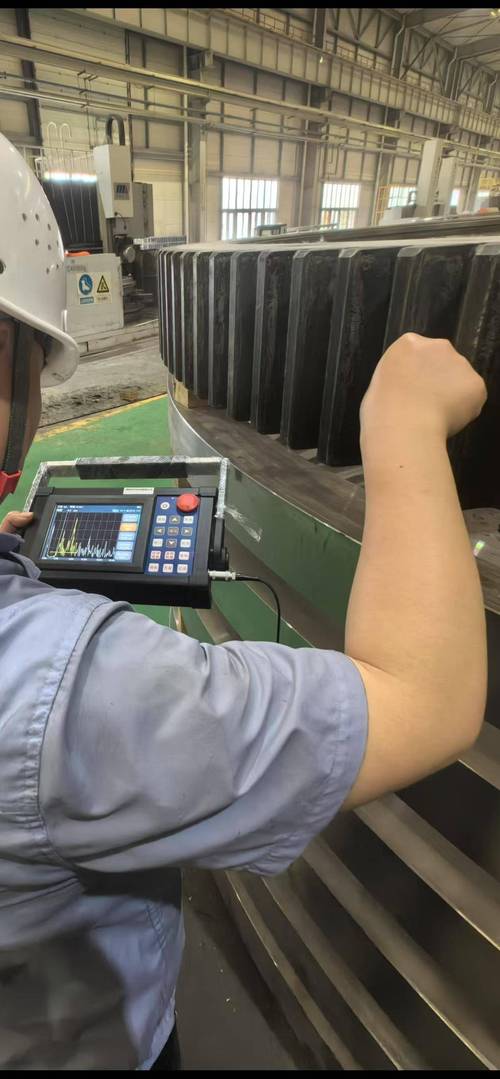
三种常用测法,现场各有各的用处
很多新人刚学,记不住洛氏布氏维氏到底啥区别,我给你说句大白话,都是拿比工件硬得多的东西,往工件表面怼,怼出来的坑越大越深,工件就越软,就这么简单。
布氏就是拿个淬火钢球怼,怼出来的坑大,能把一堆晶粒的硬度平均下来,特别适合铸钢锻这种晶粒粗的材料,准就是准,就是要磨完样品还要量坑,慢。
洛氏就不一样,拿个小金刚石锥怼,测的是压进去的深度,不用显微镜,机器直接出数,十秒钟一个结果,流水线批量检验全用它。但它压痕小,要是工件材料有点不均匀,偏个十几度很正常。
维氏更细,压出来是个小菱形坑,适合测几毫米厚的薄片,或者零件表面那层渗碳渗氮的薄层,想要测表层硬度就找它,就是太慢,不适合批量。
没有最好的测法,只有用对地方的测法,拿洛氏测大块铸钢,十个数据九个错,不是仪器不好,是你用错了地方。
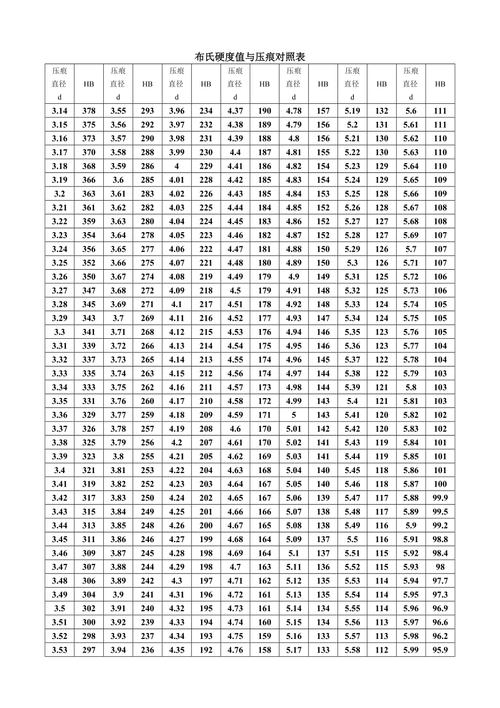
现场干活,最容易踩的几个坑
第一个坑,就是压痕位置选错。昨天那个学徒,就是把压痕打在半轴的倒角边上了。零件边缘的地方,材料不受力,压出来的坑肯定比正常位置大,数据直接飘十个点,能对才怪。还有两个压痕不能挨太近,第一个压完已经把周围材料挤变形了,你第二个打上去,数据肯定错。
第二个坑,觉得硬度越高零件越好。这错得离谱。比如汽车板弹簧,要的就是弹性,硬度太高太脆,过个坑颠一下就断了,硬度太低,压下去弹不回来,一样废。每个零件都有自己的硬度范围,高了低了都不行。
第三个坑,样品不磨就测。带着氧化皮、带着锈就往硬度计上放,表面凹凸不平,压头下去深度都不对,数据能准?我见过好多人为了省十分钟磨样品的时间,最后整批零件返工,亏到姥姥家。
不过话说回来,早些年没仪器的时候,老工人拿锉刀蹭一下,也能分出个大概软硬,锉刀打滑就是硬度高,锉刀啃得动就是硬度低,那是经验活儿,现在批量生产,还是要靠仪器卡,稳当。
对了,还有人问,能不能测了硬度不破坏零件?其实大部分硬度测试的压痕都很小,不影响零件使用,只要不是要求特别高的精密件,测完照样能用,不用担心。
昨天那个学徒,今天再测,找对位置磨平样品,三个数据全卡在工艺范围里,临走还跟我念叨,原来硬度测试不是随便按个按钮就行。我笑笑没说话,车间里哪件事不是这样,看着简单,门道全在细节里。
作者|制造
排版|制造
审核|安然