2026-10-04 15:25:02
作者:
制造
上周带新来的实习生进车间转,路过包装段的时候,小孩眼睛直勾勾盯着流水线发呆,问我“师傅,这玩意儿不就是把瓶子装进去封起来吗?为啥说整条生产线最不能出问题的就是它?”
我那时候刚入行,跟他一模一样的想法。踩在安全黄线外,看着瓶子哗哗往前跑,只觉得不就是一堆铁连起来,有啥技术含量。直到第一次出故障停线,堆了半车间待包装的瓶子,我跟着老师傅蹲在机器边上拆了三个小时,才知道自己想错了。
别光看走货快,停下来才见真东西
很多人对包装线的印象,就是快。几十米的线,一头进去空瓶子原料,一头出来整整齐齐码好的箱子,直接能拉去仓库。你站边上看,全程连个人影都不用碰,好像很简单。
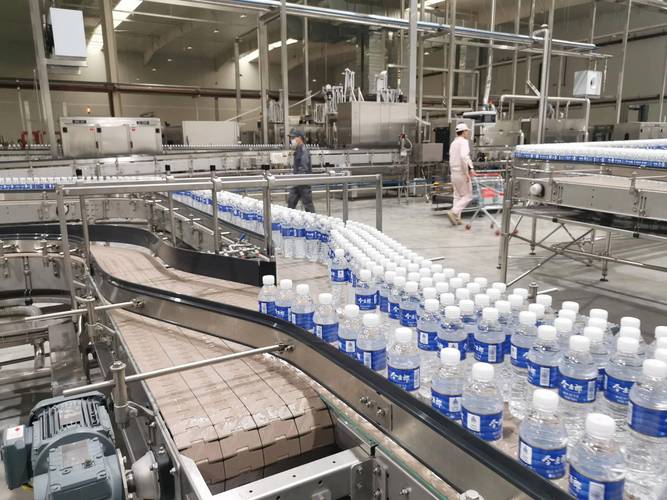 工厂车间运行中的瓶装饮料包装线
真停下来拆给你看,每一段都卡着精准的尺寸差。就说进瓶那一段,瓶子要按固定间距排好队贴标,差一毫米,贴出来的标就是歪的。歪标的货发出去,经销商直接给你退回来,说你这是残次品。以前我跟着老师傅调间距,拿着塞尺一点点挪挡板,调一次试二十瓶,歪一瓶就再挪半个格。那时候觉得至于吗?后来才懂,高速线一秒钟过三个瓶子,你这里差一毫米,跑一百米出去就是十厘米偏差,最后装盒的时候根本塞不进去,直接堵在入口,全线都得停。
你站在包装线边上,鞋底能感觉到机器持续的震动,混着空气中淡淡的胶水味和纸板的硬纸味,那都是活的,不是死的铁疙瘩。
最容易出乱子的永远是细节
干这行久了,我总结出一个规律,包装线出的大故障,十分有九分都是小问题攒出来的。上个月有个厂找我过去看,说他们贴标机天天歪标,换了两个新电机还是不好,怎么弄都不行。我过去绕着线走了一圈,蹲下来摸了摸进瓶的挡板,就找到问题了。挡板的固定螺丝松了,机器一跑就晃,幅度也就一张纸厚,远看根本看不出来。紧完螺丝再开,一瓶歪的都没有。对方厂长瞪大眼睛,说我们找了三波修机的,谁都没发现这个。
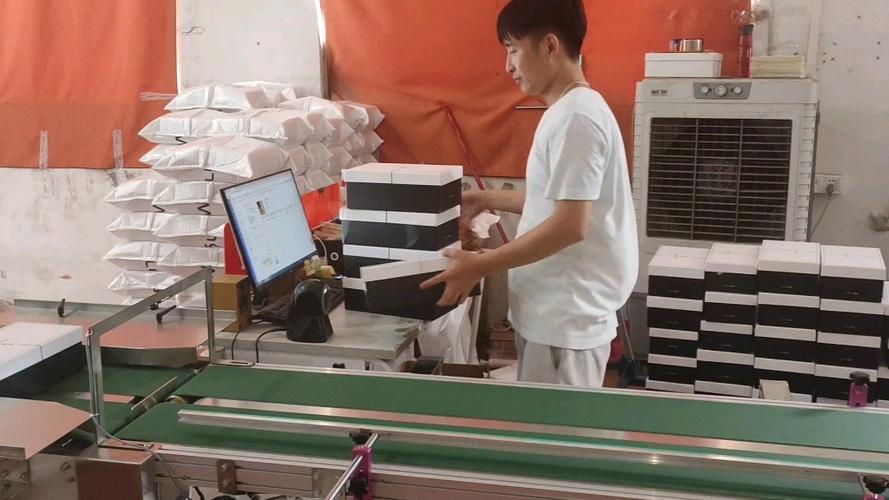 包装线贴标工位故障调试现场
说实话,这就是新手和老师傅的区别。新手上来就找大部件坏没坏,老师傅先看那些天天磨的地方。包装线上什么地方容易磨?就是天天跟瓶子盒子蹭的地方。输送线的挡板,贴标机的胶辊,封箱机的切刀,这些地方天天磨,尺寸天天变,你不天天调,不出问题才怪。
车间的震动一天攒一点,螺丝慢慢就松了,没人管,那天就给你掉链子。还有那个胶水,天热的时候稀,天冷的时候稠,你不调涂胶量,不是溢得到处都是就是粘不牢,开一箱散一箱,全废了。
适合你的才是最好的
 适合你的才是最好的
不过话说回来,现在很多工厂老板一上新线,开口就要全自动化,要最快的,要最先进的,钱花了不老少,用起来反而闹心。我前两年见过一个做饮品的小厂,老板听了销售的忽悠,花了大价钱上了一条全自动高速包装线,说能省人工。结果他们订单都是小批量多品种,今天换瓶子明天换包装,换一次产要调整整两个小时,一天换个两三次,半天都别干活。最后没办法,又花了一笔钱改了个半自动的工位,留了两个工人帮着换模,反而顺了。这钱花的,比打水漂还响。
很多人觉得包装线越先进越好,其实不对。你一天出不了一万箱,搞个一秒出五瓶的高速线,大部分时间都在空转,能耗比原来高一半,维护成本翻三倍,纯纯的浪费。反过来,你一天出几十万箱,用个慢线,堆货堆得满车间都是,赶不上前端灌装的速度,那才是真耽误事。
那天带实习生逛完,蹲在车间门口抽烟,告诉他,以后别光站着看快,多停下来看看那些容易磨的地方,多摸一摸震不震,闻闻胶对不对,比看十本说明书都有用。小孩点点头,似懂非懂。其实干制造就是这样,哪有那么多玄乎的说法,都是一点点磨出来的门道。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛了三天车间才懂:包装线到底藏着多少看不见的门道
文章链接:https://m.lfdjt.com/p/zhizao/a/6395.html