为啥原来换个模要耗大半天
我掰着指头给你算,旧模拆下来,十好几个螺栓挨个松,拧下来还要挨个放好,别弄丢了。天吊吊着旧模晃半天,才能落去指定位置。再吊新模过来,对准定位孔——这一步最磨人,差个一毫米都不行,工人蹲在旁边撬来撬去,半小时就过去了。
装完还没完,试压一件,拉去量尺寸,不对,再调模的高度,再试压,来个三五次才能稳定,前前后后三四个小时就没了。
整条线就这么停着。
一群工人围在旁边等着,电耗着,订单的交期一天一天近,厂长能绕着机床转十几圈,烟蒂丢一地。
很多人默认,这就是行业规律,换模必须停机,必须耗这么久,逃不开的。
真的吗?当然不是。大部分时间,都耗在完全可以避免的等待和无用功上。
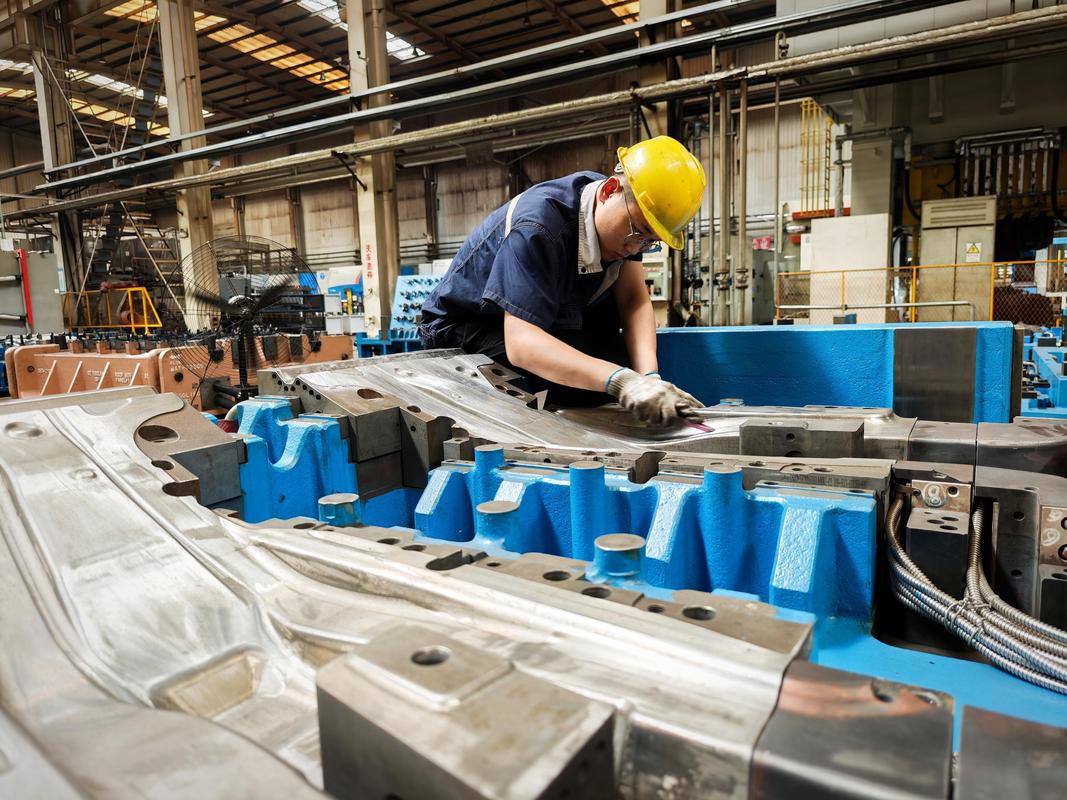
快速换模到底改了哪些地方
说实话,快速换模真没什么高大上的黑科技,核心就是一句话,把必须停机干的活和可以开机干的活彻底分开。
行业里叫内部换模和外部换模,你听不懂也没关系,我给你打个比方。
你开车去路边店换轮胎,原来的做法是:车开过来,你才停车熄火,师傅才跑去仓库拿新轮胎,翻箱子找扳手,千斤顶还在另一辆车子下面压着,等找齐东西,十几二十分钟过去了,这就是把本该提前干的活,放到停机之后干了。
快速换模的思路是,车还没开过来,新轮胎已经打好气放在工位边,扳手千斤顶都摆到顺手的地方,对应到换模就是:机器还在加工上一批产品的时候,工人就已经把下一批要用的模,擦干净,预调好尺寸,运到机床旁边待命了,所有工具都清点好放在固定位置,不用停机了才到处找。
剩下必须停机干的,就那几分钟拆旧装新。原来要拧十几个螺栓,现在改成快速夹紧装置,一推一锁就到位,定位销做成锥形的,新模落下去自动对准,根本不用你来回来去撬着调。试压一次基本就合格,剩下的微调都能在开机的时候慢慢调,不用停着线等。
原来三四个小时的活,现在压缩到几十分钟甚至十几分钟,离谱吗?见过了你就知道,一点都不离谱。
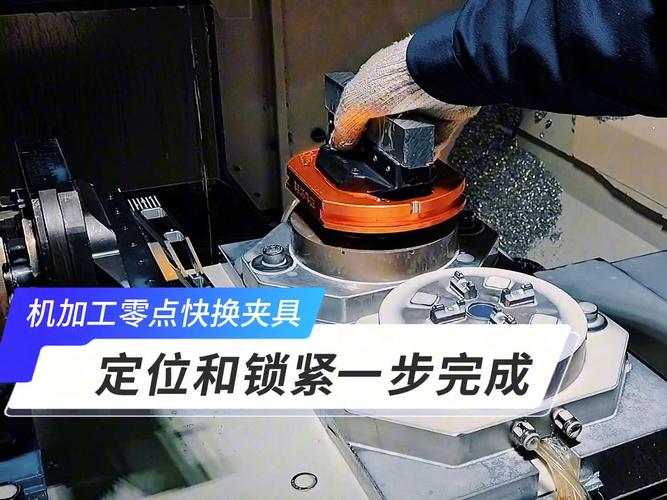
不是只有大工厂才玩得起快速换模
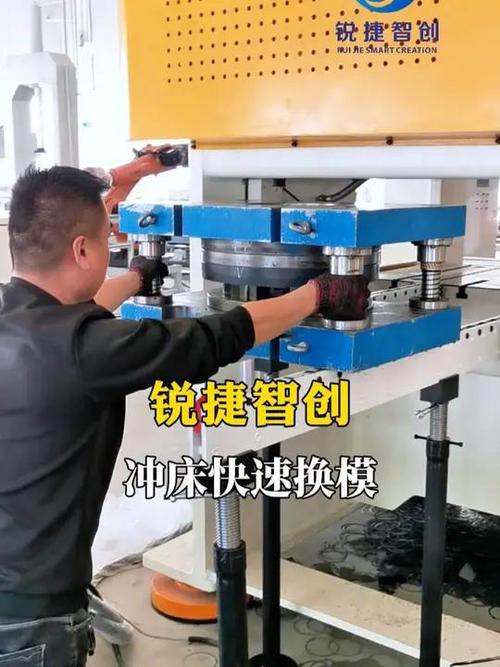
我听过最多的话就是,我们小厂,接不起这种改造,太贵了。
说实话,真扯。快速换模核心是改思路,不是砸钱买自动化设备。
我去年去过一家三十多个人的小加工厂,没买新设备,总共花了不到几万块改了改,换模时间直接从三个半小时降到四十分钟。怎么改的?第一步先理流程,把换模每一步都记下来,哪些能提前干,哪些必须停机干,把所有提前干的活都挪到生产的时候做,不用停机等。然后工具柜直接挪到机床旁边,换模要用的所有东西,统一放在一个专用箱子里,不用换个模跑半个车间找扳手找撬棍。定位螺栓换了几套快速夹,就完事了。
人家老板说,原来客户要百八十件产品,我都不想接,赚的那点钱,还不够停机换模浪费的,只能咬着牙抢大订单,竞争大利润薄。现在呢?只要利润够,十件八件我都接,客户群体一下子就打开了,赚的不比原来少。
不过话说回来,我也见过很多工厂,改了没两个月又回到老样子。为啥?换完模工具乱丢,下次换模又找不到,该提前准备的活不提前做,嫌麻烦,久而久之又回去了。说白了不是方法不对,是没坚持下来,懒。
很多人把快速换模吹得神乎其神,其实说白了,就是帮你抠掉车间里那些看不见的浪费,把原本停着线浪费的时间,变成能生产能赚钱的时间。就这么简单。
作者|制造
排版|制造
审核|乐乐