脚边就是半箱刚挑出来的不合格轴,黑亮的机油沾着铁屑,摸一下都沾手。这些都是做出来不合格,要重新送回去修的。我当时就跟他说,你今天踩的这堆废油,全是这个数没管好喂出来的亏。
别拿返工当常态,一次过才是真金
很多刚进车间的新人,甚至干了好几年的老管理,都觉得返工嘛,哪条线没有?不就是多花两个钟头修一修,最后不还是能出合格货?真不是这么算的。
你想啊,一个零件从原料到成品,要过七八道工位,每道都有人工有刀具有电费,好不容易做到最后,发现不合格,前面的成本全砸进去一半,还要再占一道返工工位,占人手占地方,赶上出货急,还要打乱整条线的排程。
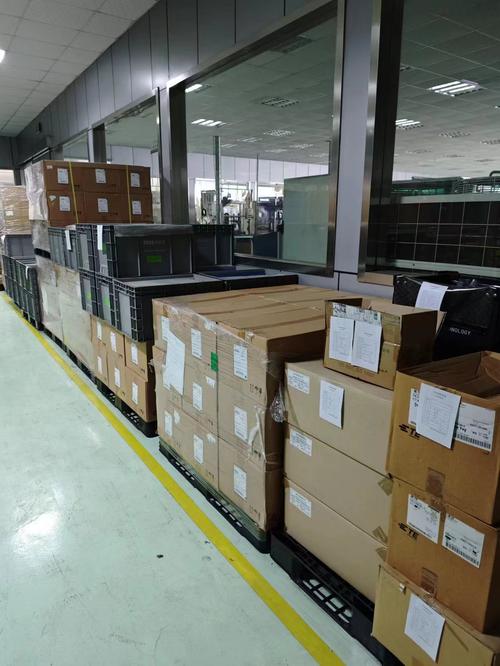
一次合格率说穿了,就是算一次做对的比例,所有靠后道挑出来、改出来的合格,全是掺了水的成绩。
我刚学徒那会,跟着师傅逛线,他不看产量看板,不看成品质检报告,就扒着设备旁边的废料框看,框里返工件少,那这条线就是好线,框里堆得冒尖,说啥都没用,肯定哪里藏着问题。
为啥赚的钱全喂了返工坑
说实话,我见过不少厂子,对外报的合格率快到百分百,一算一次合格率,连八十都不到。剩下那二十多,全靠后面修。你说能不亏钱吗?之前待的一条线,做传动用的轴,原来一直就是这样,每天出一百件,二十多件要返工磨中心孔,工段长都习惯了,说这活就是这样,原料本身就有点偏,全靠后面修。
改了一次工装,就是上料用的定位块,原来用普通碳钢,用半个月就磨偏个几丝,就是这几丝,做出来的轴中心就歪,后面肯定不合格。换了耐磨的材质,定了每周校一次位置,半个月不到,一次合格率直接冲到九十七以上。
没人再天天围着那堆返工件转了,省出来的两个师傅,直接调到新线上去了,每月省下来的刀具和人工,半年就把改工装的钱赚回来了。
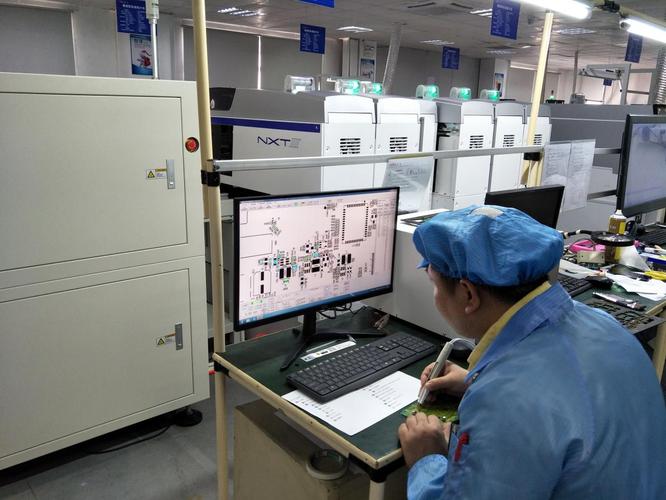
很多人都犯这个错,觉得一次合格率就是考工人手稳不稳,其实不对。工人一天干几百件,哪能次次都盯着调?一次合格率低,问题从来不在工人手上,在产线的根子上。
就像你天天在家煎鸡蛋,每次都煎破三四个,你不换你那掉了涂层的旧锅,反而怪自己打蛋力气大,这不就是本末倒置吗?
提一次合格率,其实是在赚隐形的钱
你算啊,多一道返工,就要多一次搬运,多一次检测,多磨损一次刀具,还要占库存,赶上客户要货急,返工出不来,还要赔违约金,这些钱加起来,不比改一次工艺花的少?
而且还有个看不见的好处,一次合格率稳了,工人干活也省心,不用天天加班修烂活,情绪好了,出问题的概率反而更低,这是个良性循环。
之前那个工段长,原来天天盯着返工件发火,后来合格率上来了,每天吃完饭还能在休息室下个棋,整个人都胖了一圈。
逛车间多了就懂,那些看着安安静静,工人不用瞎忙活的线,都是一次合格率稳的线。不用赶着火急火燎补烂账,赚的每一分钱都是落袋的。
就这么回事。
作者|制造
排版|制造
审核|小北