2026-09-17 06:12:57 分类:正文
昨天在后加工车间蹲了一下午,刚帮徒弟换完那根跳齿的带子。手洗了三遍还是留着淡淡的橡胶味。
很多人逛车间,眼睛都盯着几十万的主轴、上百万的加工中心,谁会多看一眼藏在护罩里那根黑带子?
说白了,它就是个不起眼的小传动件。可就是这小东西,能整得你整班整班停线找故障。
别拿三角带的经验套在同步带上
很多干了十来年的老钳工,换完三角带顺带着换同步带,手上的劲儿还是按老规矩来——宁紧勿松,恨不得把皮带拉得能弹钢珠。
这就是最大的误区。
三角带靠摩擦力传动,紧一点不打滑,就算过载了还能打滑救整机。同步带不一样啊。它是靠带齿和带轮的齿槽啮合传动,本来就不怎么打滑,你拉那么紧干嘛?
张紧力太大,轴承提前磨坏,皮带齿天天被扯着,不出半年就会整排掉齿。松了当然也不行,走刀的时候跳齿,加工出来的尺寸偏个几丝,你哭都找不到地方。
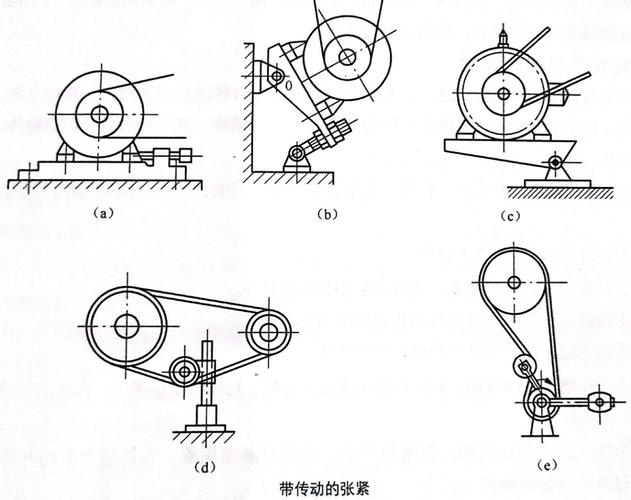 车间机床传动同步带安装张紧对比图
对,就是图里的样子,左边张紧刚好,右边拉得快把轮拉变形了,你说能用得久?
多数提前损坏的故障,根源都在安装那一步
上个月车间有台立钻,打出来的孔老是偏精度,钳工组拆了主轴调了丝杠,查了三天都没找到问题。最后我让徒弟把侧面的护罩拆了——你猜怎么着?同步带已经磨掉三个齿,带轮的键槽晃得能塞进一张纸。
修好才花了百八十块,耽误三天工期,亏了小一万的工件钱。
说实话,同步带本身很少出质量问题,大多都是安装没弄对。最常见的两个错,我碰到没有一百也有八十了。
第一个就是两个带轮不平行。你装的时候随便拧上去,肉眼看着对齐了,其实偏个一度半度的,皮带一边受力大,不出仨月就磨得一边薄,断了都是轻的。
第二个就是换带不换轮。带磨坏了,新带往上一套就完事,原来的带轮齿已经磨出凹坑了,新带上去用不了多久,齿就被磨废。该换轮就得换,别省那点钱。
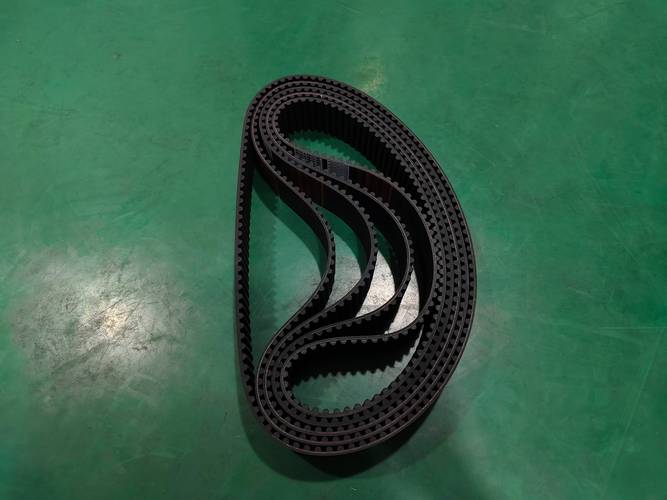 磨损错位的工业同步带实物图
你看这根,就是带轮不对齐磨出来的,一边已经磨得露线了,另一边还完好。
该换就换,别等断了再抢修
 该换就换,别等断了再抢修
很多工厂的规矩都是,断了再换。没断就接着用。这个习惯真得改改。
什么时候该换?我教你两招,不用什么专业仪器,拆开护罩一眼就能看出来。
先看齿,原来的齿是方的,磨得圆滚滚了,或者有裂纹掉渣了,直接换。再看侧面,有没有起毛开裂,哪怕齿没事,裂到芯线了,也得换。
还有,如果你的设备精度突然掉了,定位不准了,先别瞎拆大件,先扒开护罩看看同步带。十次有八次就是它的问题。
不过话说回来,也不用没事就换。我见过有些厂子,为了不耽误生产,三个月就换一次,不管磨没磨,那也是纯粹的浪费。一根不便宜呢,按状态换,比按时换划算得多。
同步带这东西,就是机床里的小透明。没人会把它当核心部件,可少了它,再贵的设备也转不起来。把这点小事弄对了,能少很多麻烦。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:藏在机床里的同步带,很多人都用错了
文章链接:https://m.lfdjt.com/p/zhizao/a/575.html