别拿皮带当软绳子凑活用
很多刚进车间的新人,甚至干了五六年的老钳工,都觉得皮带不就是个传力的软绳子?能套进去、能转就行,犯不着抠规格。说实话,这错我刚当学徒的时候也犯过。当年班长让我换根皮带,我找了个宽度差不多的就装上了,结果不到一周就断了,班长拿着断皮带追了我半个车间。
你可别不信,这玩意看着简单,每一点尺寸都是算好的。V带靠侧面摩擦传力,槽深了,皮带整个掉进去,侧面挨不到轮,直接打滑;槽浅了,皮带卡不住,用不了几天就崩断。我还见过有人把同步齿形带换成V带省成本,结果设备转起来每一圈都差一点,做出来的零件尺寸公差全超,整批报废,亏的钱能买一百根同步带。
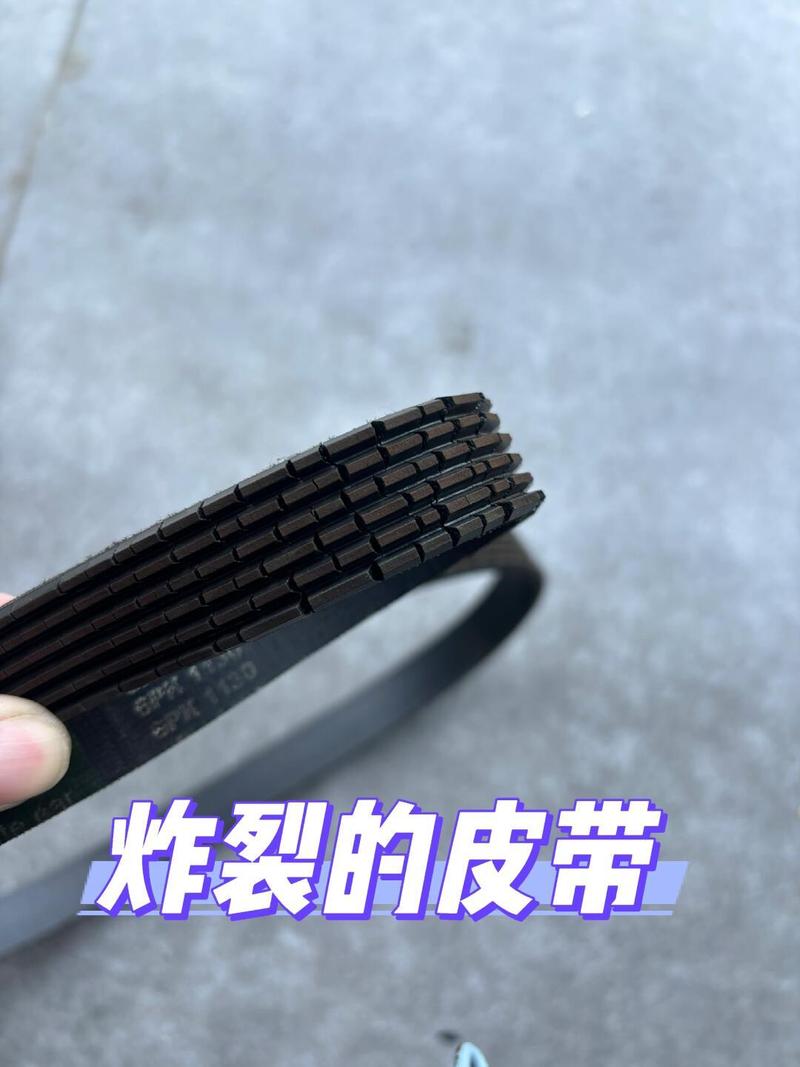
从来没有凑活用的皮带,凑到最后,亏的都是自己的产量和奖金。
不同场景用不同带,这里门道多
我不说那些书本上绕口的分类,就说车间里最常用的三种,一眼就能分清。
第一种就是刚才说的V带,梯形截面,一抓软乎乎的,大部分普通传动都用它,价格便宜,装起来也方便,缺点就是容易打滑,精度要求高的地方用不了。第二种是平带,就是宽扁的一条,早年老设备用得多,现在大马力的输送线还能见到,靠整个面的摩擦力传力,能拉很重的东西,适合大轮距的传动。第三种就是同步带,带齿的,摸起来一圈凸出来的牙,跟皮带轮上的槽刚好对上,不会打滑,转多少就是多少,需要精准定位的设备全靠它。
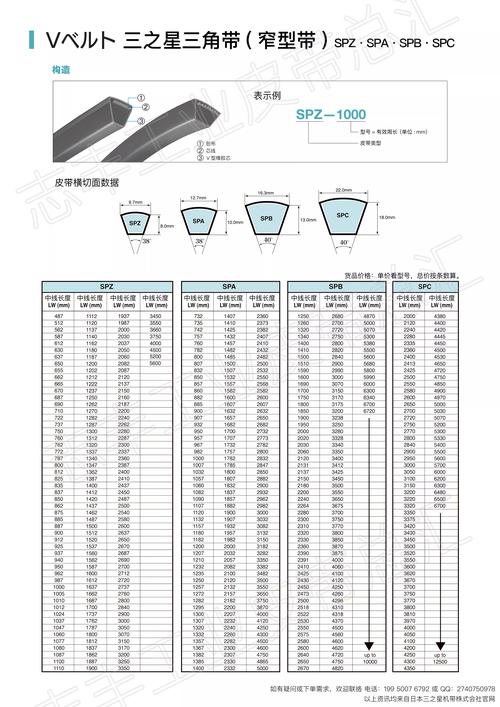
不过话说回来,不是越贵的同步带就越好。你一个普通的风机传动,本来就不需要啥精度,装同步带纯纯浪费钱,V带完全够用。反过来,你做数控切割设备,必须要精准走刀,换V带就是找不痛快,走出来的线都是歪的,切出来的工件全废。适合的,才是对的。对吧?
换皮带的坑,90%的人都踩过
换皮带谁不会?拆旧的套新的,拉紧上螺丝。这话没错,但就是拉紧这一步,能错的人占了一大半。
很多人怕打滑,往死里紧,恨不得把皮带拉成琴弦。结果呢?皮带轮和轴承承受的拉力直接翻几倍,不到一年轴承就磨坏了,皮带也因为拉力太大,断得更快。我刚当学徒那会,就干过这事,紧完还跟班长显摆你看我这拉得多紧,结果半个月轴承就烧了,扣了我当月的学徒奖金,心疼了好久。
那松紧度怎么把握?说出来你可能不信,老师傅全靠手感。一般站在设备边上,用大拇指按皮带的中部,能按下大概一个指甲盖的深度,就差不多。拉起来晃一晃,不松垮,也不硬得按不动,就对了。不同宽度的皮带手感差不了多少,摸多了你就懂了。
还有个容易忽略的事,新皮带装上去,跑个两三天一定要再紧一次。新的橡胶皮带都有一点初伸长,刚装的时候刚好,跑几天就松了,慢慢开始打滑,你不调,磨不了几天就废了。
永远别让皮带沾油沾灰。不管是润滑油还是液压油,滴到皮带上,橡胶慢慢就会被腐蚀,还会打滑,本来能用两三年的,半年就废了。上次卡了我们产线三天那事,就是新换皮带的时候,修减速机滴了油在轮槽里,新人没擦,装上就开跑,一开始没事,温度上来之后油把皮带泡软了,直接打滑磨坏,谁能想到这么小的事?
逛过车间你就知道,越是不起眼的小零件,越能误大事。皮带就是这样,没人会特意留意它,哪天它撂挑子了,你才知道这玩意有多重要。下班前绕设备走一圈,听听皮带有没有异音,摸摸温度不对不对,花两分钟,比停了线再抢修省事儿多了。
作者|制造
排版|制造
审核|知知