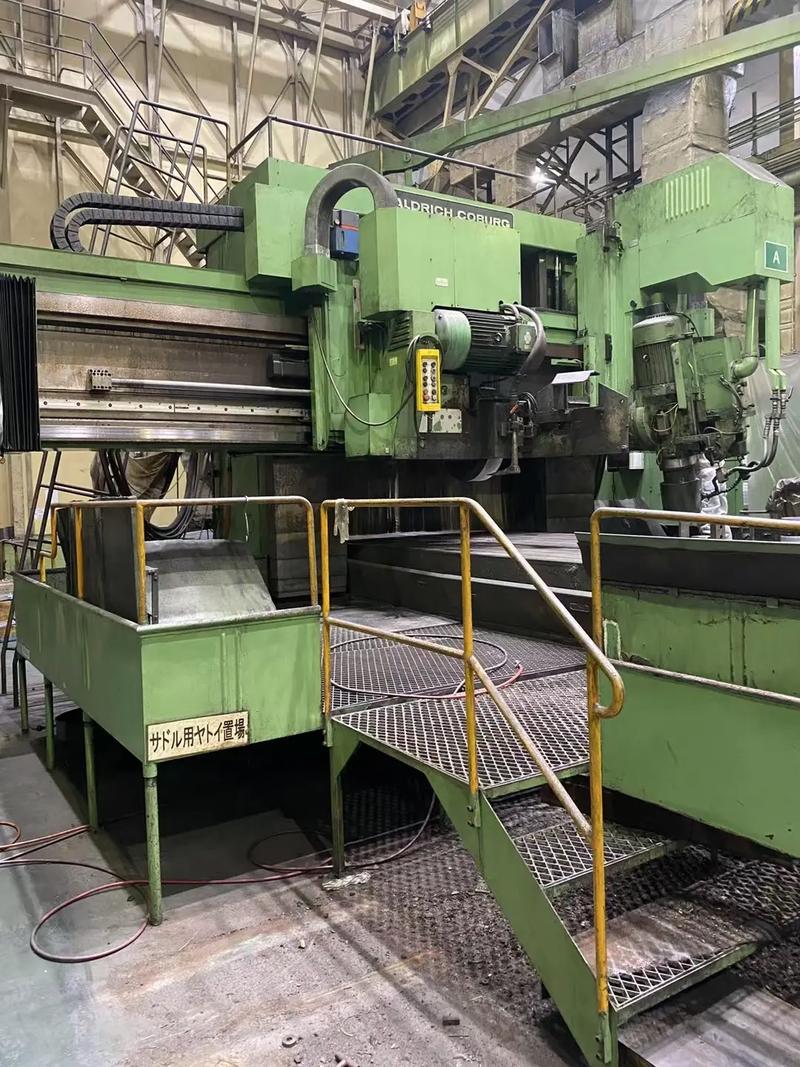
上周跟着徒弟拆一台磨坏了精度的旧磨床,拉出来那根磨得发乌的长条,徒弟蹲下来摸了半天,蹦出来一句:这不就是个让滑块滑的铁条吗?犯得着当宝贝供着?
不止他这么想。很多干了三五年机械的年轻人,盯主轴盯电机盯数控系统,就是从来没正眼看过脚边这几根导轨。
别小看这根”铁条子”
我刚入行当学徒的时候,也觉得导轨就是个配套的零件,有没有都不耽误干活。直到当年那次调精度,调了整整三天,磨出来的零件就是差一丝,师傅把整个机床拆了个遍,最后指着导轨面给我看——磨歪了两丝。
两丝什么概念?不到头发丝直径的四分之一。就这么点偏差,整台机器直接废掉了一半性能。
你以为导轨只负责”让零件动起来”?错了。它要扛住几吨甚至十几吨移动部件的重量,还要保证每一次来回滑动,都严格走在预设的直线上,偏一丝都不行。哪怕你主轴精度再高,数控系统再准,导轨走歪了,切出来的零件就是歪的。
为什么有的导轨用十年还准,有的三年就晃
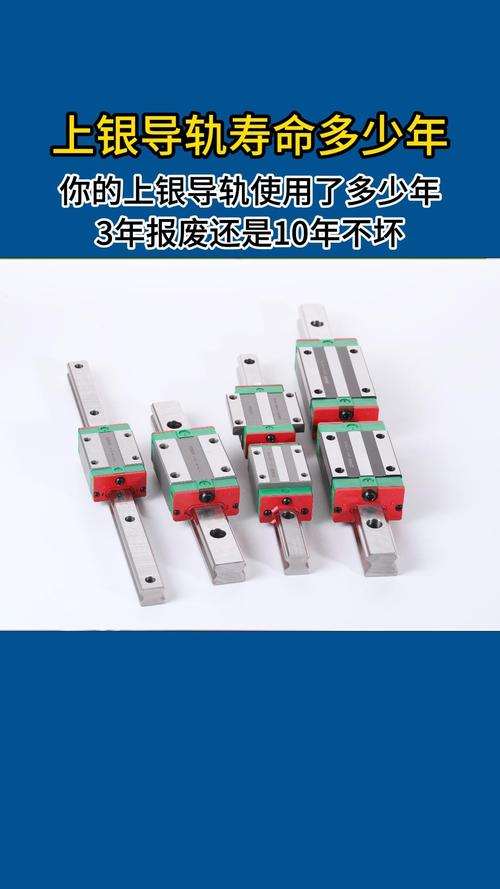
说实话,同样是导轨,使用寿命和精度保持性差出十倍都不奇怪。这里头不是料子好坏那么简单。
很多小厂做设备,偷工减料都偷在看不见的地方。比如舍不得给导轨做预压。说白了,预压就是提前把导轨和滑块之间的间隙挤掉,就像你买鞋子偏大,塞个合适的鞋垫,走路才不晃脚。没有预压的导轨,用不了半年,滑块就晃得像筛子。
再就是保养。我见过太多工人图省事,十天半个月才打一次黄油,甚至有的产线常年干磨,铁屑掉在导轨缝里,直接跟着滑块磨,不出三年,导轨面上就拉出一道道小沟,精度掉得比电梯还快。我之前在一个老国企车间见过一根用了十五年的导轨,拆下来擦干净,戴细纱手套摸上去,还是滑溜溜的,一点凹凸感都没有。人家车间规定,每天下班都要清导轨打油,这么多年从来没断过。
选类型也不能瞎来。重负载的大机床,就得用滚柱导轨,受力均匀扛造。小零件高速加工,用滚珠导轨就够,顺滑反应快。不少老板为了省钱,大负载用小导轨,或者为了追档次,小机床装贵价导轨,钱花了还出不了活。
导轨出问题,怎么一眼揪出来
干我们这行,不用拆机器,听声音摸手感就能猜出八九不离十。
开机走刀的时候,要是听见断断续续的咯噔响,不是齿轮坏了,也不是主轴松了,十有八九是导轨出问题了——要么是导轨面磨出了小坑,要么就是滑块里的滚珠碎了。
真要确认也简单,拿千分表吸在机床固定台上,让滑块从头到尾走一遍,看表针跳不跳。跳得超过允许公差,那就是导轨歪了或者磨坏了。手摸也能摸出来,停机断电后,戴干净的细纱手套顺着导轨面慢慢捋,能摸出凹凸感,基本就得修了。
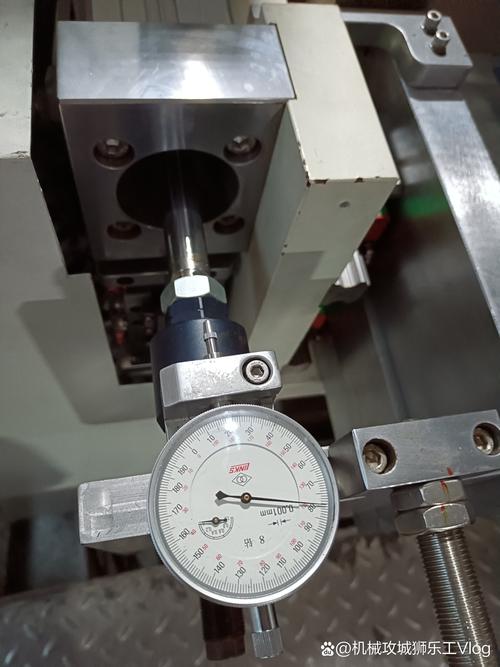
很多新手爱犯一个错,看见滑块晃了,上来就紧滑块的固定螺丝,越紧越卡,最后把整个滑块都拧变形了。根本问题是导轨磨坏了,紧螺丝有什么用?治标不治本。
不过话说回来,我见过太多人买设备,把配置表背得滚瓜烂熟,张口就是多少千瓦电机多少转主轴,问起导轨什么级别,直接一脸懵。几十万的设备,就栽在这几根不起眼的铁条子上。
昨天徒弟把新导轨装回去,开机试磨,测出来的公差正好卡在要求中间,他蹲在机床边摸了半天导轨面,念叨说原来这么平整。我说你现在知道了吧,车间里能稳稳干十年活的设备,没有一根导轨是糊弄出来的。
作者|制造
排版|制造
审核|小准