2026-09-30 21:11:11
作者:
制造
昨天刚在车间蹲了一下午,跟着新人擦了满手油。新人小伙子挺勤快,就是遇上故障沉不住气。生产线出了异响,他拿着检测仪测了半小时,断定是三号轴承坏了,呼哧呼哧拆了一下午,换了全新的轴承,一开机器——异响还在。
别上来就拆,这是新手第一课
故障诊断的第一步永远是收集信息,不是动手。我刚进厂那会,师傅拿着螺丝刀敲我脑袋,说过一百遍。那会我还不服,觉得我有工具有图纸,怎么就不能拆?直到第一次把一台进给机拆完,装回去多了三个螺丝,才知道这话有多对。
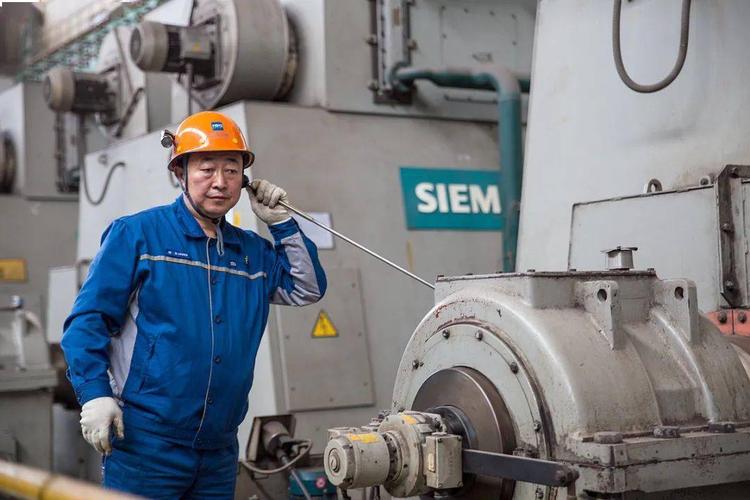 车间机械故障人工听诊现场
现在的新人条件好,上来就有各种智能检测仪,上来就出曲线看数据,反而忘了最基础的三步:听、看、摸。听声音,用螺丝刀柄抵着机壳,耳朵贴上去,响的位置和频率骗不了人。看外观,有没有漏油,螺丝有没有错位,密封有没有裂,一眼就能看出不对劲。摸温度,开机转五分钟,伸手摸外壳,哪个地方比平时烫,问题十有八九就在那。
这次的异响,新人测出来三号轴承振动超标,就咬死了轴承坏了,可他没摸,轴承座的温度根本没升,怎么会是轴承坏了?那振动,是别处传过来的啊。
顺藤摸瓜,找根源不能停在表面
说实话,大部分机器故障都不会把“我在这”写在脸上。你看到的异常,往往是结果,不是原因。这次的异响,明明声音从轴承座出来,根源却在半米外的链轮。
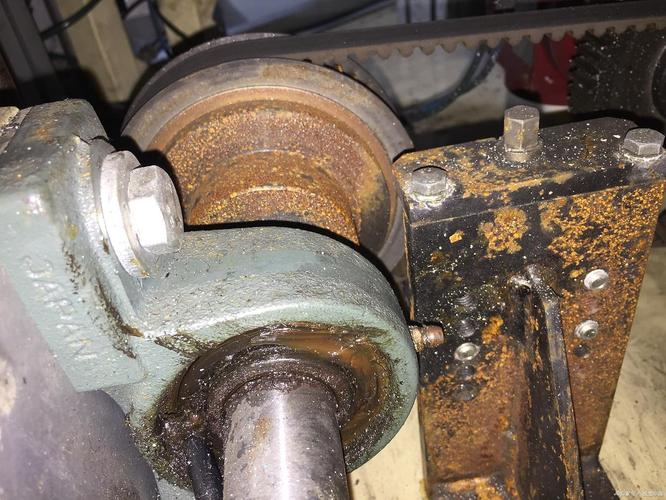 流水线传动链轮磨损故障实拍
怎么找?先问人。之前谁动过这台机器?调过什么?什么时候开始出问题的?操作工说,上周赶产能,跳了一次链,之后修完就觉得声音不对,这两天越来越响。那就好办了,顺着动力传递的方向捋。从主动轮,到链条,到张紧机构,再到从动轮,一个个摸过去。摸到张紧顶块的时候,用改锥一撬,能晃出半厘米的间隙——原来顶块的工作面磨穿了,张紧力一直不够,链条晃,带动整个轴晃,难怪轴承座振动超标。
换个顶块,拧紧螺栓,开机,声音立刻就顺了。轴承完好无损,白拆了。说出来好笑,可这种事在车间天天发生。所有的异常都是有来源的,你找不到只是因为你停在了第一个异常点上。
好的诊断,是在故障出来前就找到它
 好的诊断,是在故障出来前就找到它
不过话说回来,天天救火式修机器,哪比得上提前防着。我见过太多产线,都是小问题拖成大故障,停一天产损失的钱,够买十台检测仪了。现在很多工厂都讲预测性维护,其实说白了,就是把故障诊断做在坏了之前。
天天泡在车间的师傅,每天绕着线走一圈,摸一摸几个关键位置的温度,听一听声音不对不对,记下来,哪天不一样了,提前拧个螺栓,换个易损件,根本不会出大事。很多人觉得现在AI都能做诊断了,还要师傅干嘛?我不抬杠,AI能抓数据,可AI不知道这台机器三年前撞过一次,基础脚架有点偏,平时就是比别的机器振一点,AI会误报,师傅不会。
干的久了,你对这台机器的脾气摸得透透的,它打个哈欠你都知道它不对劲儿,哪用等它彻底趴窝了才找问题。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的故障诊断:老师傅凭耳朵就能找问题
文章链接:https://m.lfdjt.com/p/zhizao/a/5062.html