2026-09-30 00:42:05
作者:
制造
昨天下午在车间帮小伙子收拾烂摊子,台钻边上堆了四五个烧得发黑的钻头,小伙子脸涨红,骂现在的东西偷工减料,钻个不锈钢孔三个都废了。
我拿过钻头看了一眼,得,拿错货了。
不是所有钻头,都能乱钻不同料
很多刚进车间的新手,觉得钻头不就是个带尖的转头?插在钻机上就能用。
哪有这么简单。
打个比方,你用咬软面包的牙口去咬硬核桃,不崩牙才怪。钻头的刃口角度,就是它的牙口,不同材质要配不同角度。铝合金软,所以钻铝合金的钻头,刃口的前角开得大,切起来轻快不粘刀。换不锈钢试试?硬,韧性还大,你用大前角的钻头去钻,每一片刃都吃不住力,整个钻头全靠摩擦硬往里挤,没转两分钟,温度就能升到几百摄氏度,刃口直接烧退火变软,再钻就是坑,直接报废。
还有很多人分不清麻花钻、扁钻、中心钻的用法,拿中心钻去钻深孔,拿扁钻去钻高精度孔,能好用才奇了怪。中心钻本来就是用来打定位点的,本来就短,排屑槽也小,你硬往深了钻,那不堵谁堵。
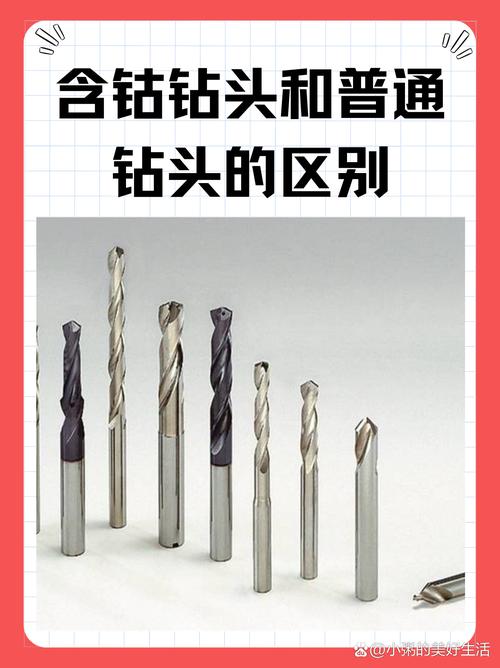 机械车间不同材质加工钻头对比
你忽略的排屑间隙,才是毁钻头的元凶
说实话,我见过九成钻头废得冤枉,不是刃口坏了,是被铁屑堵死了。
很多人钻深孔,握着手柄一直往下压,恨不得一分钟钻完,根本想不到退刀排屑这回事。钻出来的铁屑全闷在孔里,挤在排屑槽和孔壁之间,一边刮花孔壁,一边疯狂摩擦钻头刃口,温度升得比正常切削快三倍,没多久钻头就烧黑了。
我刚学的时候师傅就说,钻深孔别偷懒,钻两三毫米就退一下,把屑抖出来再进,不耽误事,还能省好几个钻头。那时候我不信,觉得师傅啰嗦,直到一下午废了五个钻头,才服这个理。
还有钻头尖的顶角,也是好多人忽略的点。钻薄板要小顶角,尖细定位准,不容易劈裂。钻厚料就要大顶角,刃口厚,撑得住力不容易崩。很多人买现成的成品钻头,出厂角度都是通用的,真碰到特殊材料,不对就是不对,怎么钻都费劲。
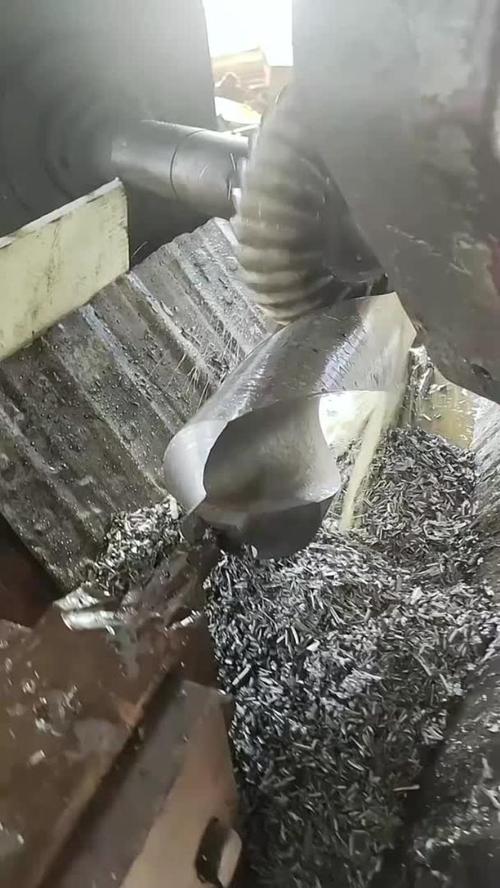 深孔加工钻头排屑槽实物图
磨钻头这活,真的靠手感也靠门道
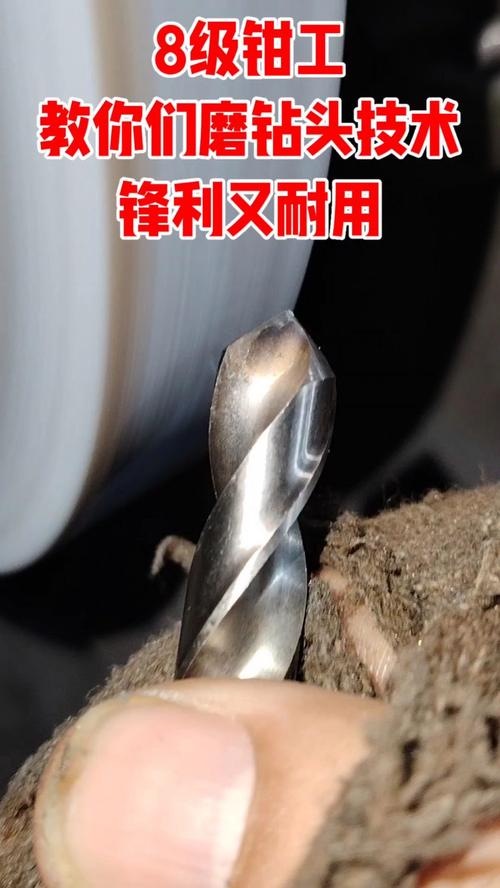 磨钻头这活,真的靠手感也靠门道
现在很多年轻人都习惯买成品磨好的钻头,省了事,真碰到特殊活,还是得自己磨。
我刚学那会,师傅第一天就让我磨钻头,磨了一下午,没有一个合格的。要么两个刃一高一低,转起来钻头晃得跟筛子一样,钻出来的孔比钻头大一圈;要么后角磨得不对,后角太大刃口薄,钻两下就崩了,后角太小,咬不动料,压断胳膊也钻不进去。
师傅那时候给我支了个笨招,磨之前拿个粉笔在砂轮上画一条水平线,握钻头的时候,让刃口跟线对齐,手腕别晃,一下一下蹭,不能一直按着不动,不然砂轮的高温把钻头烧退火,磨完也没用。
磨完还要对着光看,刃口得是一条整齐的亮线,不能有卷边,有卷边就是没磨透,用不了多久就坏。
说实话,现在自动磨刃机满车间都是,磨出来的钻头个个齐整,可真碰到那种难啃的料,还是老师傅手磨出来的钻头好用,对着料调角度,差一点就差很多事。
昨天我给小伙子找了对的不锈钢钻头,教他钻两下退一次排屑,两分钟就钻完了,孔壁光滑,钻头连温度都没怎么升。他拿着用过的钻头愣半天,原来不是钻头不行,是自己从来没摸透过它的脾气。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你钻不动的孔,全是钻头没搞对的锅
文章链接:https://m.lfdjt.com/p/zhizao/a/4719.html