2026-09-28 21:10:06
作者:
制造
刚带徒弟逛车间,徒弟指着轰隆隆转的机床问,这大铁疙瘩怎么这么准,比老师傅手搓的还光?很多人第一反应是机床精度高,电机好。其实不对。最核心的玩意儿,藏在操作面板后面那个小盒子里。就是数控系统。
为啥你调了半小时,机床还切不对尺寸?
新人刚学操作,最头疼的就是对刀改尺寸。输了参数,切出来还是大了几丝,要么小了,急得满头汗。很多人怪自己手笨,怪机床老化,其实十有八九是你没摸透数控系统的脾气。
它不是你输什么它就原封不动走什么,它要实时算账的。比如刀具用了一上午,磨耗了半丝,你没更新参数,它就按原来的路径走,切出来肯定不对。对吧?你改了磨耗补偿,它立马就准了。就这么神奇。
我刚学的时候,卡了整整三天,就为这事儿,后来老师傅一句话点醒,我才反应过来,原来这不起眼的小盒子不是死的,是会自己调整的。
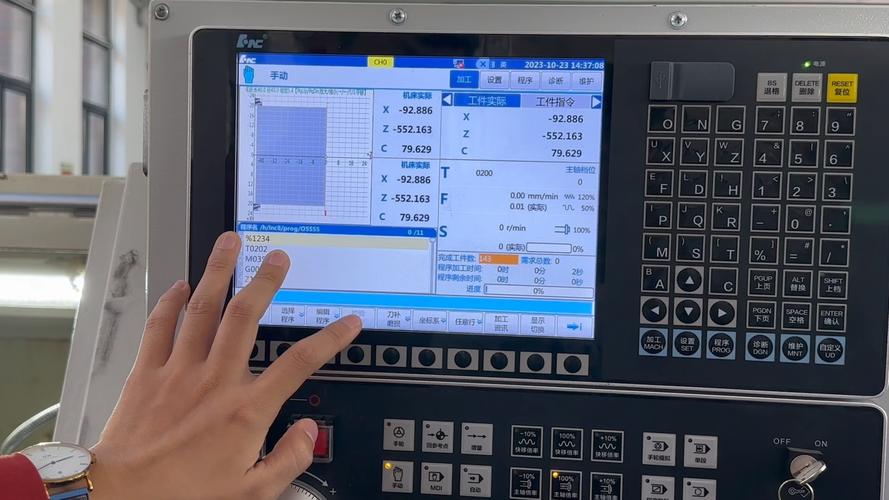 车间数控机床操作面板实拍
没了它,再好的铁疙瘩也转不起来
很多人把数控系统当成机床的配套附件,其实完全搞反了。机床是骨架,是手脚,伺服电机是肌肉,数控系统才是发号施令的大脑。
你要切一个带曲面的复杂零件,把设计图导进去,它一秒不到就算出来刀具要走的每一个点,每一秒走多少毫米,主轴转多少圈,什么时候开切削液,什么时候退刀换刀,全给你安排得明明白白。
人工干不了这个。复杂曲面你手搓得十天半个月,还不一定准,它几个小时就完了,误差还比头发丝小好几倍。说实话,没有现在的数控系统,什么航空航天零件,汽车发动机核心部件,根本造不出来。
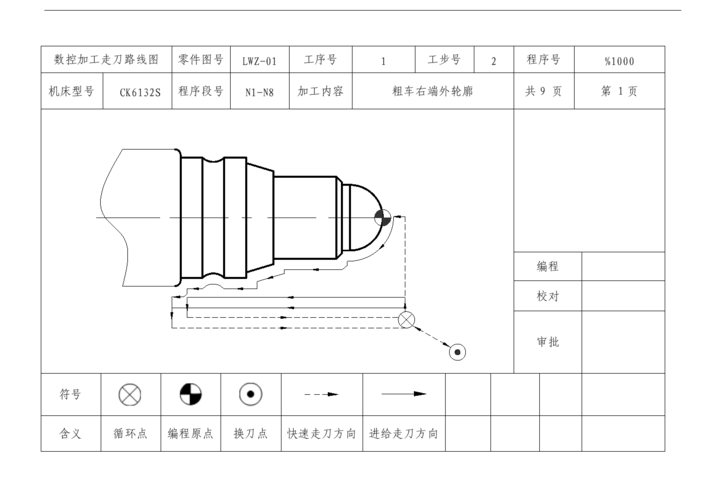 数控系统刀具路径计算示意图
很多人都踩过的两个误区
 很多人都踩过的两个误区
第一个误区,把数控系统当成普通的工业电脑。这错得离谱。普通电脑卡个半秒刷视频,你根本没感觉,放在数控系统上,那就是实打实的灾难。它最核心的要求就是实时响应,丝毫不差,你让它停在某个坐标点,它就得停在那,差一微米都不行,卡一下,刀具直接撞在工件上,轻则刀断工件废,重则撞坏主轴,损失好几万。
第二个误区,觉得只有进口的才靠得住。早些年确实是这样,我们那时候进口系统坏了,等配件等半个月,整条线停着,急得掉头发。之前碰到过一次,进口系统出问题,老外工程师半个月才来,光上门费就够买半台国产系统了,还耽误生产,损失十几万,你说窝火不窝火?
不过话说回来,现在不一样了。国内做的数控系统,精度稳定性都能打,大部分加工场景完全够用,维护还方便,一个电话半天师傅就到,价格还比进口便宜一半多,很多厂子都换了。上次去一个汽配厂看,整个车间二十台机床,全用的国产数控,干出来的零件精度一点不差,成本还降了不少。
这东西说玄乎也玄乎,说实在也实在,就是给机床装个靠谱的脑子,干好人干不了的细活罢了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里看不见的大脑:数控系统到底是怎么干活的?
文章链接:https://m.lfdjt.com/p/zhizao/a/4302.html