2026-09-28 18:59:03
作者:
制造
昨天刚在车间收拾完堆在脚边的铝屑,手上还留着切削液混着金属粉尘的味道,就有来参观的小孩扯着师傅衣角问:这大铁疙瘩不就是广告店刻亚克力字的吗?怎么放到车间来了?
很多人搞错了它的核心能力
不少人对它的印象,还停留在小门店里刻Logo、做工艺品的小机器。真到了制造车间,它的活儿完全不一样。
航空件的铝制蒙皮要挖减重槽,汽车内饰的模具要刻立体纹路,甚至建筑用的石材浮雕,靠的都是它。
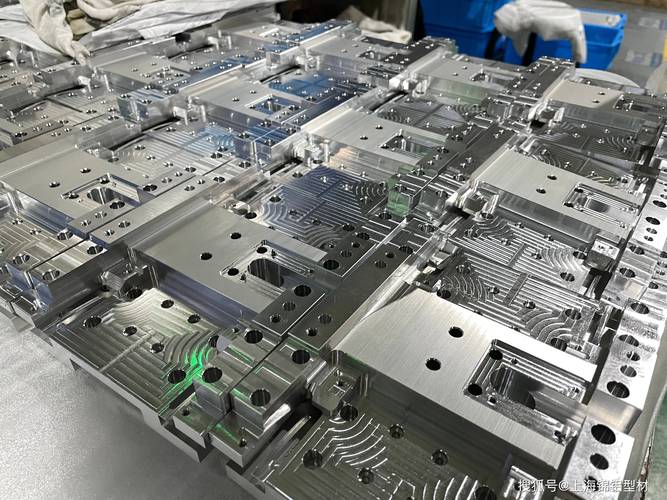 工业车间大型数控雕刻机加工铝件现场
说实话,很多刚入行的新人都会把它和铣床搞混。其实差别挺明显:铣床是吃刀狠、走刀慢,干的是开粗的重活儿;它呢,刀头转速比铣床高好几倍,吃刀浅但是走刀细,加工完的表面摸上去滑溜溜,连二次打磨都省了。
上次有个实习生不信邪,拿它干铣床的活儿,一口气进刀半厘米,不到十秒钟,刀头直接崩碎,碎片打在防护罩上哐哐响,吓得他半天没缓过来。
调机那点门道,老师傅不会随便说
干我们这行,都说三分机器七分调。这话真不假。同样一台机器,新手调完刻出来全是毛边震纹,老师傅调完能刻出头发丝细的纹路。
最容易出错的就是对刀。新手图快,手动摇着刀头往工件上撞,“咚”的一声就对好了,其实这一下,刀头刃口已经崩了个你看不见的小缺口,接下来刻什么都会带毛边。
靠谱的做法都懂,贴块锡箔纸在工件表面,开电流对刀,慢慢往下走,听到滴的一声立刻停,对刀精度能控制在一丝以内,足够干绝大多数活儿了。
还有个常见的坑,就是为了够到深槽,把刀伸得老长。很多人图省事,不肯换长刀柄,直接把刀往外拉,结果就是震。就像你拿筷子,攥着筷尾写字肯定比攥着筷头抖得厉害,刀头悬长每多一毫米,震纹的概率就翻一倍。
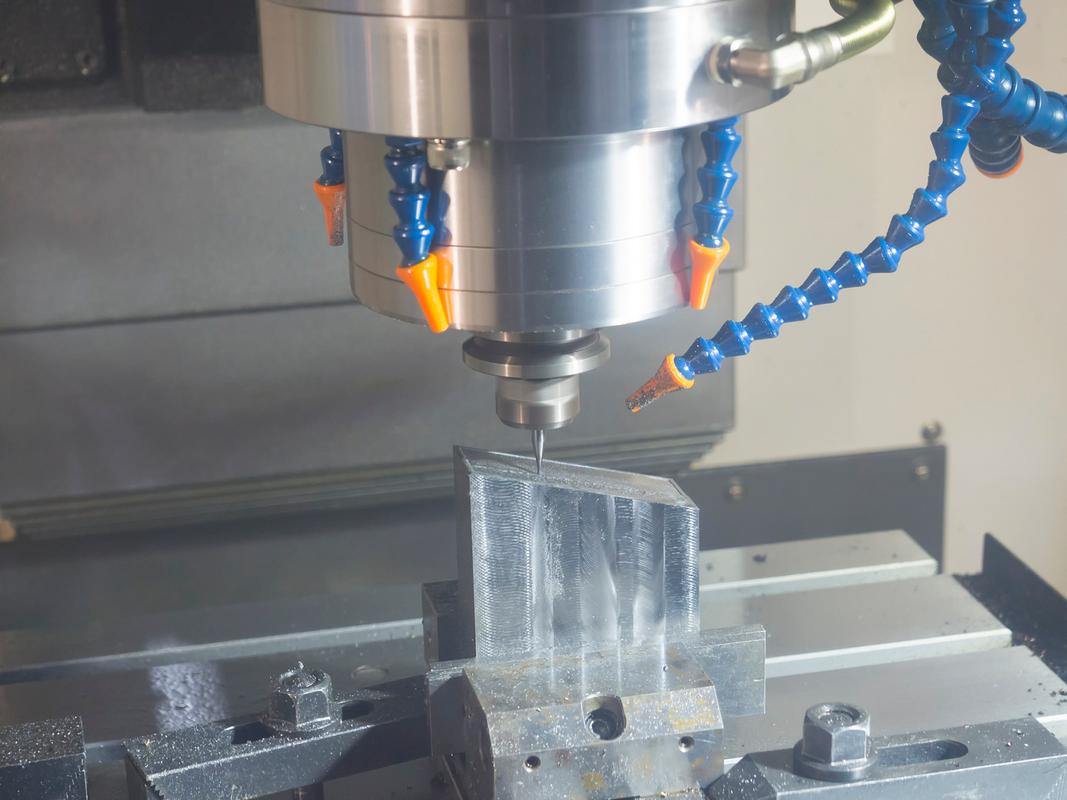 数控雕刻机对刀操作工作台特写
我刚学的时候也犯过这错,刻了三个工件全废了,挨了师傅一顿骂才记住,能换长杆绝不伸刀头,这点懒偷不得。
别忽略不起眼的小事
 别忽略不起眼的小事
很多人买机器的时候舍得花大价钱,保养的时候能省则省,最后把好机器用废了,还说机器不行。
最常见的就是用错冷却液。小厂图便宜,拿废机油代替专用切削液,用不了半个月,刀头缝隙里全是油泥,排屑排不出来,转速上不去,刻出来的东西能好吗?还有干木质雕刻的,吸尘系统不开,木屑全飘在导轨上,你推一次工作台就磨一次导轨,用不了一年,精度偏得能跑出一毫米,再好的机器也废了。
不过话说回来,现在不少玩手工的朋友,在家也摆上小型的雕刻机了,刻核雕、做木牌、打银饰,原理和工业大机器没差,就是行程小一点、功率低一点,核心的调机保养逻辑全一样。
你要是哪天摸到一台,亲手调一次对刀,就知道这玩意儿哪是大玩具,都是藏着细节的硬家伙。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的雕刻机,不止刻木头这么简单
文章链接:https://m.lfdjt.com/p/zhizao/a/4269.html