2026-09-28 13:41:54
作者:
制造
昨天带新人逛车间,整条线停了两个小时,一群人围着百万级的加工中心拆了半天,什么毛病都没查出来。最后还是我蹲到机器角落,踢了一脚那个嗡嗡响的铁盘子,问题找到了。供料器卡料了。新人瞪着眼睛问,这东西不就是送零件的吗?至于让整条线停摆?
为什么没人记得供料器?
逛车间的人,眼睛都盯着那些大块头。会转的主轴,会跳舞的工业机器人,摆得整整齐齐的成品,哪个不比躲在机身侧面那个嗡嗡震的铁盘子显眼?
没人会特意给供料器拍宣传照,也没人在讲智能生产的时候把它拿出来说。它就是个干脏活累活的小透明。
说实话,没有它,再贵的机器都转不起来。
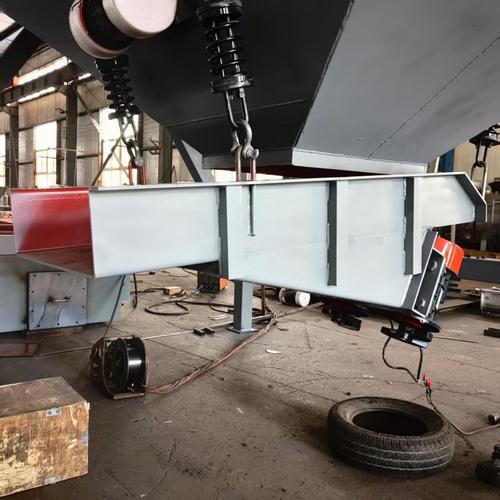 车间角落安装的振动供料器
很多外行对供料器的想象,就是个放零件的料斗,工人缺料了添上就行。哪这么简单。
你做螺丝装配,螺丝要头朝上杆朝下才能被机器抓走,要是混进去几个倒着的,直接把产品打废。你做贴片加工,芯片的引脚不能歪不能反,差一根头发丝的十分之一都不行,供料器得一个一个准准送到吸嘴底下。
它不光要送料,还要分拣,还要排队,还要对准。少了任何一步,后面全乱。
最常用的振动供料器,到底怎么干活的?
现在市面上最常见的就是振动供料器,长得就是一个带螺旋轨道的圆铁盘,通上电就不停嗡嗡震,整个盘子都在微微抖。
很多人第一次见都觉得神奇,怎么它就能自动把零件摆得整整齐齐?说穿了其实就是靠抖,靠形状筛选,说白了跟我们筛谷子一个道理,歪的瘪的都掉下去,饱满的留在筛子上。
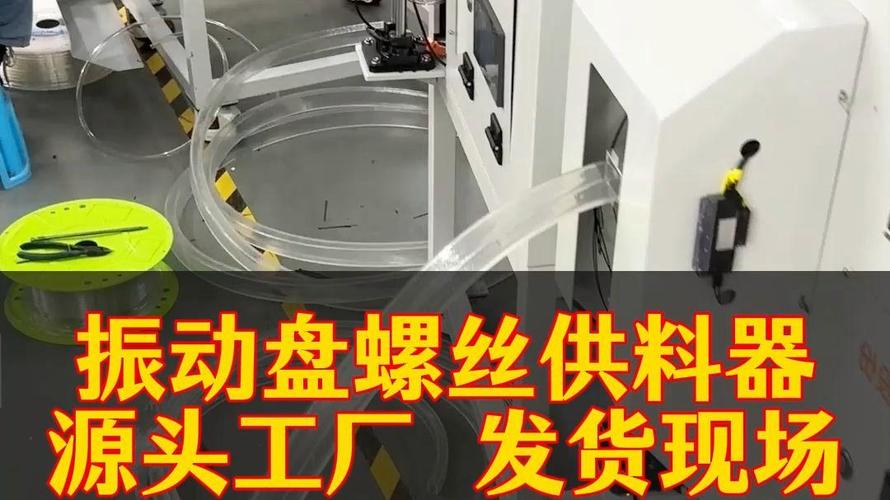 振动供料器分拣小型螺丝现场图
我给你打个比方,你把一堆大小一样的矿泉水瓶随便倒在一个微微倾斜的传送带上,横的会晃下去,只有竖起来站稳的才能被传走。振动供料器就是这个路子,只不过它不用传送带,用螺旋上升的轨道,靠振动一点点把零件往上送。
轨道的宽度、弧度都是对着零件的形状开模做的,零件方向不对,重心就不对,抖着抖着就从轨道上掉回料盘底部,重新排队。只有方向对、姿势对的,才能顺着轨道一路走到头,准准停在取料的位置,等着机械手或者工具来拿。
是不是很巧?没有摄像头识别,没有复杂的算法,靠振动和形状就把分拣送料全干了,便宜又耐用。怪不得很多产线都爱用它。
供料器出问题,多半都是人作的
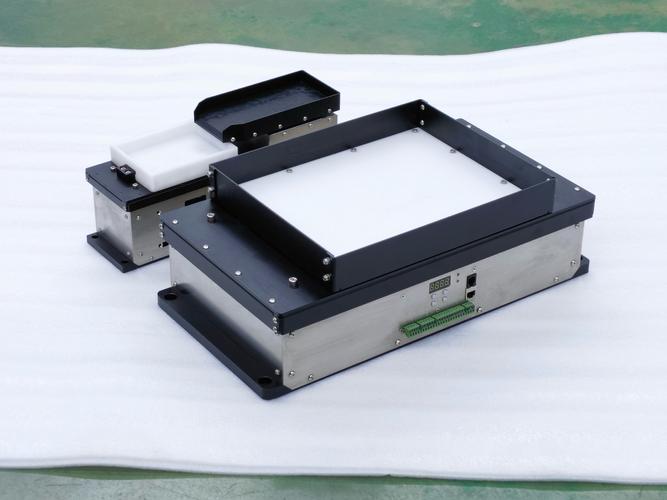 供料器出问题,多半都是人作的
说实话,供料器本身很少坏,大部分问题都是调得不对,或者用得太糙。
我干了十几年,见得最多的就是卡料。要么就是零件沾了太多切削油,粘在轨道上抖不动,堵了;要么就是料加得太满,一堆零件挤在一起,谁都走不动;要么就是用了好几年,轨道磨出了凹槽,本来应该掉下去的歪零件,卡进凹槽里不走了。
还有就是调机的新手,上来就把振动频率拧到最大,觉得送得越快越好。结果抖太狠,好零件也被抖下来了,半天出不来一个,急死人。或者频率调太小,送料赶不上机器的速度,机器空转等料,活活浪费工时。
我见过最离谱的一次,整批订单错料,追了半天,发现供料器的档片松了,方向不对的零件全漏过去了,几百个成品全拆了重弄,亏了十几万。
不过话说回来,供料器真的是车间里最划算的投资了。以前没有自动供料的时候,一个工人站那夹零件夹一天,工资不少开,还容易出错。现在供料器替你干,二十四小时连轴转,只要调对了,基本不用管,出错率比人工低多了。
就是命不好,干好了没人提,出一点错全锅背。就像这次停线,一群人围着百万设备查半天,最后问题出在几千块的供料器上,说出去都好笑。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:没人注意的供料器,却是产线停摆的最大黑手
文章链接:https://m.lfdjt.com/p/zhizao/a/4186.html