上次带新来的大学生逛锻造车间,小伙子攥着我工作服袖子躲在身后,说那哐哐砸的动静震得鞋底都发麻,看着太吓人了。
我笑他没见过世面,这哪是吓人,这是工业里最爷们的活儿。很多人隔着屏幕看锻造,都觉得锻造设备就是一堆砸铁块的傻大黑粗,除了劲大啥也不是。
真不是。
刚进车间别乱碰,发热的铁疙瘩藏着精细活
你凑过去看,锤头落下来的时机,力度,停留的时间,差一点点都不行。烧得通红的钢坯放上去,一锤下去,内部的气泡得砸没,晶体结构得砸匀,差个百分之几的力度,出来的锻件内部应力就歪了,用到关键地方说裂就裂。
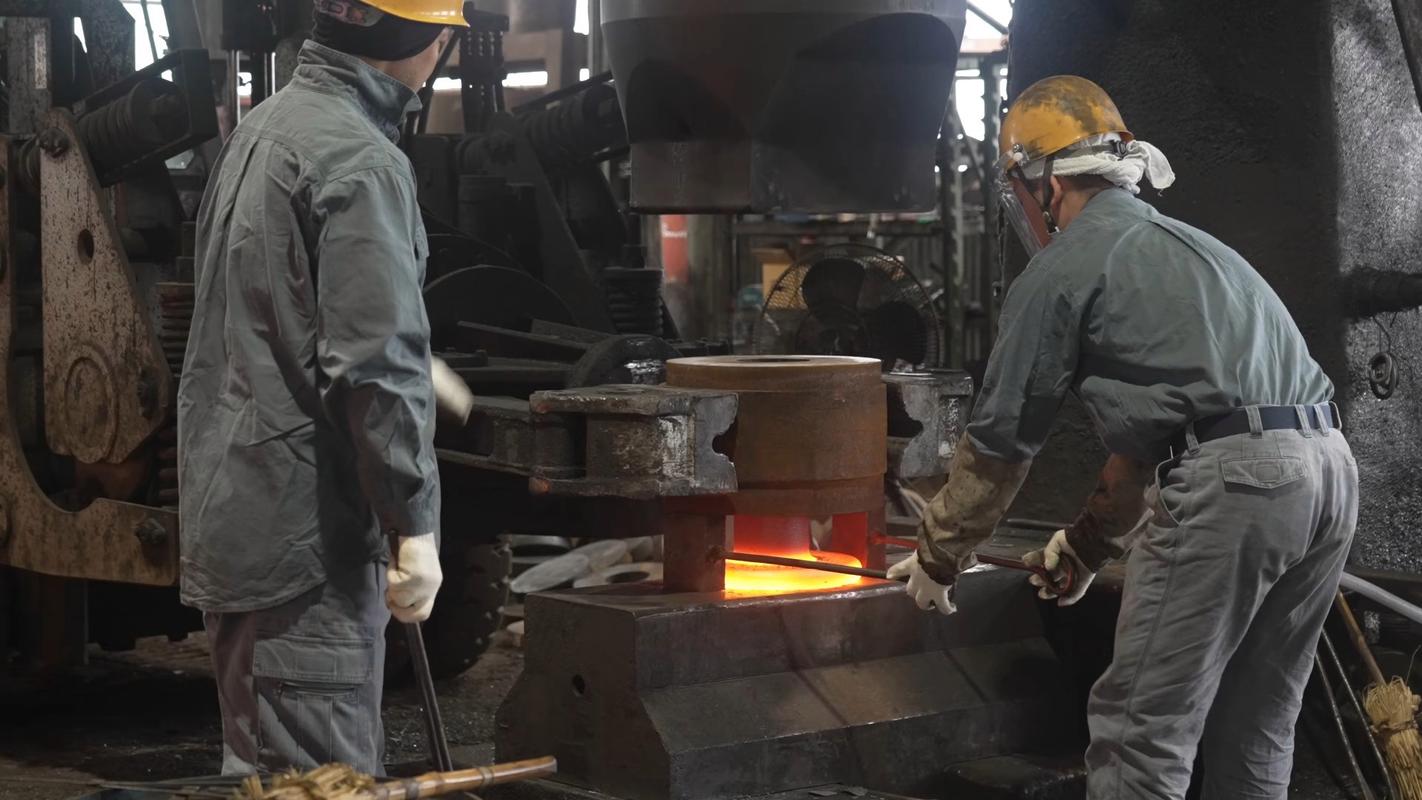
以前跟着老师傅学徒,老师傅说,好的锻造设备,砸完一锤,锤头停在哪就是哪,不会晃一下。晃这一下,就是刚度不够,时间长了机架变形,锻出来的件全是歪货。
我刚上班那年碰过一次事。班长让我放钢坯,我手慢了半秒,锤头落偏了一点,那台老设备咔哒一声晃了三分钟,最后拆下来检查,连接锤头的销子裂了一道缝,吓得我半个月不敢碰操作杆。
真的险。
没人说的秘密:锻造设备最金贵的不是锤头
很多外行第一次来,都围着那个几吨重的大锤头看,说这玩意儿真硬,肯定最贵。错了。最金贵的是控制锤头的那套东西。
早些年全靠老师傅脚踩操作杆,落锤抬锤全看脚感,干了三十年的老师傅,脚一放就知道力度对不对,比现在的电脑准。现在换成了液压、伺服,本质还是一样——要它出力就得出够力,要它停就得住得稳,半分不能差。
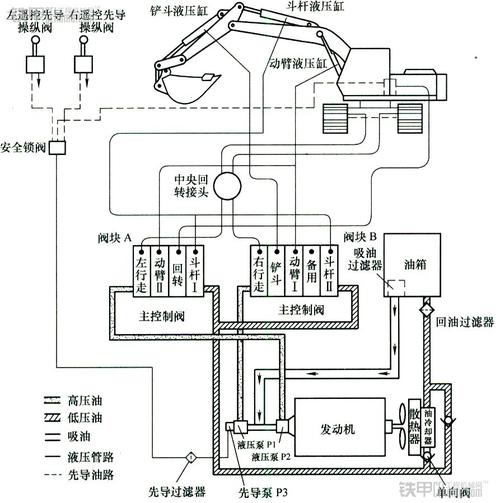
我见过不少小厂图便宜,买设备的时候砍价砍到骨头里,把控制系统换成便宜货,省了几十万,用不到三年,锤头发飘,今天力度大明天力度小,废件率比正经设备高出去一倍,算下来亏的比省的多太多了。
说白了,锻造设备就是靠控制力吃饭,劲大谁不会?难的是劲大还听话。对吧?
用十年才看得出,好设备和差设备的天差地别
不过话说回来,现在很多人都忘了锻造的重要性,觉得都什么年代了,铣削加工3D打印什么做不出来,非得砸铁块?
你去看大飞机的主梁,汽车的曲轴,高压管道的法兰盘,哪个不是锻出来的?轧制的料强度够,韧性就是比不过锻件,为啥?就是因为锻造把内部的缺陷砸实了,晶体顺着受力方向排列,这一步,什么加工都替不了。没有好的锻造设备,再好的钢材也出不了好活儿。
我之前去一个小作坊看货,那设备连个正经的减震基础都没做,我站那五分钟,回去耳朵嗡嗡响了一下午。工人说习惯了不爱戴耳塞,这就是老板省那点基础钱,害了工人一辈子。
好的锻造设备,车间地面几乎不会晃,操作工人干一天,也不会觉得哪里不舒服,出来的锻件放到探伤仪上,干干净净一点暗纹都没有。差的呢,五年机架变形,十年锤头偏斜,出来的货只能用到那种没人在意的地方,卖不上价,还砸招牌。
说白了,这行从来都没什么捷径可走。你对设备偷工减料,设备就给你出歪货,从来不会骗人。
作者|制造
排版|制造
审核|小北