2026-09-16 12:11:24 分类:正文
昨天绕车间巡检,撞见几个新来的实习生围着工作舱扒着玻璃看,叽叽喳喳说这就是能打金属的增材制造?是不是以后车床铣床都要被淘汰了?我凑过去笑了笑,没说话,随手开了舱门掏出刚打完的毛胚递过去。很多人第一个误区就是把增材制造等同于桌面打玩具的3D打印,差了十万八千里。
进车间先摸一摸:打出来的零件到底长啥样
刚下机的金属零件,带着未剥离的支撑,摸上去挺扎手的。跟传统砂铸的毛胚不一样,支撑都是细细的网状,跟藤蔓一样缠在零件轮廓外,是打印的时候为了防止悬空部分变形搭的架子。得后续用线切割或者手工掰掉,再打磨。我见过不少网上的效果图,打出来的零件溜光水滑直接能用,那都是修过图的。说实话,现场出来的货,哪有那么干净。
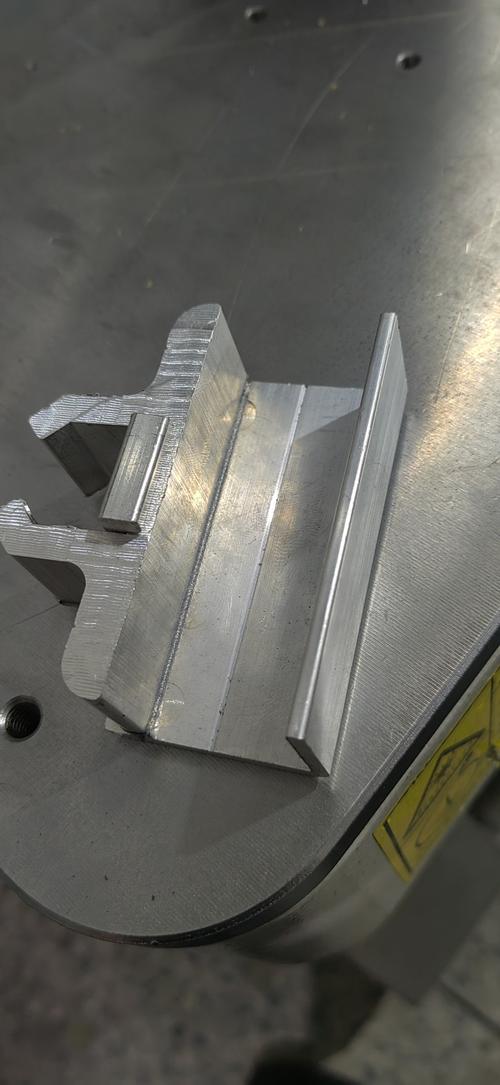 车间激光熔融增材制造金属零件毛胚实物
很多人说这东西精度高,其实不对,原生打印的精度也就够看,真要拿去装机,该磨还是得磨,该铣还是得铣,逃不掉后续加工的。说白了它就是个做毛胚的新方法,没魔法。
别被“打印”骗了,它其实是一层一层“拼”出来的
大家都听过一层一层堆的说法,到底怎么堆?拿我们车间常用的金属铺粉款说,首先工作舱里会预热,抽走部分空气降低氧化,然后滚轮推一层细金属粉,铺得整整齐齐,厚度大概只有几根头发丝那么厚。然后激光顺着程序画好的形状扫一遍,扫到的地方融化,粘在下面那一层上,没扫到的还是松散的粉。扫完一层,工作台降一点,再铺一层,再扫,循环往复,直到整个零件堆完,剩下的松散粉倒出来筛一筛,下次还能用。
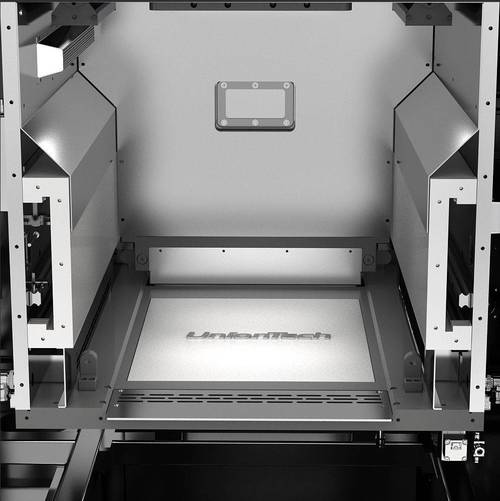 铺粉式金属增材制造工作舱内部结构
这里头坑多了去了。上周我们刚出一次问题,一个零件打到一半,工作舱飘进去一块碎塑料,不知道谁开门带进去的,正好卡在铺粉的路上,那一片粉就铺歪了,薄厚不均,结果打出来的叶片内部出了一条长气孔,直接报废。还有新来的师傅调参数,激光功率开高了,每层融得太狠,热应力散不出去,最后零件直接翘成了卷,把铺粉的刮板都卡断了。我们清了两个小时的粉,粉飘得到处都是,戴两层口罩都能吸进去细粉,那滋味,谁清谁知道。
不是什么随便什么形状都能打,你悬伸出去太长,没有支撑肯定塌,哪怕加了支撑,冷却收缩的时候也容易裂,很多设计图上看着完美的结构,到了打印这里就得改,跟传统设计没差,都得迁就工艺。
它抢不了传统机床的饭碗,是来补位的
 它抢不了传统机床的饭碗,是来补位的
不过话说回来,这东西好用是真好用。就说我们之前做的一个注塑模具,要在型芯内部做弯弯曲曲的冷却通道,传统机加工怎么弄?只能钻直孔,然后堵头堵上,拐弯的地方根本做不出来,冷却不均匀,做出来的塑料壳容易缩痕,废品率一直降不下去。后来用增材直接打,通道顺着型芯形状做,一次成型,冷却速度提了快三成,废品率直接掉下来了。
这个活儿,传统机床干不了,增材就能干。对吧?
但你让它去干传统机床的活儿,它也干不了。比如做一批标准的轴,车床上一分钟做一个,成本几块钱,增材打一个得三四个小时,成本大几百,傻子才用它。
很多营销号吹得神乎其神,说增材制造要颠覆传统制造业,我听了就想笑。我们车间现在增材机就两台,大部分活儿还是要靠车床铣床磨床,增材就是个补漏的,解决传统工艺解决不了的问题,不是来抢饭碗的。
我刚接触这东西的时候,也觉得哇太先进了,以后肯定全是这个,干了这么多年才明白,哪有什么颠覆不颠覆,制造业就是这样,新工具出来,补上好旧工具够不着的地方,大家搭着干活,把活儿干好就行。改天你要是来车间,我掏个刚打出来的毛胚给你摸摸,你就懂了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:掀开增材制造的车间门:它真不是啥神仙打印
文章链接:https://m.lfdjt.com/p/zhizao/a/406.html