2026-09-28 00:32:48 分类:正文
我刚毕业进车间实习,远远瞅着那台嗡嗡震的机器,一根细银线拉得笔直,贴着钢板慢悠悠挪,半天没看明白它到底在干嘛。问带班老师傅,这钢丝锯能切硬钢?老师傅翻个白眼,说你摸摸看——我伸手指刚要碰,被他一巴掌打开:“找死啊,通电呢。”
它真的不是“切”,是“烧”
很多外行第一次见,都以为这是带锯的缩小版,靠钢丝的硬度磨开金属。错得离谱。线切割的钼丝,从头到尾都不碰工件,哪来的切削力?
说白了,它靠的是电。钼丝当一个电极,工件当另一个,中间隔着乳化液绝缘,一通电就不停打火花,每次火花都是一次瞬间放电,温度能飙到几千度,直接把接触那点的金属气化冲走。一根丝顺着预设的路径一直走,就把整块料掏出你要的形状了。
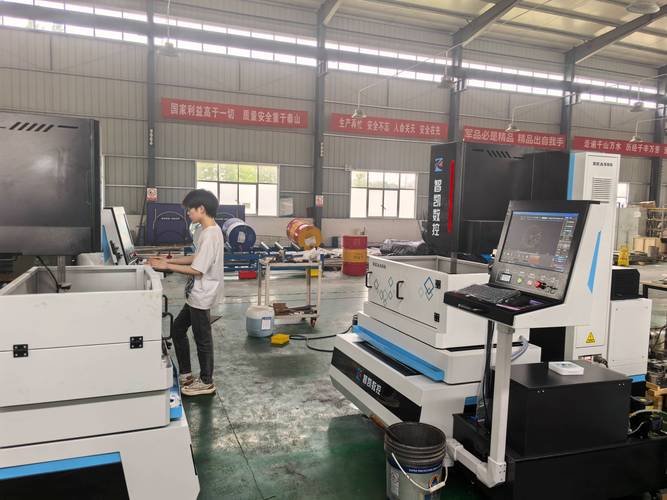 快走丝线切割加工车间现场图
就这么简单。你想啊,不管你钢材淬了火有多硬,不管你是合金还是特种材料只要能导电,它都能切。铣刀啃不动的活,它接过来就能干,这就是它最牛的地方。
那根细丝,居然比头发硬不了多少
我第一次上手穿丝的时候,差点把机床砸了。你知道线切割用的钼丝有多细吗?通常也就零点一几毫米,比粗一点的头发粗不了多少,软乎乎的,稍微用点力就扯断。穿丝的时候要从一排导轮缝里钻过去,新手眼睛对不准,手一抖就扯断,我第一次穿了快十五分钟,断了两次,满头汗。
老钳工站旁边看够了,伸手拿过丝,沾了点乳化液,手指捏着头一抿,硬是拉得直直的,对着过丝孔一吹,丝就过去了,前后不到一分钟。那手法我学了半个月才摸出门道。
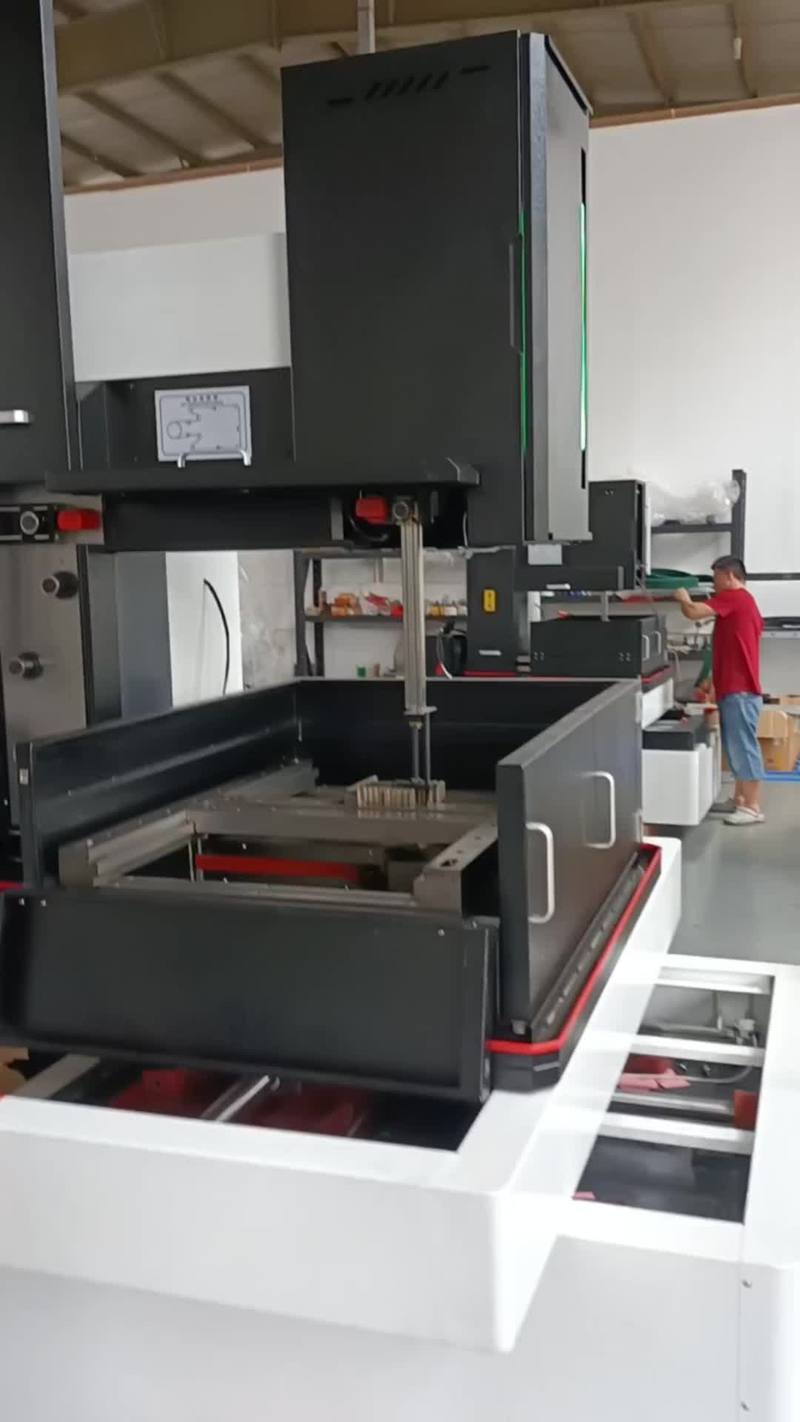 线切割机床手工穿丝操作细节图
说实话,我到现在都觉得神奇,软成这样的一根丝,居然能切几十公分厚的钢板,切完的面还能平整到直接用。不靠力,靠电,完全颠覆了我刚学机械时候对“切割”的认知——原来切东西不一定非要刀硬啊。
新手最容易踩的坑,全在不起眼的地方
 新手最容易踩的坑,全在不起眼的地方
别看着原理简单,线切割想要切得好,全是经验堆出来的。我刚上手那会犯过一个低级错误,为了赶工,把进给速度开得太大,结果切到一半丝直接断在料里面。拆吧,整块料废了一半,不拆吧,掏不出来,蹲在机床旁边抠了一下午,最后还是老师傅帮我弄出来,老板扣了我半天工时,心疼死。
还有乳化液,很多人觉得不就是个冷却液嘛,随便兑。不对,太稀了容易拉弧断丝,太稠了排渣不干净,切出来的面全是麻点。脉宽和脉冲间隔调不对,更是直接废掉一整块料——调太宽,火花大,切得快,但表面坑坑洼洼达不到要求;调太窄,半天切不动,效率低到让人打瞌睡。
不过话说回来,这玩意儿真的是机械加工里的性价比之王。做小型冲压模、异形孔,那些复杂到铣刀转不开的形状,线切割一根丝走过去就成型,精度能控制在几丝以内,成本比数控铣低一大截。现在好多新设备出来,还是代替不了小厂里的线切割,便宜耐造,出了问题拆开修修就能接着用。
你见过用线切割切薄得像纸的半导体材料的不?我见过,切完一点变形都没有,换别的加工方法还真做不到。就这么邪门。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的隐形刀:你不知道的线切割
文章链接:https://m.lfdjt.com/p/zhizao/a/3977.html