2026-09-28 00:06:58 分类:正文
刚进车间那会,走过一台蒙着冷却液水雾的机器,听见滋滋啦啦的响,像有人拿砂纸蹭粗铁,还飘着一股怪味——就是金属被电离的腥气,我以为电线短路了,吓得赶紧找老师傅。结果人老人家斜我一眼,说那是干活呢。干的就是电火花加工的活。
都叫它“放电烧金属”,其实根本不是烧
很多外行甚至刚入行的学徒,都觉得这活就是靠电把金属烧化,对吧?其实错得离谱。
脉冲放电的瞬间温度能到一万度以上,但作用时间只有几微秒。热量根本来不及扩散到整块工件,只炸掉放电点那针尖大一点金属。
每一次放电,就是蚀除一点点材料。成千上万次放电拼起来,就凑成了你想要的形状。
说实话,我刚学的时候,对着机床看了半小时,都没回过神。怎么靠一次次微小的打火,就能做到百分之几毫米的精度?
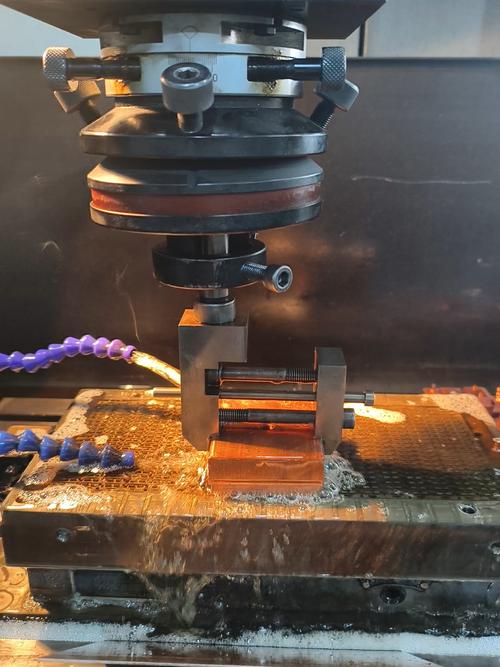 电火花加工机床现场放电图
普通切削是硬怼,刀具硬推掉多余材料。这个完全反过来,它不用压紧工件就能把料去掉,电极和工件中间还隔着冷却液呢。靠放电的爆炸力把熔化的金属吹走,懂吧?完全不需要刀具比工件硬,这就是它最邪门的地方。
什么样的奇葩零件,非要用它做?
 什么样的奇葩零件,非要用它做?
不是所有金属都能拿刀切。
淬火之后的模具钢,硬得能豁开刀刃,普通切削上去直接崩刀。还有硬质合金、陶瓷这些超硬材料,你金刚石刀磨都得磨半天。
还有那些奇奇怪怪的形状,比如窄到只有头发丝十分之一的缝,小到看不清的微孔,还有模具里面凹凸不平的复杂型腔,刀根本伸不进去。
这时候就得请电火花出来了。
你要做一个带细微防滑纹的模具,刀头进不去缝隙,直接做个对应形状的紫铜电极,往那一放,开电,几个小时之后,纹就完整印在模具上了,一分不差。
不过话说回来,它效率不高,不可能用来批量切钢板,对吧?通常都是做普通加工搞不定的活,属于制造业的“特种工兵”,专啃硬骨头。
干这活最头疼的毛病,老师傅都得挠头
我刚进厂那年,亲眼见过一个新来的小伙子,干废了一块预硬模具坯。蹲在机床边上抽了半包烟,一句话没说。
出问题就是积碳。
电火花加工每炸掉一点金属,就会产生金属屑,都混在冷却液里。如果排屑不好,屑留在电极和工件的缝隙里,就会导致拉弧——就是一直放电不断开,直接把工件烧出一块黑坑,救都救不回来。
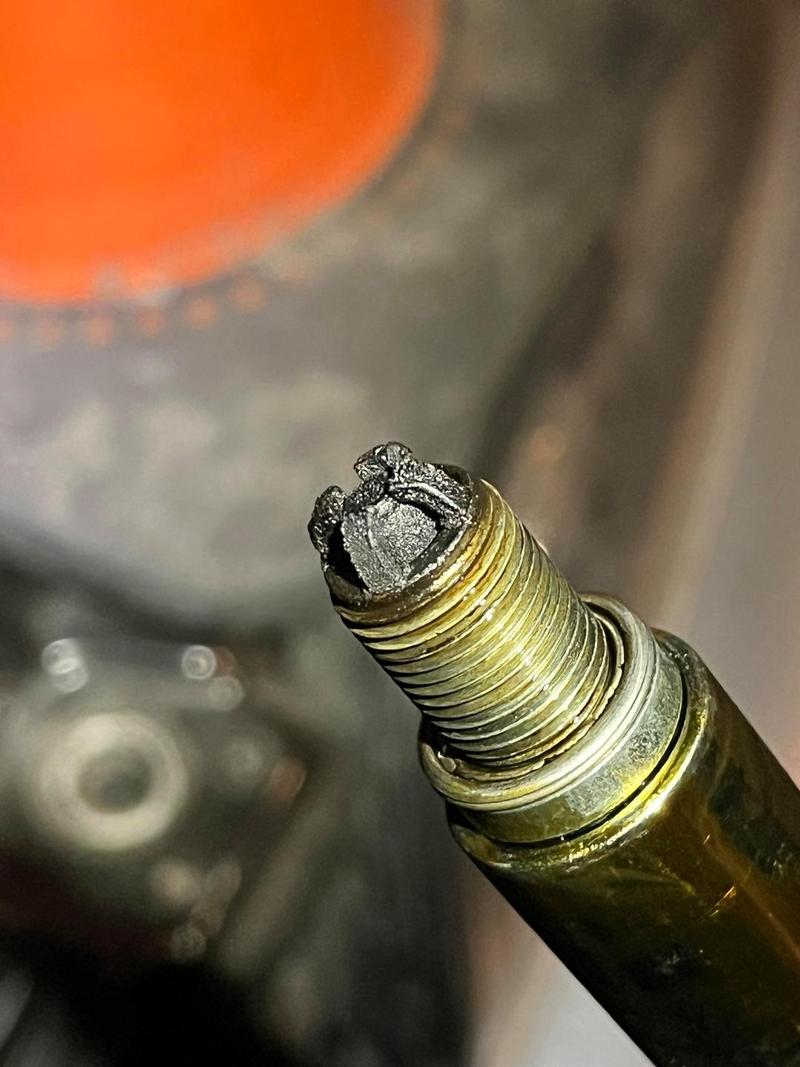 电火花加工积碳烧坏工件实物图
还有一个头疼的就是电极损耗。你要做一个深槽,加工过程中电极自己也会被放电蚀除,越做越短,尺寸就偏了。所以老师傅开工之前都会提前算好损耗量,留够余量,加工到一半停下来换电极修模,慢是慢了点,但是准。
现在很多新机床加了自动补偿功能,但遇上形状复杂的模具,还是得靠老师傅调脉冲间隔、电流大小。参数差一点,出来的活就天差地别。
干制造就是这样,看起来玄乎的技术,拆解开就是一次次试出来的经验,哪有什么百分百的标准答案。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:进车间才懂:电火花加工到底是怎么切硬金属的?
文章链接:https://m.lfdjt.com/p/zhizao/a/3971.html