别被“切”字骗了,大部分切割机根本不“磨”
很多外行看切割机,都觉得是靠比钢铁更硬的锯片,硬生生磨出缝来。这是最大的误区。工业切钢板,十有八九用的不是锯片。 就说车间最常见的两种,火焰切割和等离子切割,全是靠把钢熔化了再吹走,跟“切”“磨”半毛钱关系没有。 火焰切割更有意思,你喷出来的不是刀,是能烧到几千度的高温火焰,先把钢板烧红烧化,再用高压氧气把熔化的铁水吹走,一道缝就出来了。切几十公分厚的钢板,比什么锯片都好用。
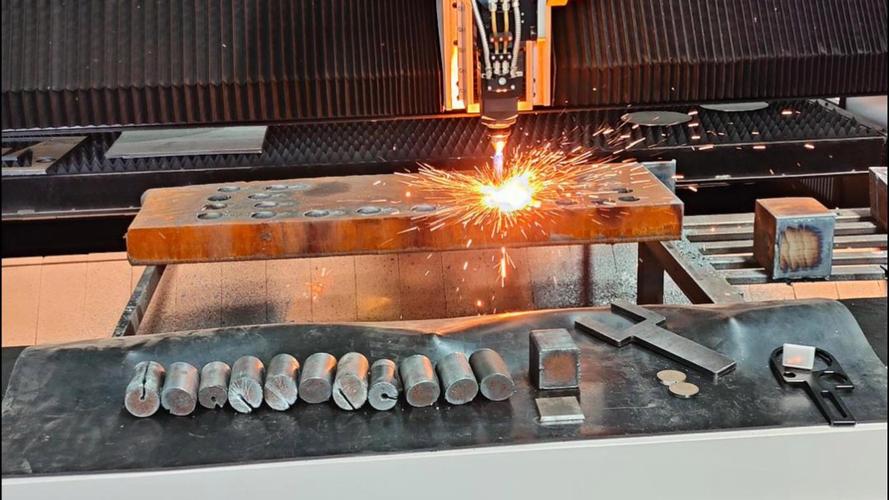
薄钢板就不一样了,用火焰切容易烧变形,就得换等离子。等离子是什么?说白了就是被电加热到几万度的电离气体,比火焰温度还高,不管你是钢还是铝还是铜,挨上就化,再用气压吹走,缝窄还平整,比火焰干净多了。 只有切一些小块的型材,才会用到带齿的锯片切割机,那种才是真的靠硬磨,但是也讲究进刀速度,你使劲压,锯片升温太快,反而会烧软,崩得更快,我第一次崩锯片就是这么来的。
新手最容易踩的那些隐形坑
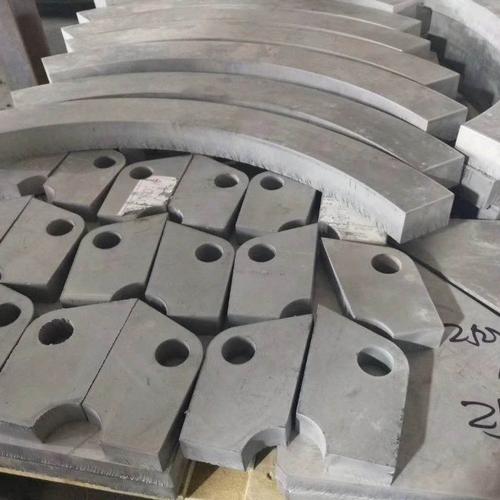
我第一次切坏工件,师傅没骂我,就带我蹲在废料堆边抽烟,给我数了三个坑,我记到现在。 第一个,就是急着赶进度走得太快。很多新手觉得,一刀拉过去完事儿,快得很,殊不知你走快了,熔化的铁水还没被吹干净,下半截根本没切开,等你翻过来才发现,连了一半,整块料废了。我第一次切坏的那个零件,就是这么废的,那可是提前下好料的正牌钢板,当时吓得我连烟都拿不稳。 第二个,气不对活儿。火焰切割靠氧气,氧纯度不够,你火调再大也白搭,烧半天烧不进去,越切越歪。等离子切割靠压缩空气,切薄料的时候气压开太大,直接把熔化的金属吹得到处飞溅,粘在工件表面,抠都抠不掉,还会堵枪嘴,用不了两次就得换。
第三个坑,锯片卡了还硬压。带锯切割机切着切着卡锯了,很多人的第一反应就是使劲往下压把手,想把它挤过去,那十有八九会断锯条,崩飞出来真能出人命。正确的做法是赶紧松开关,退回去,把卡住的地方清干净,再慢慢下刀。说实话,车间里的老工伤,十个有三个跟切割机卡锯硬压有关系,不是割到手就是崩出来的东西伤到眼睛,这都是血的教训。
好活儿,一半靠机器一半靠手
现在自动化越来越普及,很多工厂都上了自动切割台,输入坐标就自己切,不用人守着。很多人说以后老师傅都要失业了,其实不是。自动切割机切标准件确实快,但是碰到一些没图纸的异形件,或者现场临时改尺寸的活儿,还得老师傅上手。对吧? 我见过干了三十年的老切割工,闭着眼拉一刀,误差比自动机器还小,那手感,是几十年摸手柄摸出来的,手柄上磨出来的槽,刚好卡进他的指缝,那是机器学不来的。 不过话说回来,不管新机器老机器,核心的道理没变:你得顺着它来,不能跟它较劲。你越想快,越容易出问题。你慢慢摸清楚它的脾气,切出来的活就漂亮。上次我碰着那老切割工,他擦着护目镜跟我说,切铁跟过日子一样,得稳,不能急。
作者|制造
排版|制造
审核|知知