直到我上手打第一个铝件,进给压太猛,钻头直接歪了,孔偏了快一个毫米,好几晚的工时直接打水漂,被班组长骂得抬不起头。那时候才知道,这看起来笨笨的大铁疙瘩,藏着好多门道。
别拿钻孔不当技术活
很多外行看,钻床不就是帮工件打孔的工具吗?拧个钻头,开电,往下压,完事。
真不是这么回事。你要钻的孔,是通孔还是盲孔?要求公差多少?工件是铝、碳钢还是工程塑料?每一样的手法都不一样。
新手最容易踩的坑,就是进给太快,看着钻头嗖嗖往下钻很爽,没两分钟钻头刃口就磨烧了,钻出来的孔壁坑坑洼洼,要么直接钻头崩断,溅出来的铁花都能烫到人。
说实话,我现在见过好多刚出校门的实习生,拿着图纸就敢往上冲,十个有八个要栽在这一步。
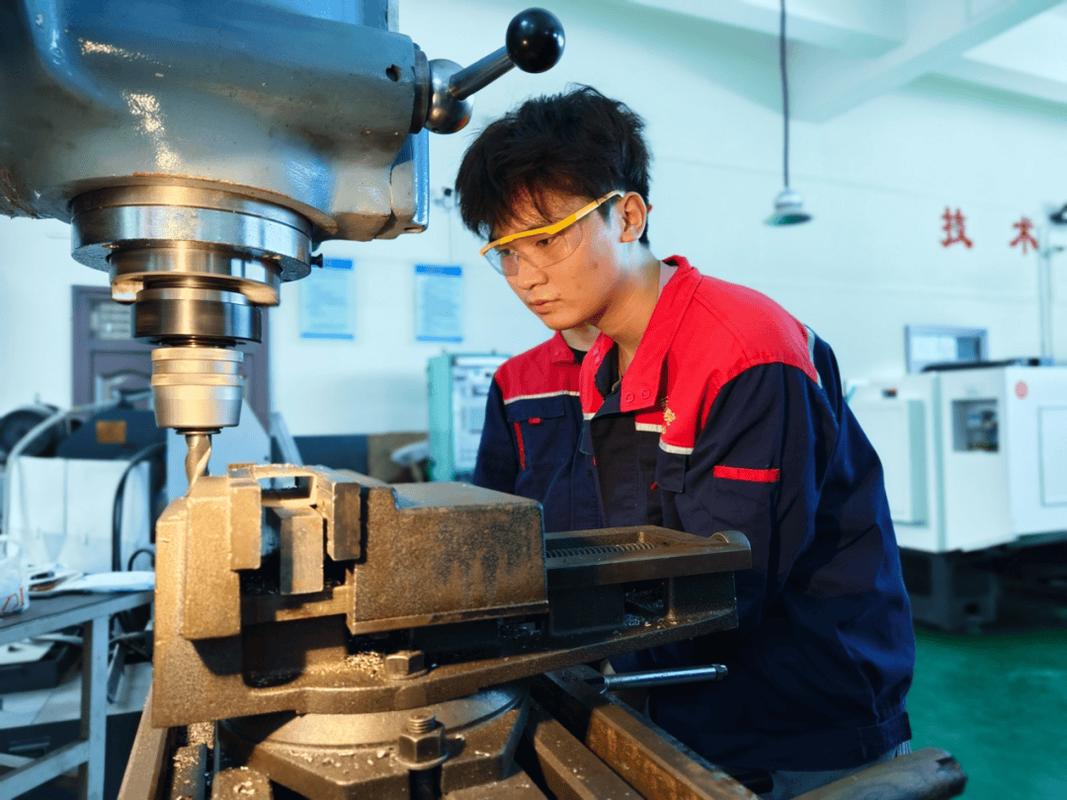
钻床结构里的实用门道
钻床长得都不花哨,但不同的样子干不同的活,一点都不糊弄。
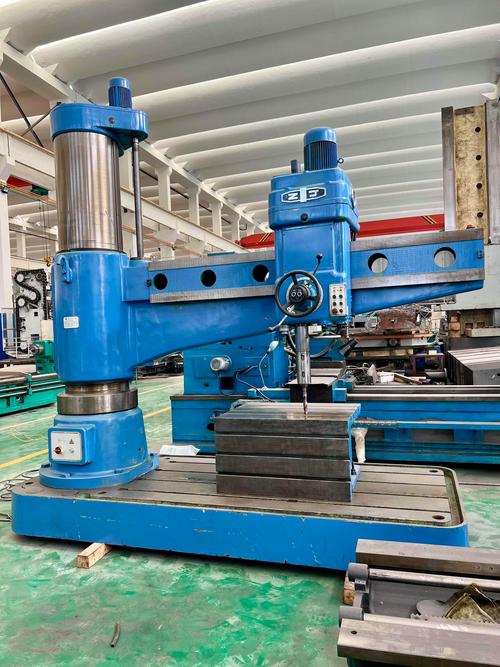
小个子台式钻床,就放在车间角落,专门打小尺寸的孔,修个小零件打个定位孔,开起来就嗡嗡响,随手就能用,比搬去数控台省事一百倍。大个的立式钻床,能打更大更深的孔,刚度够,不会抖。最爽的是摇臂钻,碰到一两吨重的大工件,不用天车挪来挪去,抓住摇臂把钻头摇到位置对准就行,省老鼻子劲了。
核心的手感都在主轴进给那。很多老师傅偏爱手动进给,不是不会开自动,是手动能摸到钻头的状态——钻到砂眼了,手能感觉到震动变了;快钻通了,阻力突然变小,立马就能收力,不会扎刀把孔口崩裂。
上次车间里那个年轻小孩,钻一块厚碳钢,快通了还踩着自动进给不放,结果钻头直接被拧断在工件里,掏了整整一下午,工件还是废了,连带着耽误了整条线的进度。
老钻工都记在心里的细节
第一个,钻头磨得对不对,直接决定孔好不好。很多新手磨钻头,两个刃一高一低不对称,钻出来的孔肯定比钻头直径大,还歪。磨的时候要对着刃口比,顶角角度也要看材料来,钻软的塑料顶角要小,不然挤得塑料开裂;钻硬的钢顶角要大,刃口才结实,不容易崩。
第二个,工件一定要夹牢。我刚进厂那会见过一个师傅图省事,钻个小工件没卡钳,用手按着,结果钻头一转带飞了工件,擦着耳朵飞出去,现在想起来都后怕。
第三个,别舍不得切削液。钻硬材料的时候,浇上切削液不仅降温,还能排屑,钻头能用大半年,不浇的话可能钻十几个孔就烧废了,算下来哪个划算?
不过话说回来,现在车间里数控设备越来越多,很多孔直接在加工中心上就钻了,钻床好像越来越不起眼了。但你去任何一个机械加工厂转,角落里面肯定有一台嗡嗡转的钻床,打样、修配、钻个定位孔,随开随用,不用改程序不用对刀,十几秒就能搞定,比什么都方便。
干了快二十年机械,我始终觉得,有些手上的感觉是机器替不了的。你听钻头钻进不同材料的嗡嗡声,手上感觉到的那点细微震动,快通时那一下突然变轻的阻力,这些都得你自己拿过摇把、压过进给,钻过几百个孔才能摸得透。
哦,对了,昨天我那个徒弟还问我,师傅你怎么就能次次把公差卡那么准?我告诉他,你多钻几个,你也能。就这么简单。
作者|制造
排版|制造
审核|乐乐