2026-09-27 22:22:51 分类:正文
你刚进车间实习那天,跟着师傅转,满鼻子都是冷却液和机油的混合味,耳朵里塞着耳塞还是能被震得发麻。你绕过了人高马大的车床,躲开了来回送料的铣床,最后师傅停在一台不怎么起眼的机器旁边,拍着防护罩说,今儿先看这个。你当时第一反应是,哦,磨菜刀的?
别拿磨床当磨刀石
这是绝大多数新人刚进厂都会犯的错。别说新人,很多坐办公室画图纸的,都觉得磨床就是给其他机床磨刀具的辅助工具。大错特错。
磨床玩的就是精度,它是给成品工件“精修脸型”的。我们常说的加工,前面粗加工切形状,半精加工留余量,最后那零点零几毫米的余量,就得交给磨床啃。差一个丝就等于报废,半丝的公差,全靠磨床掐出来。
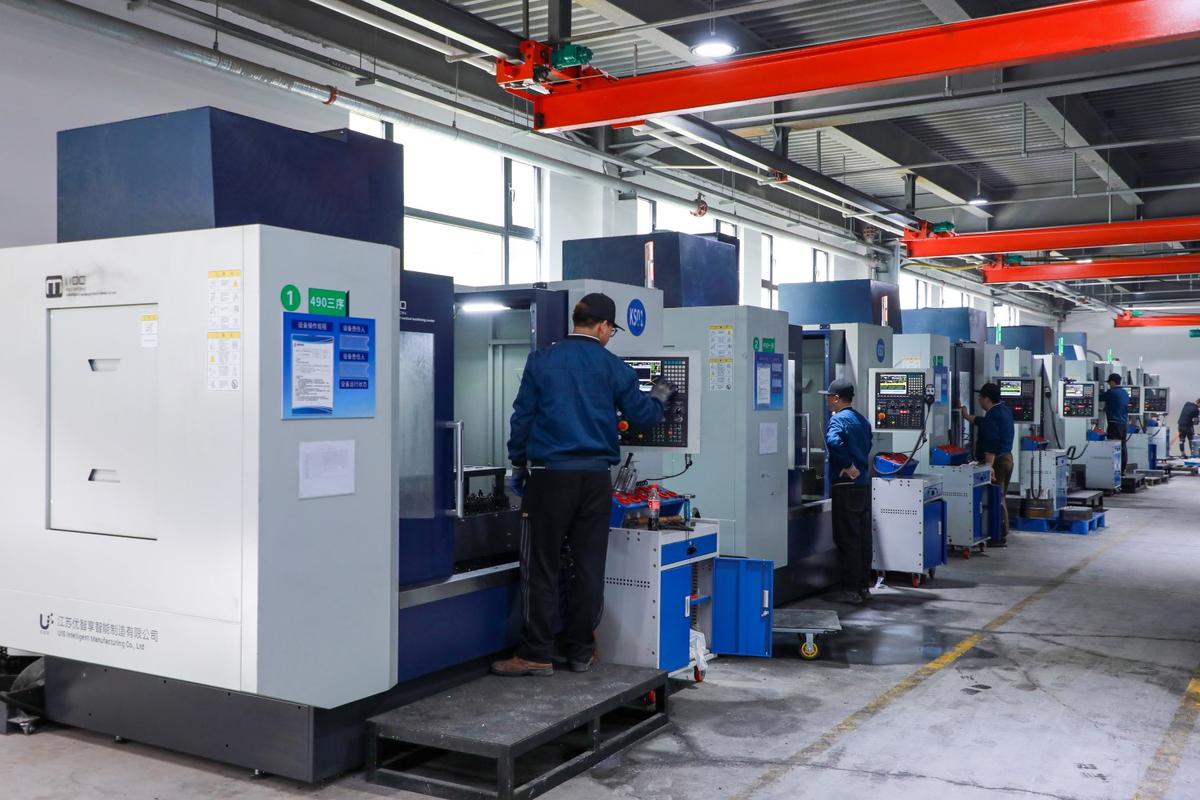 机械加工车间平面磨床工作现场图
我刚学的时候,拿一块废钢练手,磨了十分钟,拿千分尺一量,差了三个丝,直接扔进废料堆了。那时候还不服,觉得不就是磨吗,慢慢来不行?后来才懂,磨床本身的精度,就比普通机床高好几个等级,你对它不上心,它就给你出烂活。
磨出来的精度,到底准在哪儿
其实说穿了原理也不复杂。你自己在家磨菜刀,先拿粗磨石开刃,再拿细磨石抛刃口,磨完了对着光看,不反光就是没磨好。磨床干的就是同一个活,只是把精度放大了无数倍。
磨床用的不是磨石,是砂轮,不同粒度的砂轮对应不同的粗糙度,粗磨留余量,精磨抛表面,最后能把一块糙铁磨成能当镜子用的镜面。很多人不知道,我们身边所有跟“精度”挂钩的零件,几乎都过了磨床这一关。汽车发动机的曲轴,飞机起落架的连接轴,甚至你手机镜头的镜框,最后都得磨。
 磨床加工后镜面工件与粗加工工件对比图
站在磨床旁边跟站在其他机床旁边感觉完全不一样。车床切割的时候,你能感觉到那种大刀阔斧的劲,磨床不一样,它的工作台来回滑动,震动很轻,嗡嗡的声线很稳,只有走到跟前才能感觉到那股暗流涌动。因为只要稍微多抖一下,砂轮多蹭下去一两微米,工件就废了。
老师傅才知道的磨床脾气
 老师傅才知道的磨床脾气
说实话,磨床是个很磨性子的机器。新工人大多不爱碰它,因为出了问题不能马上看出来,得拿千分尺量来量去,费眼睛,还不能急。
我刚干那会,师傅就跟我说,磨床不能赶进度,你越赶,它越给你掉链子。进刀不能快,每次只能碰一点点,走个两三刀就得停下来量,不然一不小心就过了。还有那个冷却液,很多人嫌麻烦,过滤网堵了也不换,结果磨出来的工件全是细细的划痕,前面所有工序都白干。
磨床从来不是精加工的收尾工具,它是精度的守门员。前面所有工序干得再漂亮,最后磨这一步错了,全归零。现在数控磨床多了,输完参数机器自己就能干,但老师傅上手还是会微调,碰到韧性好的软材料,多走一刀光刀,碰到硬的铬钢,进刀量再减一点,这些经验,机器学不来。
上次在车间见一个干了三十年的老师傅,磨完一个工件,关了机器,拿出来用干净棉纱擦干净,对着天窗的光晃了晃,笑了一声说,成了。我凑过去看,那表面的反光跟水面一样平,连一点杂纹都找不到。那时候才懂,为什么老工人都说,磨床磨的不止是工件,还有干活的人。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你不知道的磨床:把铁块磨成镜面的“车间美容师”
文章链接:https://m.lfdjt.com/p/zhizao/a/3940.html