别再搞混:车床和铣床根本不是一回事
很多外行看来看去,都觉得都是切金属的机床,差不了多少。实际上差大了。车床转工件,铣刀不转;铣床转刀具,工件慢慢挪。就像你在家切蛋糕,车床是蛋糕转,刀不动往下切;铣床是刀转着往下削,蛋糕你挪着找地方下刀。这么一说就懂了吧?
我第一次看师傅铣平面,铁屑顺着刀头飞出来,卷着烫人的热浪,卷成一条条螺旋,掉在地上还发红。那味道,就是铁锈混着机油的热味,车间独有的。
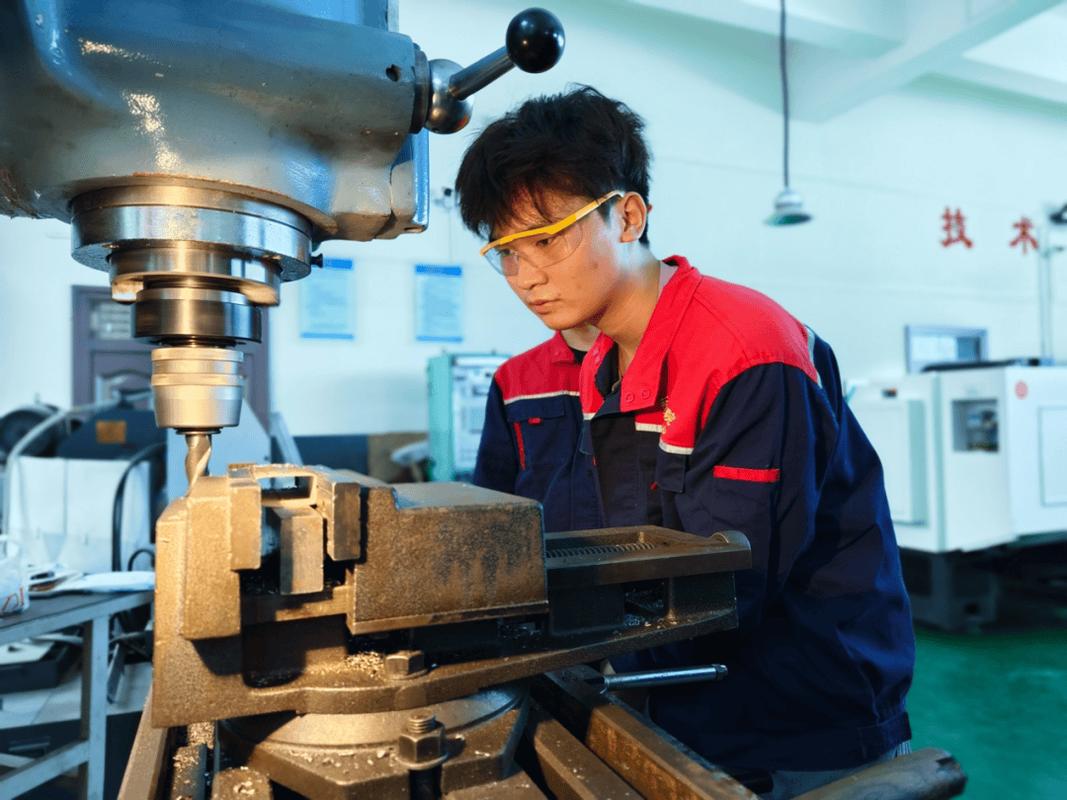
铣床能干嘛?铣平面铣凹槽铣齿轮,甚至铣各种奇奇怪怪的曲面,只要你能把刀装好,坐标对好,啥都能啃。不像车床,基本都是做回转件,圆的轴啊盘啊,超出这个范畴就干不了。说白了,大部分机械零件上,只要是平的地方,十有八九是铣床干出来的。
新手踩过的坑,每个都能出废件
我刚上手练手的时候,第一个活是铣一块10厘米见方的方块,要求四个面垂直,公差差不能大过一张薄纸。结果我干出来的活,拿直角尺一靠,缝隙能塞进去我指甲盖。为啥?装夹的时候工件没垫平,我图快,虎钳随便一夹就开机了,铣出来的面自然歪。
还有更吓人的,同批进厂的师弟,装铣刀没锁牢,开机没一分钟,刀头直接飞出去砸在防护罩上,哐当一声,整个车间都安静了。吓得他半天没缓过神,后来半个月不敢碰铣床。
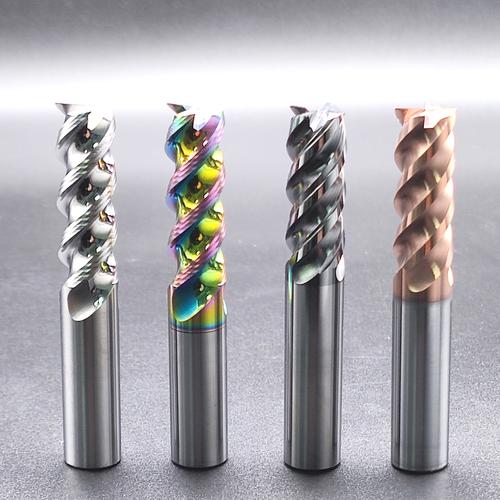
还有对刀这个事,新手十有八九要栽。手摇铣床对刀,全靠眼睛看,慢慢摇进去,蹭一下工件表面,再从零开始算进给。我第一次对刀,进给一下子摇多了,直接啃进去半个毫米,好好一块毛料直接废了,那半天蹲在角落挨骂,不敢吭声。
老师傅常说,铣床吃刀,得慢慢试,不能急。你急着往下啃,刀崩了工件废了,都是小事,伤到人才麻烦。飞出来的铁屑温度能超过几百度,沾到皮肤上就是一个疤,我胳膊上现在还有个小印子,就是刚进厂的时候被蹦的,现在还能看出来。
手摇铣床没被淘汰,靠的是什么
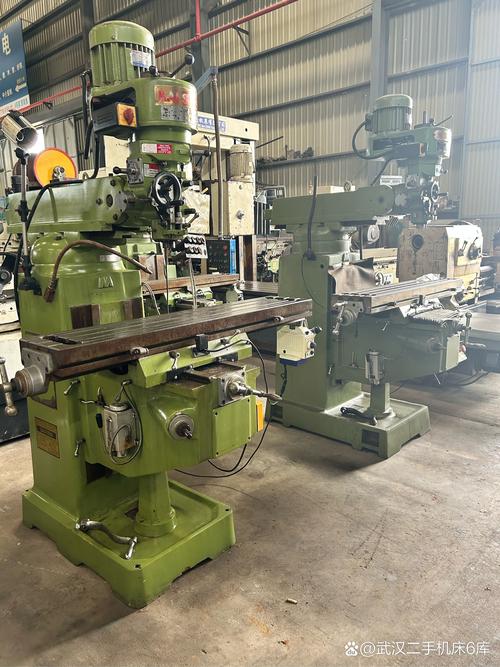
现在数控遍地走,很多人说手摇铣床该淘汰了,效率低全靠人。可你去大大小小的车间转一圈,几乎都留着那么一两台老铣床。为啥?修个杂活,开个毛料,改个小零件,太方便了。你开数控得画图输程序,折腾半小时,手摇铣床夹上活,摇两分钟就干完了,哪用那么麻烦。
而且能把手摇铣床玩明白的老师傅,手上那股准头,真的不输数控。我见过一个快退休的老师傅,给人修卡尺的卡爪,不用千分尺反复量,就靠摇把手的手感,铣完尺寸刚好,差不到一根头发丝。真的服。手摇摇把的阻尼感,就是老师傅眼里最好的精度尺,这是数控给不了的。
昨天我还在车间看见那个老师傅,蹲在他那台老铣床边上,用油布擦导轨,嘴里还念叨着,老家伙,再陪我干半年。
作者|制造
排版|制造
审核|满满