2026-09-27 18:31:05 分类:正文
我刚擦完手上的防锈油。油乎乎的,蹭在工作服袖口上,洗不掉的。
昨天刚来的实习生,拿着刚打印好的图纸蹲在工位,对准定位销抬手就砸,三下就把销钉砸到底,抬头还冲我笑,说学校练过。
我心里咯噔一下,坏了。
别光盯着图纸,第一锤子就错了
很多人对机械装配的误解,就是把零件按图纸拼起来,跟拼积木没差。其实差远了。
定位销不是固定钉,不能上来就砸死。两个零件要先对齐间隙,试插进去三分之一,晃一晃感觉有没有歪,摸一摸结合面有没有缝隙,确认所有螺丝都能轻松穿进孔了,才能轻轻敲到位。
昨天那个实习生,上来就把销钉砸死,结果两个结合面夹了半片铜皮进去都没发现,间隙差了快一个丝,后面装完轴转起来,整台设备震得放不住扳手。
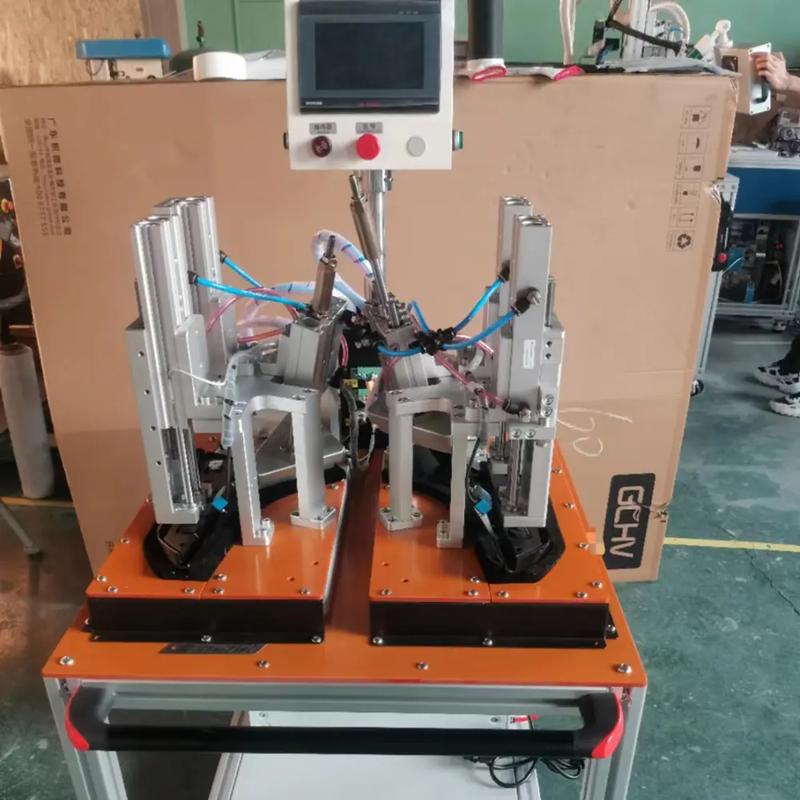 车间手工机械装配敲定位销场景
过盈配合不是硬怼,力的方向比力气重要
说实话,我见过不少干了五六年的师傅,都在这栽过跟头。
过盈配合,就是孔比轴小一点,要硬装进去。很多人第一反应就是拿大锤怼,怼进去就算成了。怼是怼进去了,内应力攒在那,用不了半年轴就断了,找原因找破头都想不到是装的时候砸坏了晶粒。
常见的过盈装配,大多用热装。把带孔的零件放在油里均匀加热,孔热胀了自然变大,轴轻轻放进去,冷却之后就卡得牢牢的,比砸进去稳太多。
别拿火枪对着零件一顿烧,不均匀的加热会让孔变椭圆,装完还是歪的。我刚入行那会,跟着师傅装轴承,隔壁班组图快,直接火枪烧轴承内圈,装上去转了不到一周,滚道就坏了,拆下来的时候轴承碎得一块一块的。
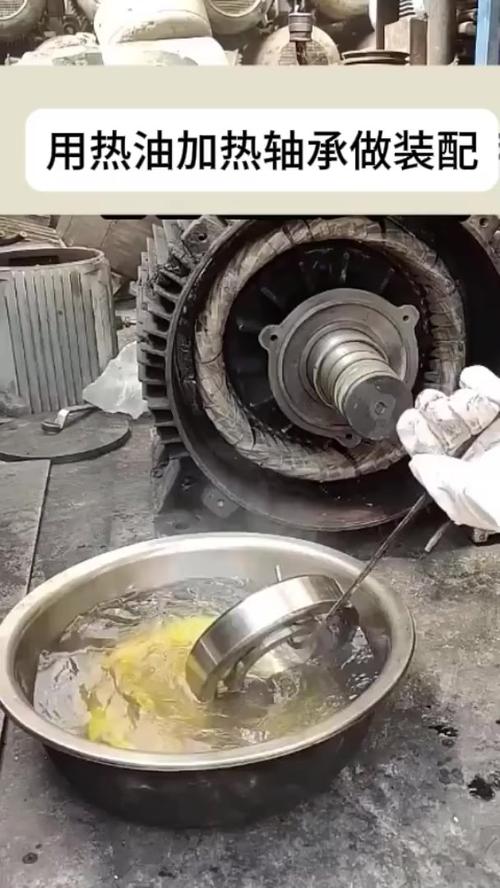 机械装配热装轴承加热油槽场景
最后拧螺丝的顺序,能决定整机寿命
 最后拧螺丝的顺序,能决定整机寿命
你别笑,真的。我见过太多人栽在拧螺丝上。
装端盖、装法兰,上来就顺着一个方向挨个拧紧,一次拧到死,看起来快,结果密封面压得一边紧一边松,用不了俩月就漏液漏气。哪怕不漏,应力不均攒着,箱体慢慢变形,精度一年就跑没了。
正确的做法谁都听过,就是对角分阶拧紧。先把所有螺丝拧到贴紧,再对角拧到三分之一扭矩,再拧到三分之二,最后全拧到额定扭矩。一步都不能少,一步都不能快。
我刚干活那会,第一次装液压泵,就是嫌这个流程麻烦,对角拧完还觉得不紧,每个螺丝又多拧了半圈,结果试车的时候,泵壳直接裂了个小缝,哗哗漏液压油,弄了一地。我蹲在那拆了三个小时,手上磨了两个泡,班长站在旁边骂,我一句话都不敢说。从那以后,我拧螺丝从来不敢省步骤,哪怕赶工期也按规矩来。
不过话说回来,现在很多产线都用自动化拧紧机了,但只要还有人工装配的活,这个规矩就丢不了。
上次我在装配区转,看到个刚毕业的小孩,拧完端盖对角,顺手每个螺丝又多拧了半圈“加固”,我赶紧上去拦住了。
多余的半圈,就是压垮密封的最后一根稻草。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:踩过无数坑才懂:机械装配藏着多少看不见的门道
文章链接:https://m.lfdjt.com/p/zhizao/a/3870.html