终检再准,也救不回废掉的毛坯
我刚进厂那年,见过一整批箱体毛坯直接扔废料堆的场景。就是为了省过程检验那十分钟。整个加工走完,终检掏出来千分表一卡,孔位全偏,歪了快一个毫米。
找原因吧?就是第一道工序铣底面基准的时候,机床垫铁松了,整个工作台歪了。工人图快,干完直接送下一道,没人抬手动量一下。等成品出来,切削费、人工、电费全砸进去,最后只能卖废铁。
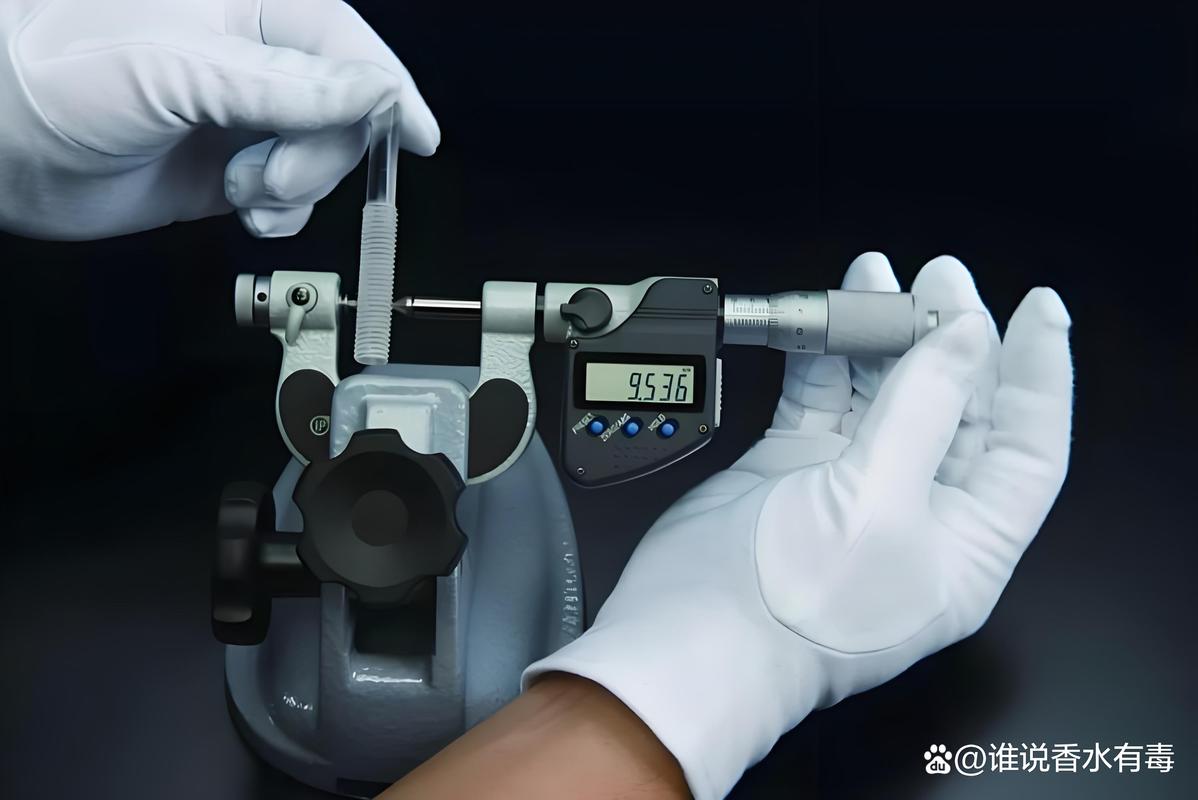
很多新手甚至不少干了好几年的管理者都想不通,我最终尺寸能卡准不就行了?中间费那个劲干嘛?其实反过来想,你谈恋爱处对象,谈的时候不看人品性格,等领证办酒了才发现对方不对,那时候再分手,付出的成本能一样吗?
对,就是这个理。过程检验干的就是提前排雷的活,不是给最终检查添乱的。
过程检验不是每步全卡,抓的就是关键点
不少人一听到过程检验,就觉得是每做完一个零件,每一道工序都要把所有尺寸全量一遍,那生产线还开不开了?效率全没了。
说实话,真正做现场的,从来不会这么干。过程检验只会抓两个东西:基准偏移,工艺不稳定。
就拿刚才说的箱体加工来说,第一道铣底面,这是所有后续工序的基准,只要这个面平,坐标对,后面怎么加工都不会偏到哪去。所以这一步干完,检验员只要卡一下对角的厚度差,摸一下平面度,花不了一分钟,就能把大问题拦下来。
再比如拉伸出来的覆盖件,刚冲完就会测一下回弹量,要是材料批次变了,回弹多了两个毫米,直接调压机参数,不等焊完整个总成才发现装不上车门。
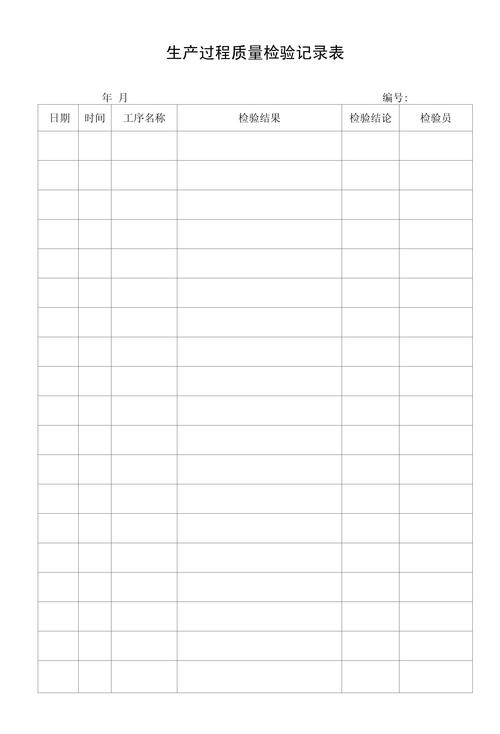
我见过不少全自动化的产线,还是会留一个专人在关键工序摸一下零件,不是信不过机器,是机器只会报合格不合格,它不会告诉你昨天还好好的今天怎么偏了半个丝,提前发现刀头磨损,比换十个废件划算多了。
最常见的坑:把过程检验做成了走流程
我干了快二十年,见过最多的问题,不是没做过程检验,是做了等于没做。
什么意思?制度上写了每换刀要做首件检验,工人换完刀嫌麻烦,想着之前都是对的,直接在记录上填合格,转头就开干。结果刀装错了两个毫米,一整班做的零件全废。
还有的厂子,把过程检验的活全扔给操作工,操作工自己做自己检,为了赶产量,不合格的也跟着流下去,反正终检能过就混过去,过不了再说。
说白了,过程检验的核心不是那张需要签字的记录单,是把问题停在当前工序,别流去下一道。你多花一分钟在当前,就能给后面省好几个小时,省大几千的成本。
我刚转正那会,也犯过懒。那时候调完车床刀补,嫌首件量孔径麻烦,直接往下流,三个零件干完才发现错了五个丝,扣了半个月奖金,站在废料堆旁边心疼了一下午,从那以后,我不管多赶时间,该检的必定会停手量。
不过话说回来,现在很多新厂子上了在线检测,关键工序机器自动测,数据实时传,比人工准还快,这当然好。但核心逻辑没变,还是提前拦问题,不是等成品出来再算总账。
逛到最后,我给那个新大学生拿了一个废工件,指给他看歪掉的孔位,他摸了摸,没说话。有些东西,就是要见过坑,才知道为什么要守这个规矩。
作者|制造
排版|制造
审核|白杨