2026-09-27 06:52:55 分类:正文
上周带刚毕业的小徒弟逛车间,路过靠墙那排安安静静的铁疙瘩,他扫了一眼就走,回头问我“师傅,那堆闲置设备啥时候拉去卖废铁?”我给他拽回去,说这是咱们厂赚钱的命根子——检测线。他哦了一声,说不就是最后量量尺寸挑次品吗?至于说成命根子?
不是所有检测都靠人眼,检测线干的活你想不到
很多外行人看工厂,都盯着前面的冲压焊接机床,觉得那才是生产的核心,检测线就是个可有可无的收尾活。真不对。现在的批量生产,检测线是嵌在整个流程里的,每做完一步就卡一道,不会等你整个零件做完才查错。就拿我们天天打交道的转向零件来说,锻造成型出来,先过硬度检测工位,不合格直接打去回炉,省得后面白花功夫加工。粗加工完测尺寸,刀头磨偏了马上调机床。精加工完要过磁粉探伤,找肉眼看不见的微裂纹。最后还要过动平衡,差一点都过不去。所有工位连在一起,零件自动从上一个走到下一个,不用工人搬来搬去,错一个环节红灯直接亮,门都打不开,根本流不到下一站。
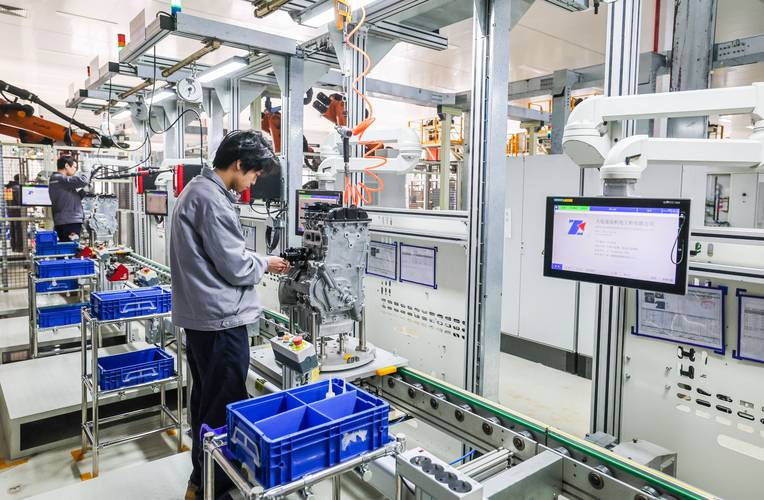 汽车零部件自动化检测线车间实拍
最容易出问题的地方,居然是不起眼的上料环节
干了十几年,我见过最多的停线事故,不是什么高精尖传感器坏了,就是上料歪了。你想啊,铸件出来,多多少少带点毛边浇口残留,看起来方方正正,其实就多出来那么一毫米,卡在上料导轨里,传感器扫不到零件,整条线就乖乖停在那等,维修师傅跑过来,摸出手套一戴,对着导轨侧边咣当就是一脚,零件咔哒落到位,线自己就动起来了。这种事,天天见。
现在新造的线都加了视觉定位,按理说应该少出问题了吧?不对,坑更多。零件表面沾了黑乎乎的切削液,晴天还好,一到回南天,镜头起雾,相机直接看错坐标,把合格品扫成残次品,要么反过来把裂了的放去总装。前两个月我们厂就出过一次事,早班那会雾大,相机瞎了半个钟头,错放了七个不合格品,最后质检部全组加班三个小时翻整箱,累得骂娘。
检测线只要有一个环节不稳,后面全是麻烦。
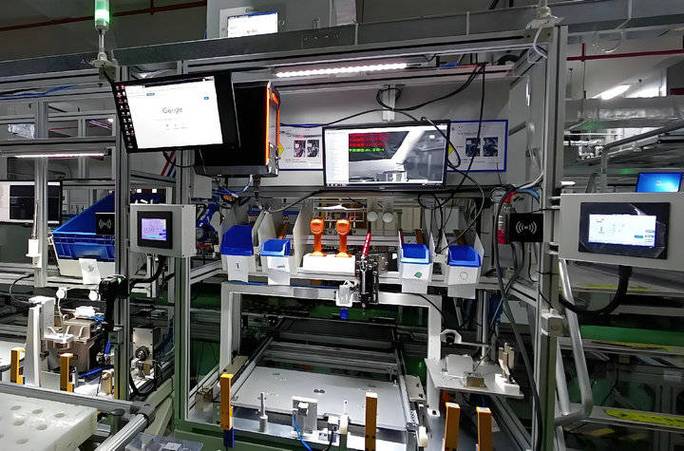 检测线工位上料定位故障实拍
好检测线的标准,从来不是越贵越先进
 好检测线的标准,从来不是越贵越先进
说实话,我见过太多老板一上新项目,开口就要全自动化全视觉检测,预算往高了开,结果用了半年就半废了。为啥?你生产的就是普通的五金结构件,公差放得宽,犯不上用精度到微米的激光传感器。精度越高,对环境要求越苛刻,车间里一点震动一点灰尘,就天天误报警,工人调得不耐烦,最后索性把报警阈值放宽,等于花几百万买了个摆设。对吧?
我前几年去一家小厂交流,人家的改造看得我拍大腿叫好。原来旧线最后一道是人工通止规复检,一天测八百个,工人累得腰都直不起来,还偶尔漏过。人家没换整条线,就加了一套简单的自动卡具,气缸推着通止规过,过得了往下走,过不了卡那亮红灯,全套下来花了不到十万,效率直接翻了一倍,漏检率降到几乎为零。
检测线的本质,就是给生产把好关,能把该拦的拦住,不耽误正常生产,就是好线。
不过话说回来,很多人逛工厂,只会看前面的机床多新多先进,从来不会注意角落这排安安静静的检测线。可你不知道,残次品只要漏过一个,砸的就是整个工厂攒了多少年的牌子。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的隐形把关人:你不知道的零部件检测线
文章链接:https://m.lfdjt.com/p/zhizao/a/3654.html