2026-09-16 07:16:04 分类:正文
昨天带刚毕业的新人逛车间,他眼睛直瞟那台新换的机械臂,问这问那,问完转一圈问我,角落那个嗡嗡震的铁盒子是什么?
我说是供料器。他哦了一声,转身又去看机械臂了,估计觉得这不就是个装料的破盒子,有啥好说的。
卡一次,停整条线
上个月夜班,我刚接班没半小时,流水线全线红灯。维修组来了三个人,查了二十分钟,把机械臂拆了半拉,PLC程序翻了三遍,最后发现什么?供料器里卡了一颗直径不到半厘米的螺丝。
就这小东西,让整条线停了快三小时,全车间等着返工,扣了班组的绩效。很多人觉得供料器就是个放料的容器,说白了就是个喂料的,有没有都无所谓,做设备的时候预算砍一半先砍供料器的钱。真出问题才知道,这货才是产线最不能掉链子的那个。
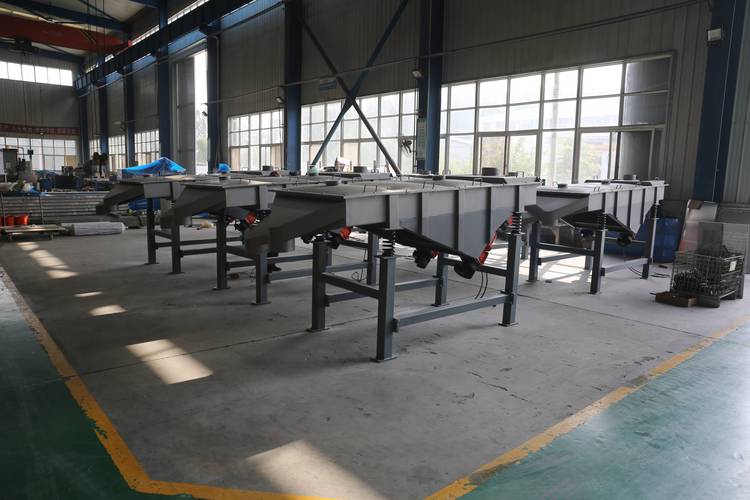 工厂车间振动式供料器工作现场
排好队,才跑得快
你拿最常见的振动供料器来说,看起来就是个铁盘子带着个斜轨道,放在那一直震,有啥技术?说白了,它的核心任务根本不是送料,是给乱哄哄的零件排好队,摆正方向。
你想想,几千几万个小螺丝倒进去,有横的有竖的,有头朝上的有头朝下的,总不能让机器人自己一个个捡了翻吧?供料器靠不同频率的振动,把零件顺着轨道往上抖,不对方向的抖着抖着就掉回盘子里,对方向的顺着轨道一直走到头,正好停在机器人能拿到的位置。
说个生活化的比喻,这就像早高峰地铁站入口,一堆人乱挤,闸机一分钟过不了几个人,供料器就是那个维持秩序的安检员,把人一个个顺好,一个接一个走,速度一下子就上去了。对吧?
我之前见过一个做汽车卡扣的厂子,换了新供料器之前,一分钟出三十个零件,换了调好之后,一分钟能出七十多个,产能直接翻番还多,老板乐坏了,当初嫌买供料器贵,那点钱几天就赚回来了。
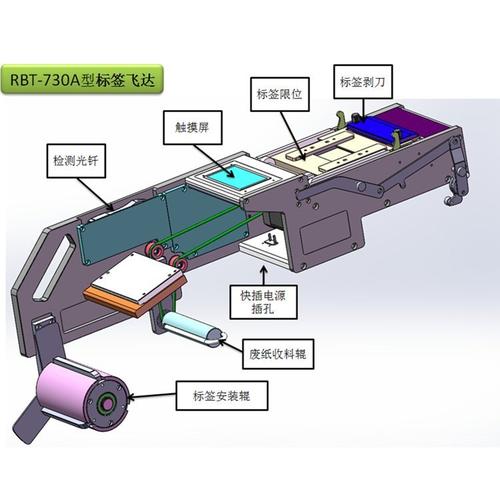 电子组装厂贴片机供料器安装位置
调供料器,全是手上的活
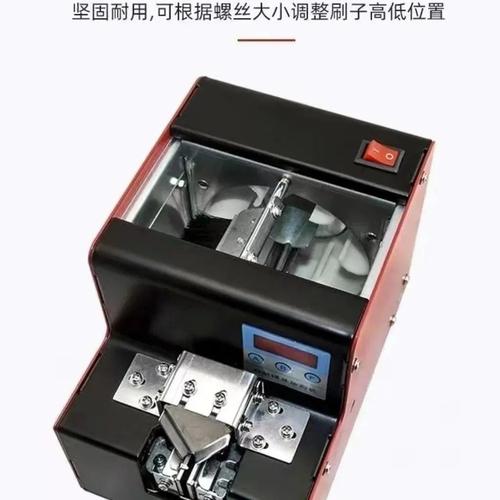 调供料器,全是手上的活
干这行十几年,我见过太多设计得花里胡哨的供料器,到了现场用不了,还得老师傅蹲那调大半天。零件稍微怪一点,比如带个倒勾,或者一边重一边轻,那调试的功夫比设计一台小机器还多。
刚当学徒的时候,我师傅让我啥也别干,就蹲在供料器旁边,听了三天声音。他说,你得能听出正常振动和要卡料的声音区别。正常转的时候,声音是均匀的嗡嗡,就像人走平路,要卡料之前,声音会发闷,带点突突的颤,就像人走路踩了石头,你听多了,闭着眼都知道要出问题。
很多新人上来不懂,一卡料就调振动强度,开得越大震得越凶,结果不对方向的零件也往上跑,机器抓错料,错得更多。其实大多时候不是力度的问题,是料道宽了窄了,或者底盘那几个弹簧松紧不对,调对了,不用多大劲就能顺顺跑。
说实话,现在好多新设备吹得神乎其神,说什么智能供料器自动识别方向,我不反对,可很多做小批量订单的厂子,换一款零件就得换一套程序,算下来还不如老振动盘靠谱,换个料道调个弹簧就能用,成本才几个钱?
不过话说回来,现在做精密电子的那些供料器,真的是神,小到比芝麻还小的芯片引脚,也能排得整整齐齐,精度差一点都不行,这技术确实是越做越精了。
很多人算产线效率,总爱算大设备的运行数据,把供料器那点故障率忽略不计,可真干起活就知道,大部分停线故障,十有七八都出在这些不起眼的小地方。就像你吃火锅,注意力都在毛肚和肥牛上,没人会夸火锅底料好,可没有底料,那就是一盆开水煮肉,根本不是那个味。供料器就是产线的火锅底料,藏在看不见的地方,撑着整条线的效率。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里隐形的劳模:供料器到底有多重要
文章链接:https://m.lfdjt.com/p/zhizao/a/365.html